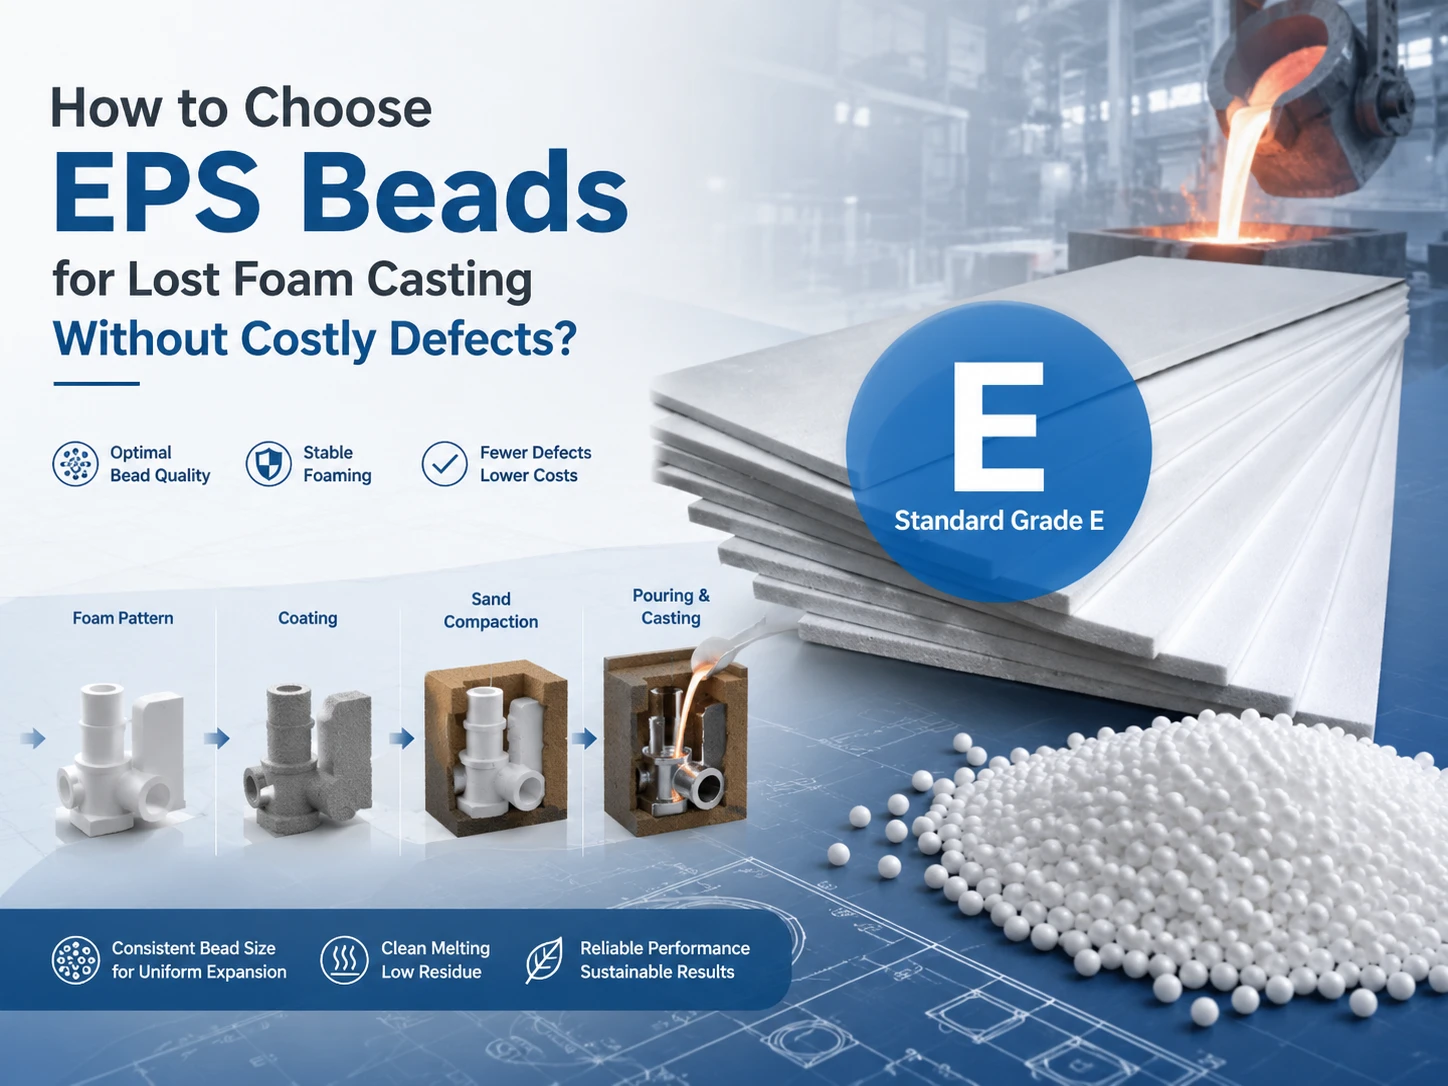
Gießereien und Hersteller von Schaummodellen untersuchen häufig Gießtemperatur, Beschichtung, Vakuum, Sand und Anguss, wenn Fehler beim Feinguss auftreten. Abweichungen können jedoch bereits im EPS-Schaummodell auftreten. Käufer können von der Gussgeometrie und den Modellvorgaben ausgehend EPS-Perlen für den Feinguss bewerten und dabei die Perlengröße, die Dichte des Schaummodells, das Vor- und Formverhalten, die Verschmelzung, die Maßhaltigkeit, die Ergebnisse von Testläufen und die Anforderungen an die Charge berücksichtigen, bevor sie eine Großbestellung freigeben.
Warum sollte die Auswahl der EPS-Fasern vor dem Gießvorgang beginnen?
Wie das EPS-Schaummuster die Gießgenauigkeit weiterbringt
Das Schaummuster ist nicht einfach eine temporäre Form, die beim Gießen verschwindet. Bevor das Metall die Form erreicht, bestimmt das Muster bereits die Geometrie des Formhohlraums, die lokale Wandstärke, die Oberflächenbeschaffenheit, die Montagegenauigkeit und die Menge an Polymer, die durch geschmolzenes Metall ersetzt werden muss.
Dadurch wird die Qualität des EPS-Schaummusters zu einem wichtigen Kontrollpunkt im vorgelagerten Produktionsprozess. Eine schmale Rippe, die sich beim Formen nur unzureichend füllt, eine Stelle mit schwacher Verschmelzung oder ein Muster, das sich nach dem Formen verformt, können zu Abweichungen in späteren Arbeitsschritten führen. Beschichtung, Sandverdichtung, Vakuumierung und Gießen erfolgen dann an einem Muster, das möglicherweise bereits von der gewünschten Geometrie abweicht.
Für Käufer, die Materialien für den Feinguss vergleichen, ist daher nicht nur die Frage entscheidend, ob sich ein EPS-Material ausdehnen kann. Das Material muss unter den tatsächlichen Vordehnungs- und Formbedingungen im Werk reproduzierbare Modelle erzeugen.
Welche Gussfehler beim Feingussverfahren können durch Modellvariablen beeinflusst werden?
Gussfehler im Feingussverfahren entstehen selten durch nur eine einzige Variable. Metalltemperatur, Beschichtungsdurchlässigkeit, Anguss, Sandbeschaffenheit, Vakuum und Modellqualität beeinflussen sich während des Füllvorgangs. Ein sinnvoller Ansatz beim Einkauf besteht darin, die kontrollierbaren Modellvariablen zu identifizieren, bevor die Gießerei nachgelagerte Einstellungen ändert.
Abweichungen in der Musterdichte, schwache lokale Verschmelzung, unvollständige Formfüllung, Maßabweichungen und ungleichmäßige Oberflächenbeschaffenheit erfordern besondere Aufmerksamkeit bei der Herstellung von Weißflächen. Werden diese Variablen im Vorfeld erfasst, verfügt eine Gießerei über eine solidere Grundlage für die spätere Untersuchung von Füll- oder Oberflächenproblemen.
Das ist ein wichtiger Unterschied zwischen der Fehlersuche an einem Gussteil nach Ausschuss und der Kontrolle der Eingangsparameter vor der Produktion. EPS-Perlen für den Feinguss sollten einen reproduzierbaren Ausgangspunkt bieten, der es ermöglicht, den restlichen Gießprozess anhand stabiler Modellbedingungen anzupassen.
Welche Eigenschaften der EPS-Kügelchen sind für die Herstellung von Lost-Foam-Modellen am wichtigsten?
Wie die Perlengröße zur Mustergeometrie und zu dünnen Abschnitten passen sollte
Die Geometrie des Modells sollte die Bestimmung der Raupengröße bestimmen. Ein großer, offener Modellbereich und eine schmale Rippe stellen unterschiedliche Herausforderungen beim Füllen dar. Vorexpandierte Raupen müssen den Formhohlraum durchlaufen und Ecken, dünne Bereiche und detaillierte Stellen erreichen, bevor die Dampffusion beginnt.
Kleinere Partikelgrößen können dort von Vorteil sein, wo eine optimale Formfüllung wichtig ist, während andere Strukturen ein breiteres Verarbeitungsfenster ermöglichen. Die Entscheidung sollte auf der tatsächlichen Geometrie des Musters basieren und nicht auf einer allgemeinen Präferenz für kleinere oder größere Partikel.
Bei der Anforderung von Mustern HUASHENG Standardklasse EKäufer können Mindestwandquerschnitte, schwierig zu füllende Bereiche, das gewünschte Mustergewicht, die Formgebungsausrüstung und die Oberflächenerwartungen angeben. Dadurch erhält die Materialdiskussion ein Produktionsziel, anstatt die Auswahl der Profilperlen auf einen einzigen Katalogparameter zu reduzieren.
Warum die Dichte von Schaumstoffmustern ein kontrolliertes Produktionsfenster erfordert
Die Dichte des Schaummusters ist einer der wichtigsten Kontrollpunkte bei der Herstellung von verlorenem Schaum, da sie die Materialausdehnung mit der Menge an Polymer im fertigen Muster verknüpft.
Ziel ist es nicht einfach, die Dichte zu reduzieren. Ein kommerzielles Modell muss weiterhin ausreichend stabil sein, um Entformen, Handhabung, Montage, Beschichtung, Trocknung und Sandverdichtung zu ermöglichen. Gleichzeitig verändert unnötige Modellmasse das Material, das beim Gießen durch das flüssige Metall ersetzt werden muss.
Eine optimierte Einkaufsspezifikation definiert daher einen nutzbaren Bereich für die Schaummusterdichte und prüft, ob diese über mehrere Formgebungszyklen hinweg reproduzierbar ist. HUASHENG Standard Grade E ist ein Standard-Expansionsmaterial, das sich für Produkte mit einer Dichte von 13 g/l oder mehr nach einmaliger Expansion eignet. Dies bietet eine klare Ausgangsbasis für Versuche, bei denen stabile EPS-Formteile mit Standarddichte benötigt werden.
Wie sich die Schweißnahtverschmelzung und die Oberflächenqualität auf die Musterkonsistenz auswirken
Die Musterdichte allein gibt nicht das ganze Bild wieder. Zwei Muster können eine ähnliche durchschnittliche Dichte aufweisen, aber dennoch unterschiedliche Verschmelzungen an Ecken, in engen Abschnitten oder in Bereichen fernab des Dampfeintritts zeigen.
Eine gute Schweißnahtverschmelzung trägt dazu bei, dass sich das Formteil beim Handling und der Montage wie eine Einheit verhält. Auch die Oberflächenqualität ist wichtig, da jede sichtbare Schweißnahtgrenze, jede lokale Fehlstelle oder jede schlecht gefüllte Stelle Teil der Formteiloberfläche wird, die später beschichtet wird.
Standard Grade E vereint schnelles Aufschäumen mit guter Verschmelzung, einer glatten Formoberfläche, Formstabilität und hoher Festigkeit. Diese Eigenschaften sind bei der Bewertung von Materialien für den Feinguss von Vorteil, da sie es ermöglichen, den Fokus der Prüfung auf die Wiederholbarkeit des Modells anstatt auf einen einzelnen Materialwert zu legen.
Wie sollten die EPS-Verarbeitungsbedingungen zur Perlenqualität passen?
Welche Bedingungen vor der Expansion und im Alterungsprozess müssen definiert werden?
Die Voraufweitung wandelt die Rohperlenspezifikation in das Material um, das tatsächlich in die Modellform gelangt. Dieser Schritt sollte daher Teil der Lieferantenqualifizierung sein und nicht als interne Einstellung behandelt werden, die keinen Einfluss auf den Einkauf hat.
Dokumentieren Sie während des genehmigten Versuchs die Chargennummer der Formperlen, die Vorexpansionsdichte, die Dampfbedingungen, die Füllmenge, das Expansionsverhalten und die Alterungsdauer. Ziel ist es, einen reproduzierbaren Weg von den eingehenden Formperlen zu einem gleichbleibenden Formmaterial zu etablieren.
Dies ist besonders wichtig beim Vergleich von EPS-Perlen für das Feingussverfahren aus verschiedenen Quellen. Ein Material, das die Zieldichte konstant erreicht und sich während der Alterung berechenbar verhält, bietet der Produktion ein klareres Betriebsfenster als eine Beurteilung allein anhand des Aussehens der Rohperlen.
Wie sich Formfüllung und Dampffusion auf die Mustergleichmäßigkeit auswirken
Sobald die gealterten Perlen in die Formgebung gelangen, treffen Materialverhalten und Anlagenbedingungen direkt aufeinander. Die Fülleffizienz bestimmt, ob die Perlen auch schwer zugängliche Bereiche erreichen, während das Eindringen von Dampf die lokale Ausdehnung und Verschmelzung im gesamten Modell beeinflusst.
HUASHENG Standard Grade E ist mit automatischen Vakuumformmaschinen, elektrisch angetriebenen Formmaschinen und herkömmlichen hydraulischen Pressen kompatibel. Seine schnelle Schäumung, der relativ kurze Aushärtungs- und Formzyklus, die gute Verschmelzung und die Dimensionsstabilität bieten Modellherstellern mehrere nützliche Parameter zur Bewertung bei Produktionsversuchen.
Anlagen, die unterschiedliche Ausrüstung verwenden, können auch die Ergebnisse vergleichen. HUASHENG-Standardsortiment im Vergleich zu ihrer bestehenden Formgebungsanlage. Es geht nicht darum, ein universelles Rezept zu kopieren, sondern ein stabiles Verarbeitungsfenster für die gewählte Raupenqualität zu definieren.
Warum die Dimensionsstabilität nach dem Formen und der Alterung überprüft werden sollte
Ein Modell sollte nicht sofort nach dem Entformen freigegeben werden. Kritische Maße sollten nach der vereinbarten Konditionierungszeit überprüft werden, da die Gießerei letztendlich die Geometrie für die Beschichtung und Montage benötigt.
Nützliche Maße umfassen Gesamtlänge und -breite, kritische Wandabschnitte, Montage- oder Verbindungsstellen sowie alle Bereiche, die sich bekanntermaßen beim Transport verformen. Das Gewicht des Modells sollte in derselben Phase erfasst werden, damit Abmessungen und Schaumstoffdichte gemeinsam überprüft werden können.
Dadurch wird Dimensionsstabilität zu einem Akzeptanzkriterium anstatt einer rein visuellen Beurteilung. HUASHENG Standard Grade E ist für stabile Formteilabmessungen sowie Beständigkeit gegen Schrumpfung und Verformung ausgelegt und unterstützt einen kontrollierteren Produktionsablauf im Modellbau.
Wie können Käufer Rohstoffprobleme von Gussvariablen trennen?
Was sollte vor der Beschichtung am EPS-Schaummuster überprüft werden?
Vor Beginn der Beschichtung sollte die weiße Fläche einer Entkopplungsprüfung unterzogen werden. Kritische Abmessungen, Mustergewicht, Oberflächenbeschaffenheit, schwer zu füllende Bereiche, sichtbare Verschmelzungen, Montagefugen und Verformungen nach der Alterung sind sinnvolle Ausgangspunkte für diese Prüfung.
Die Prüfung sollte sich auf Merkmale konzentrieren, die noch korrigiert werden können, bevor weiterer Zeit- und Materialaufwand entsteht. Weisen mehrere Muster aus derselben Produktionscharge übereinstimmende Abmessungen, Dichte, Schmelze und Oberflächenqualität auf, verfügt die Gießerei über eine zuverlässigere Grundlage für den nächsten Produktionsschritt.
Dies ist besonders nützlich, wenn mehrere Materialien für den Feinguss geprüft werden. Eine kontrollierte Weißbereichsprüfung zeigt, ob Unterschiede bereits bei der Modellherstellung oder erst nach dem Beschichten und Gießen auftreten.
Wie Modellaufzeichnungen helfen, Gussfehler beim verlorenen Schaumguss aufzuspüren
Treten bei Gießfehlern im Feingussverfahren Mängel auf, beschleunigt eine protokollierte Modellhistorie die Fehlersuche. Anstatt Material, Beschichtung, Vakuum, Sand und Gießbedingungen gleichzeitig zu ändern, kann das Team zunächst überprüfen, ob das Modell innerhalb der zulässigen Grenzen lag.
Die Dokumentation muss nicht kompliziert sein. Chargennummer der Perlen, Voraufschäumdichte, Aushärtungszeit, Formeinstellungen, Gewicht des fertigen Modells, wichtige Abmessungen und wichtige Oberflächen- oder Schmelzbeobachtungen können bereits nützliche Vergleichspunkte liefern.
Wenn die Musteraufzeichnungen stabil bleiben, sich die Gießergebnisse aber ändern, können die Ingenieure mit größerer Sicherheit mit den nachfolgenden Schritten fortfahren. Wenn sich die Mustervariablen gleichzeitig mit dem Defekt geändert haben, ist der Prozess der weißen Bereiche ein naheliegender Ansatzpunkt für erste Untersuchungen.
Warum ein erfolgreiches Schnittmuster für die Materialfreigabe nicht ausreicht
Ein einzelnes gelungenes Muster beweist, dass eine Perlenqualität einmalig funktioniert. Für eine Kaufentscheidung muss jedoch nachgewiesen werden, dass sich dasselbe Ergebnis wiederholen lässt.
Die Materialfreigabe sollte daher mehrere unter kontrollierten Bedingungen hergestellte Muster umfassen, vorzugsweise über mehrere Formgebungszyklen hinweg. Vergleichen Sie Dichte, Abmessungen, Füllung schwieriger Bereiche, Verschmelzung, Oberflächenbeschaffenheit und Handhabungsverhalten.
Dieser Wiederholbarkeitstest ist besonders wichtig für die Serienfertigung. Eine etwas größere Abweichung, die häufige Maschineneinstellungen erfordert, kann höhere Betriebskosten verursachen als ein geringer Preisunterschied bei den Perlen. Der Lieferantenvergleich sollte daher die Stabilität des gesamten Produktionszeitraums berücksichtigen und nicht nur das beste im Test hergestellte Muster.
Wie sollte eine neue EPS-Sorte vor einer Großbestellung qualifiziert werden?
Was ein Mustervergleichsversuch vergleichen sollte
Der erste Versuch sollte klären, ob die Perlenqualität für die Schaumstoffproduktion geeignet ist. Beginnen Sie mit dem gewünschten Muster, anstatt einen einfachen Testblock anzufertigen, der nicht der Serienproduktion entspricht.
Verwenden Sie die angestrebte Vorschubdichte, Standardausrüstung, repräsentative Geometrie und das vereinbarte Formgebungsverfahren. Vergleichen Sie anschließend das Gewicht des Modells, die Dichte des Schaummodells, die Formfüllung, die Verschmelzung, die Oberflächenbeschaffenheit, die Dimensionsstabilität, das Entformungsverhalten und den erforderlichen Maschinennachstellaufwand.
Das aktuell produzierte Material kann, sofern verfügbar, als Vergleichsmaßstab dienen. Dadurch lässt sich leichter feststellen, ob eine neue Sorte eine vergleichbare oder bessere Verarbeitungsstabilität aufweist, anstatt jeden Versuch einzeln zu beurteilen.
Was der Gießversuch vor der Materialfreigabe bestätigen sollte
Ein Modellversuch beweist die Formbarkeit; der Gießversuch bestätigt, ob der gesamte Prozess mit dem neuen Material funktioniert.
Repräsentative Modelle sollten den üblichen Produktionsprozess im Werk durchlaufen: Beschichtung, Trocknung, Montage, Sandverdichtung, Vakuumierung und Gießen. Die Gießerei kann dann die für das jeweilige Bauteil relevanten Gusseigenschaften vergleichen, wie z. B. Oberflächenbeschaffenheit, Maßhaltigkeit, Füllung schwieriger Bereiche und wiederkehrende Fehlertypen.
Dieser Schritt verknüpft die Materialqualifizierung mit der tatsächlichen Gießereileistung. Er verhindert außerdem, dass der Einkauf die Qualität eines Gussstücks allein anhand der Weißbereichsergebnisse festlegt, wenn das kommerzielle Ziel ein stabiles Gussteil ist.
Welche Chargenanforderungen sollten in die Einkaufsspezifikation aufgenommen werden?
Sobald das Material sowohl die Modell- als auch die Gießversuche bestanden hat, sollten die erfolgreichen Ergebnisse in eine Kaufspezifikation umgewandelt werden.
Das Dokument kann die genehmigte Perlenqualität, den vereinbarten Partikelbereich, die Chargenkennung, wichtige Wareneingangskontrollen, die angestrebten Produktionsbedingungen, die erforderliche Dokumentation und die Umstände, die einen weiteren Versuch auslösen, enthalten. Die Abnahme von Musterdichte und Abmessungen kann weiterhin Teil der internen Produktionskontrolle sein und gleichzeitig mit der Materialcharge verknüpft bleiben.
Dieser Ansatz schafft für Einkauf, Modellbau, Qualitätssicherung und Gießerei denselben Bezugspunkt. Die ausgewählten Feingussmaterialien werden dann als kontrollierte Produktionsmittel und nicht als austauschbare EPS-Produkte behandelt.
Wie passt die HUASHENG-Standardnote E zur Bewertung?
Welche Standard-E-Eigenschaften sind für die Herstellung von Modellen mit verlorenem Schaum relevant?
HUASHENG Standard Grade E ist ein weit verbreitetes EPS-Material, das sich für automatische Vakuumformmaschinen, elektrisch angetriebene Formmaschinen und herkömmliche hydraulische Pressen eignet. Es weist einen Standard-Expansionsbereich auf und ist für einfach expandierte Produkte ab einem Volumen von 13 g/l geeignet.
Für die Beurteilung von Modellen aus dem Feinschäumverfahren sind mehrere Eigenschaften besonders relevant: schnelles Aufschäumen, relativ kurze Aushärtungs- und Formzyklen, gute Verschmelzung, glatte Formoberflächen, Formstabilität, hohe Festigkeit sowie Beständigkeit gegen Schrumpfung und Verformung. Das Verfahren findet neben Verpackungen, Isolierungen, Kunsthandwerk und dekorativen Formteilen auch Anwendung im Feinschäumguss.
Diese Eigenschaften machen Standard Grade E zu einem praktischen Ausgangspunkt, wenn Käufer stabile EPS-Formteile mit Standarddichte benötigen und nicht nur das höchstmögliche Ausdehnungsverhältnis. Auch umfassendere Projektanforderungen lassen sich durch die HUASHENG EPS-Portfolio, das mehrere EPS-Materialkategorien für unterschiedliche Verarbeitungs- und Endverwendungsanforderungen abdeckt.
Wie HUASHENG die Perlenspezifikationen mit den tatsächlichen Musteranforderungen in Einklang bringen kann
Die Materialauswahl wird sinnvoller, wenn dem Lieferanten konkrete Prozessinformationen vorliegen. Formgeometrie, Zieldichte, Formanlagen, schwierig zu füllende Bereiche, Produktionsvolumen und das erwartete Ergebnis des Gießversuchs liefern dem technischen Team eine wesentlich klarere Grundlage für die Materialauswahl.
HUASHENG kombiniert die EPS-Materialproduktion mit Produktentwicklung und anwendungsorientierter Unterstützung. Das Sortiment an Standardqualitäten bietet vielfältige Materialrichtungen für die EPS-Standardverarbeitung, während die umfassenden kundenspezifischen Möglichkeiten es ermöglichen, Projekte mit spezifischen Leistungs- oder Partikelanforderungen unter realen Produktionsbedingungen zu besprechen.
Für ein neues Projekt im Bereich des verlorenen Schaums können Käufer Kontakt HUASHENG mit der Musterspezifikation und dem aktuellen Formgebungsaufbau, sodass die Musterauswahl, die Verarbeitungsversuche und die Massenqualifizierung dem gleichen technischen Ziel folgen können.
Schlussfolgerung
Die Auswahl von EPS-Perlen für das Feingussverfahren sollte sich an den erforderlichen Guss- und Schaummodellen orientieren und nicht allein am Perlenpreis. Durch die Verknüpfung von Modellgeometrie, Perlengröße, Schaummodelldichte, Vorexpansion, Verschmelzung, Formkonsistenz, Gussversuchen und Chargenanforderungen können Käufer ein zuverlässigeres Materialqualifizierungsverfahren entwickeln. HUASHENG Standard Grade E kann im Rahmen der Materialauswahl und -prüfung anhand dieser Produktionsbedingungen bewertet werden.
Häufig gestellte Fragen
Frage 1: Worauf sollten Käufer bei der Auswahl von EPS-Kügelchen für das Schaumgussverfahren als Erstes achten?
A1: Beginnen Sie mit der eigentlichen Guss- und Modellgeometrie und definieren Sie anschließend die Anforderungen an die Perlengröße, die Schaummodelldichte, das Vorexpansionsverhalten, die Verschmelzung, die Dimensionsstabilität und die Formanlagenbedingungen. EPS-Perlen für das Feingussverfahren sollten letztendlich anhand ihrer Fähigkeit zur Herstellung reproduzierbarer kommerzieller Modelle beurteilt werden, nicht anhand eines einzelnen Rohmaterialparameters.
Frage 2: Führt eine geringere Schaummodelldichte immer zu weniger Gussfehlern beim Ausschmelzverfahren?
A2: Es gibt kein einzelnes Dichteziel, das alle Prozessprobleme löst. Die Schaummodelldichte muss ein Gleichgewicht zwischen Modellintegrität, Geometrie, Formstabilität, Handhabung, Beschichtung und den etablierten Gießbedingungen der Gießerei herstellen. Ein sinnvolles Ziel ist ein kontrollierter Dichtebereich, der wiederholt angewendet werden kann, während der gesamte Prozess akzeptable Gussteile liefert.
Frage 3: Sollten EPS-Kügelchen vor einer Großbestellung durch einen Gießversuch freigegeben werden?
A3: Ja. Die Qualifizierung sollte von Wulst- und Vorexpansionsprüfungen über die Herstellung von EPS-Schaummodellen bis hin zu einem repräsentativen Gießversuch reichen. Dies ermöglicht es den Käufern, die ausgewählten Feingussmaterialien hinsichtlich Modellkonsistenz und tatsächlicher Gießereileistung zu bewerten, bevor die Anforderungen für die Großcharge festgelegt werden.
 German
 English
 Spanish
 French
 Arabic