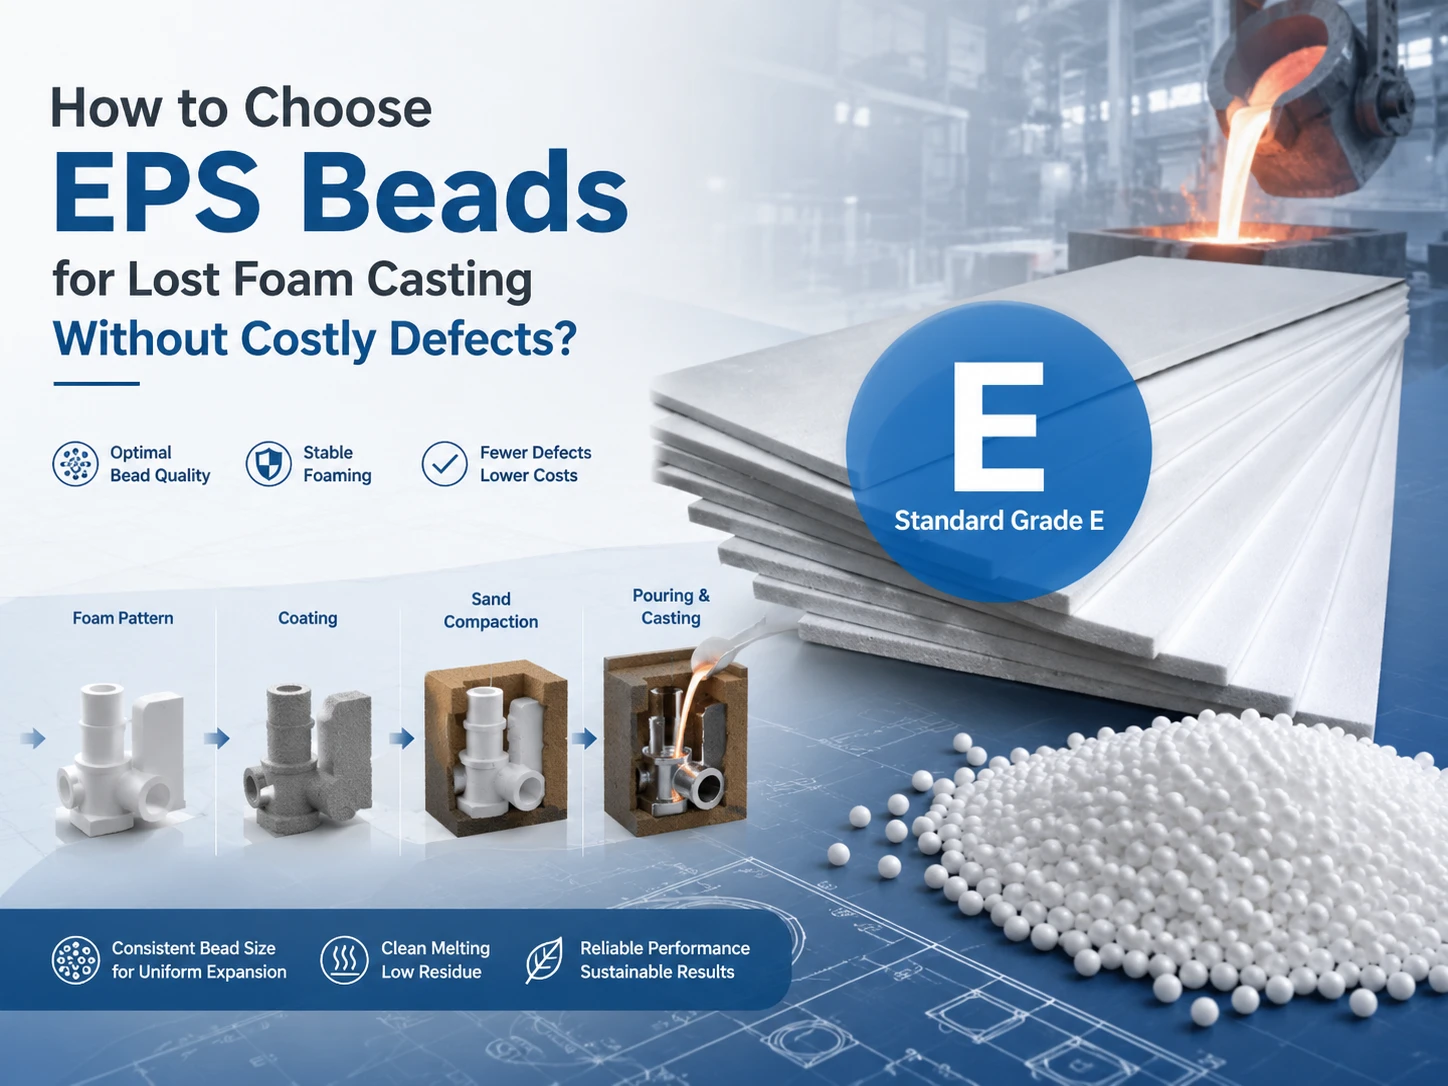
Las fundiciones y los fabricantes de moldes de espuma suelen investigar la temperatura de vertido, el recubrimiento, el vacío, la arena y el sistema de alimentación cuando aparecen defectos en la fundición a la cera perdida, pero algunas variaciones pueden comenzar antes en el molde de espuma de EPS. Los compradores pueden partir de la geometría de la fundición y los requisitos del molde para evaluar los cordones de EPS para la fundición a la cera perdida, centrándose en el tamaño del cordón, la densidad del molde de espuma, la preexpansión y el comportamiento de moldeo, la fusión, la consistencia dimensional, los resultados de las pruebas y los requisitos del lote antes de aprobar un pedido a granel.
¿Por qué debería comenzar la selección de las perlas de EPS antes de la etapa de vertido?
Cómo el patrón de espuma EPS mejora la precisión del lanzamiento
El patrón de espuma no es simplemente una forma temporal que desaparece durante el vertido. Antes de que el metal llegue al molde, el patrón ya ha establecido la geometría de la cavidad, el espesor local de la pared, el estado de la superficie, la precisión del ensamblaje y la cantidad de polímero que debe ser reemplazada por metal fundido.
Esto convierte la calidad del patrón de espuma EPS en un punto de control inicial. Una nervadura estrecha que se llena mal durante el moldeo, una zona con fusión débil o un patrón que cambia de dimensión después del moldeo pueden generar variaciones en etapas posteriores. El recubrimiento, la compactación de arena, el vacío y el vertido se realizan entonces sobre un patrón que puede diferir de la geometría prevista.
Para los compradores que comparan materiales para moldeo por inyección de espuma perdida, la cuestión práctica no se limita a si un tipo de EPS puede expandirse. El material debe producir patrones repetibles bajo las condiciones reales de preexpansión y moldeo de la planta.
¿Qué defectos en el moldeo por inyección de espuma perdida pueden verse influenciados por las variables del patrón?
Los defectos en la fundición a la cera perdida rara vez se deben a una sola variable. La temperatura del metal, la permeabilidad del recubrimiento, el sistema de alimentación, el estado de la arena, el vacío y la calidad del modelo interactúan durante el llenado. El enfoque de compra más útil consiste en identificar qué variables del modelo se pueden controlar antes de que la fundición comience a modificar los ajustes posteriores.
La variación en la densidad del patrón, la fusión local débil, el llenado incompleto del molde, la deriva dimensional y la inconsistencia en la condición de la superficie merecen atención durante la producción de áreas blancas. Al registrar estas variables desde el principio, la fundición cuenta con una base de referencia más precisa para investigar problemas de llenado o de superficie posteriormente.
Esa es una diferencia importante entre solucionar problemas de fundición después de su rechazo y controlar los insumos antes de la producción. Las perlas de EPS para la fundición a la cera perdida deben proporcionar un punto de partida repetible que permita ajustar el resto del proceso de fundición en función de condiciones de patrón estables.
¿Qué propiedades de las perlas de EPS son las más importantes para los patrones de espuma perdida?
Cómo debe coincidir el tamaño de las cuentas con la geometría del patrón y las secciones delgadas.
La geometría del patrón debe guiar la discusión sobre el tamaño de las perlas. Una sección de patrón grande y abierta y una nervadura estrecha no presentan el mismo desafío de llenado. Las perlas preexpandidas deben recorrer la cavidad del molde y alcanzar las esquinas, las secciones delgadas y las áreas con detalles antes de que comience la fusión por vapor.
Los tamaños de partícula más pequeños pueden ser útiles cuando se requiere un llenado preciso del molde, mientras que otras estructuras pueden ofrecer un rango de procesamiento más amplio. La decisión debe basarse en la geometría real del patrón, en lugar de una preferencia general por partículas más pequeñas o más grandes.
Al solicitar muestras de HUASHENG Estándar Grado ELos compradores pueden especificar las secciones mínimas de pared, las áreas de llenado difíciles, el peso objetivo del patrón, el equipo de moldeo y las expectativas de superficie. Esto permite que la discusión sobre el material tenga un objetivo de producción, en lugar de reducir la selección de perfiles a un solo parámetro del catálogo.
Por qué la densidad del patrón de espuma necesita un período de producción controlado
La densidad del patrón de espuma es uno de los puntos de control más útiles en la producción de espuma perdida, ya que relaciona la expansión del material con la cantidad de polímero presente en el patrón terminado.
El objetivo no es simplemente reducir la densidad. Un molde comercial necesita mantener la integridad suficiente para el desmoldeo, la manipulación, el ensamblaje, el recubrimiento, el secado y la compactación de la arena. Al mismo tiempo, una masa innecesaria en el molde modifica el material que el metal fundido debe reemplazar durante el vertido.
Por lo tanto, una mejor especificación de compra define un rango de densidad de espuma utilizable y verifica si se puede repetir en varios ciclos de moldeo. HUASHENG Standard Grade E es un material de expansión estándar adecuado para productos fabricados con una densidad de 13 g/L o superior tras una sola expansión. Esto proporciona una dirección de partida definida para trabajos de prueba donde se requiere un moldeo de EPS de densidad estándar estable.
Cómo la fusión de microesferas y la calidad de la superficie afectan la consistencia del patrón.
La densidad del patrón por sí sola no lo explica todo. Dos patrones pueden tener una densidad promedio similar, pero mostrar una fusión diferente en las esquinas, secciones estrechas o áreas alejadas de la entrada de vapor.
Una buena fusión de los cordones ayuda a que el patrón moldeado se comporte como una sola estructura durante la manipulación y el ensamblaje. La calidad de la superficie también es importante, ya que cada borde visible del cordón, cada hueco o detalle mal rellenado pasa a formar parte de la superficie del patrón que posteriormente recibirá el recubrimiento.
El grado estándar E combina una rápida formación de espuma con una buena fusión, una superficie moldeada lisa, dimensiones estables y buena resistencia. Estas propiedades son útiles al evaluar materiales para moldeo por inyección a la cera perdida, ya que permiten que la prueba se centre en la repetibilidad del patrón en lugar de en un único valor de material.
¿Cómo deben coincidir las condiciones de procesamiento del EPS con el grado de las perlas?
Qué condiciones de preexpansión y envejecimiento deben definirse
La preexpansión transforma la especificación de la perla en bruto en el material que se alimenta al molde. Por lo tanto, este paso debería formar parte de la cualificación del proveedor, en lugar de considerarse una configuración interna que no afecta a las compras.
Durante la prueba aprobada, registre el lote de perlas, la densidad previa a la expansión, las condiciones de vapor, la cantidad de llenado, la respuesta de expansión y el período de envejecimiento. El objetivo es establecer un proceso repetible desde las perlas de entrada hasta una materia prima de moldeo uniforme.
Esto es especialmente importante al comparar perlas de EPS para moldeo por espuma perdida provenientes de diferentes proveedores. Un material que alcanza la densidad objetivo de manera consistente y se mantiene predecible durante el envejecimiento ofrece un margen de operación más claro que uno que se juzga únicamente por la apariencia de la perla en bruto.
Cómo el llenado del molde y la fusión por vapor afectan la uniformidad del patrón
Una vez que las perlas envejecidas entran en la etapa de moldeo, el comportamiento del material y las condiciones del equipo interactúan directamente. La eficiencia del llenado determina si las perlas alcanzan áreas complejas, mientras que la penetración del vapor afecta la expansión y fusión local en todo el patrón.
El HUASHENG Standard Grade E es compatible con máquinas de termoformado al vacío automáticas, máquinas de termoformado eléctricas y prensas hidráulicas tradicionales. Su rápida formación de espuma, su ciclo de curado y moldeo relativamente corto, su buena fusión y su estabilidad dimensional ofrecen a los fabricantes de moldes diversas variables útiles para evaluar durante las pruebas de producción.
Las plantas que utilizan diferentes equipos también pueden compararlos. Gama de grado común HUASHENG En comparación con su configuración de moldeo existente. El objetivo no es copiar una receta universal, sino definir un rango de procesamiento estable para el grado de cordón seleccionado.
Por qué se debe comprobar la estabilidad dimensional después del moldeo y el envejecimiento.
Un patrón no debe aprobarse en el momento en que sale del molde. Las dimensiones críticas deben verificarse después del período de acondicionamiento acordado, ya que la fundición necesita la geometría que entra en el proceso de recubrimiento y ensamblaje.
Las medidas útiles incluyen la longitud y el ancho totales, las secciones críticas de la pared, los puntos de montaje o unión, y cualquier área que se sepa que se deforma durante la manipulación. El peso del patrón debe registrarse en la misma etapa para que las dimensiones y la densidad del patrón de espuma puedan revisarse conjuntamente.
Esto convierte la estabilidad dimensional en un criterio de aceptación en lugar de una mera apreciación visual. El estándar E de HUASHENG está diseñado para ofrecer dimensiones moldeadas estables y resistencia a la contracción y la deformación, lo que permite un flujo de trabajo de producción de patrones más controlado.
¿Cómo pueden los compradores diferenciar los problemas relacionados con la materia prima de las variables del proceso de fundición?
¿Qué se debe comprobar en el patrón de espuma EPS antes de aplicar el recubrimiento?
Antes de comenzar el recubrimiento, la zona blanca debe someterse a una comprobación de desmoldeo. Las dimensiones críticas, el peso del patrón, el estado de la superficie, las zonas de difícil llenado, la fusión visible, las juntas de ensamblaje y la deformación tras el envejecimiento son puntos de partida prácticos.
La verificación debe centrarse en las características que aún se pueden corregir antes de invertir más tiempo y materiales. Si varios patrones de la misma tanda de producción muestran dimensiones, densidad, fusión y calidad superficial consistentes, la fundición dispone de información más fiable para la siguiente etapa.
Esto resulta especialmente útil al evaluar varios materiales para moldeo por inyección a la cera perdida. Una comprobación controlada de la zona blanca permite determinar si las diferencias aparecen durante la producción del modelo o solo después del recubrimiento y el vertido.
Cómo los registros de patrones ayudan a detectar defectos en la fundición a la cera perdida
Cuando aparecen defectos en el moldeo por pérdida de espuma, el historial del patrón registrado facilita la resolución de problemas. En lugar de cambiar simultáneamente el material, el recubrimiento, el vacío, la arena y las condiciones de vertido, el equipo puede confirmar primero si el patrón se mantuvo dentro del rango aprobado.
El registro no tiene por qué ser complicado. El lote de cuentas, la densidad previa a la expansión, el tiempo de envejecimiento, los ajustes de moldeo, el peso del patrón terminado, las dimensiones clave y las observaciones importantes de la superficie o la fusión ya pueden proporcionar puntos de comparación útiles.
Si los registros de patrones se mantienen estables mientras cambian los resultados de la fundición, los ingenieros pueden avanzar con mayor confianza. Si las variables del patrón cambiaron al mismo tiempo que el defecto, el proceso de área blanca se convierte en el primer lugar obvio para investigar.
Por qué un solo patrón exitoso no es suficiente para la aprobación de un material.
Un solo patrón que funcione bien demuestra que un tipo de abalorio puede funcionar una vez. Para tomar una decisión de compra, se necesita evidencia de que el mismo resultado se puede repetir.
Por lo tanto, la aprobación del material debe incluir varios patrones producidos en condiciones controladas, preferiblemente en más de un ciclo de moldeo. Compare la densidad, las dimensiones, el llenado de secciones difíciles, la fusión, el estado de la superficie y el comportamiento durante la manipulación.
Esta prueba de repetibilidad es especialmente importante para la producción en grandes volúmenes. Una variación ligeramente mayor que requiera ajustes frecuentes de la máquina puede generar mayores costos operativos que una pequeña diferencia en el precio de las cuentas. Por lo tanto, la comparación entre proveedores debe incluir la estabilidad del rango de producción, no solo la mejor muestra obtenida durante la prueba.
¿Cómo se debe calificar un nuevo grado de EPS antes de realizar un pedido al por mayor?
Qué debería compararse con un ensayo de muestra a patrón
La primera prueba debería determinar si el tipo de perlas se ajusta a las necesidades del taller de espuma. Comience con el patrón previsto en lugar de hacer un bloque de prueba sencillo que no represente la producción.
Utilice la densidad preexpandida objetivo, el equipo habitual, la geometría representativa y el procedimiento de moldeo acordado. A continuación, compare el peso del patrón, la densidad del patrón de espuma, el llenado del molde, la fusión, el acabado superficial, la estabilidad dimensional, el comportamiento de desmoldeo y la cantidad de ajustes necesarios en la máquina.
El material de producción actual puede servir como referencia cuando esté disponible. Esto facilita comprobar si una nueva calidad ofrece una estabilidad de procesamiento comparable o superior, en lugar de evaluar cada prueba de forma aislada.
Qué debe confirmar la prueba de fundición antes de la aprobación del material
Una prueba con un patrón demuestra la moldeabilidad; la prueba de fundición confirma si el proceso completo funciona con el nuevo material.
Los patrones representativos deben seguir el proceso habitual de la fábrica: recubrimiento, secado, ensamblaje, compactación de arena, vacío y vertido. De esta forma, la fundición puede comparar las características de fundición relevantes para esa pieza, como el estado de la superficie, el resultado dimensional, el llenado de las secciones difíciles y los tipos de defectos recurrentes.
Este paso vincula la calificación del material con el rendimiento real de la fundición. Además, evita que el departamento de compras apruebe la calidad de un cordón basándose únicamente en los resultados de la zona blanca, cuando el objetivo comercial es una fundición estable.
¿Qué requisitos de lote deben incluirse en la especificación de compra?
Una vez que el material supera las pruebas de modelado y de fundición, las condiciones satisfactorias deben convertirse en una especificación de compra.
El documento puede incluir el grado de grano aprobado, el rango de partículas acordado, la identificación del lote, los controles de entrada clave, las condiciones de producción objetivo, la documentación requerida y las circunstancias que desencadenan una nueva prueba. La aceptación de la densidad del patrón y las dimensiones puede seguir formando parte del control interno de producción, sin dejar de estar vinculada al lote de material.
Este enfoque proporciona a los departamentos de compras, producción de moldes, control de calidad y fundición un mismo punto de referencia. Los materiales seleccionados para la fundición a la cera perdida se gestionan entonces como insumos de producción controlados, en lugar de cotizaciones de EPS intercambiables.
¿Cómo se ajusta el grado estándar E de HUASHENG a la evaluación?
¿Qué propiedades del grado estándar E son importantes para la producción de patrones mediante el método de espuma perdida?
El EPS estándar HUASHENG de grado E es un material común ampliamente utilizado, apto para máquinas de termoformado al vacío automáticas, máquinas de termoformado eléctricas y prensas hidráulicas tradicionales. Presenta un rango de expansión estándar y es adecuado para productos de expansión simple de 13 g/L o superior.
Para la evaluación de patrones de espuma perdida, varias características son particularmente relevantes: espumado rápido, ciclos de curado y moldeo relativamente cortos, buena fusión, superficies moldeadas lisas, dimensiones estables, alta resistencia y resistencia a la contracción y la deformación. Este grado también se utiliza en aplicaciones de moldeo por espuma perdida, además de embalaje, aislamiento, artesanía y moldeo decorativo.
Estas características hacen que el Grado Estándar E sea una opción práctica para empezar cuando los compradores necesitan molduras de EPS de densidad estándar estables en lugar de simplemente la mayor relación de expansión posible. Los requisitos más amplios del proyecto también se pueden comparar a través de la Cartera de EPS de HUASHENG, que abarca múltiples categorías de materiales EPS para diferentes necesidades de procesamiento y uso final.
Cómo HUASHENG puede hacer coincidir las especificaciones de las cuentas con los requisitos reales del patrón.
La selección de materiales resulta más útil cuando el proveedor recibe información real del proceso. La geometría del patrón, la densidad objetivo, el equipo de moldeo, las zonas de llenado difíciles, el volumen de producción y el resultado esperado de la prueba de fundición proporcionan al equipo técnico una base mucho más clara para la selección del grado adecuado.
HUASHENG combina la producción de material EPS con el desarrollo de productos y el soporte orientado a aplicaciones. Su gama de grados estándar ofrece múltiples opciones de materiales para el procesamiento estándar de EPS, mientras que sus capacidades de personalización más amplias permiten analizar proyectos con requisitos específicos de rendimiento o tamaño de partícula en función de las condiciones de producción reales.
Para un nuevo proyecto de espuma perdida, los compradores pueden Contactar con HUASHENG Con la especificación del patrón y la configuración de moldeo actual, la selección de muestras, las pruebas de procesamiento y la calificación en masa pueden seguir el mismo objetivo técnico.
Conclusión
La selección de perlas de EPS para la fundición a la cera perdida debe comenzar con el molde y el patrón de espuma requeridos, en lugar de basarse únicamente en el precio de las perlas. Al relacionar la geometría del patrón, el tamaño de las perlas, la densidad del patrón de espuma, la preexpansión, la fusión, la consistencia del moldeo, las pruebas de fundición y los requisitos del lote, los compradores pueden crear un proceso de calificación de materiales más fiable. El estándar HUASHENG Grado E puede evaluarse según estas condiciones de producción como parte del proceso de selección y prueba de materiales.
Preguntas frecuentes
P1: ¿Qué deben comprobar primero los compradores al elegir perlas de EPS para la fundición a la cera perdida?
A1: Comience con la geometría real del molde y del patrón, luego defina los requisitos de tamaño de las perlas, la densidad del patrón de espuma, el comportamiento de preexpansión, la fusión, la estabilidad dimensional y las condiciones del equipo de moldeo. Las perlas de EPS para el moldeo por espuma perdida deben evaluarse en última instancia por su capacidad para producir patrones comerciales repetibles, no por un solo parámetro de la materia prima.
P2: ¿Una menor densidad del patrón de espuma siempre reduce los defectos de moldeo por pérdida de espuma?
A2: Ningún objetivo de densidad único resuelve todos los problemas del proceso. La densidad del patrón de espuma debe equilibrar la integridad del patrón, la geometría, la estabilidad del moldeo, la manipulación, el recubrimiento y las condiciones de fundición establecidas por la fundición. El objetivo útil es un rango de densidad controlado que se pueda repetir mientras el proceso completo produce piezas fundidas aceptables.
P3: ¿Deben aprobarse las perlas de EPS mediante una prueba de fundición antes de realizar un pedido a granel?
A3: Sí. La cualificación debe ir desde las comprobaciones de cordón y preexpansión hasta la producción de patrones de espuma EPS y, posteriormente, a una prueba de fundición representativa. Esto permite a los compradores evaluar los materiales de fundición a la cera perdida seleccionados en función de la consistencia del patrón y el rendimiento real de la fundición antes de definir los requisitos del lote a granel.
 Spanish
 English
 German
 French
 Arabic