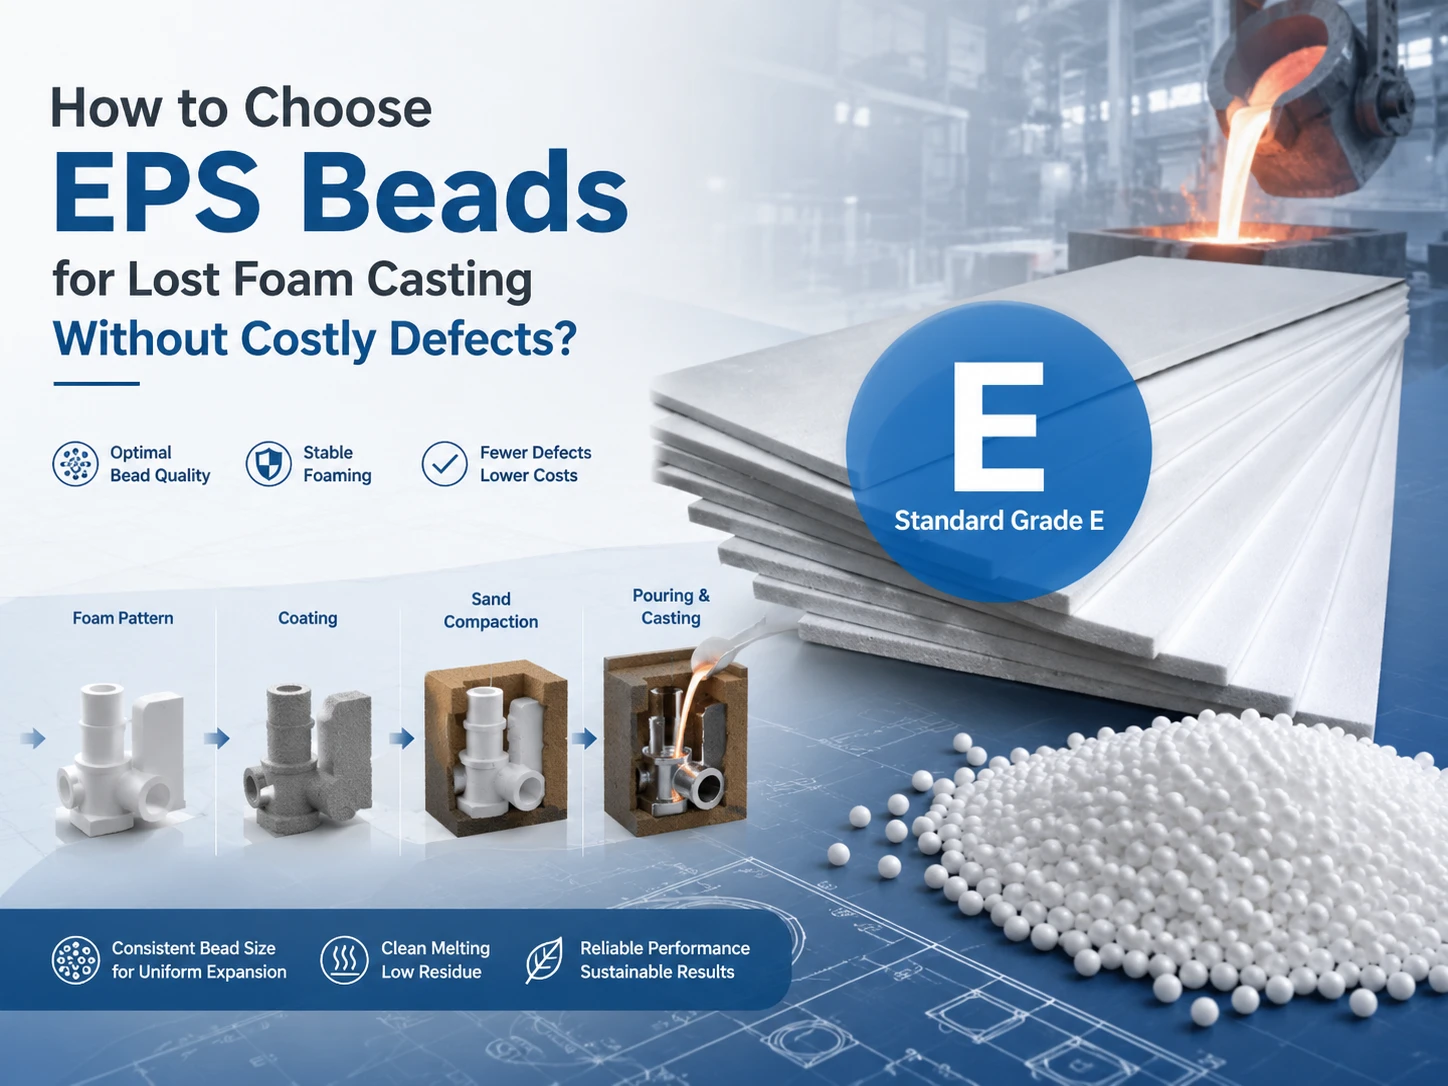
Les fonderies et les fabricants de modèles en mousse analysent souvent la température de coulée, le revêtement, le vide, le sable et le système d'alimentation lorsque des défauts apparaissent lors du moulage à modèle perdu. Cependant, certaines variations peuvent survenir plus tôt, au niveau du modèle en mousse EPS. Les acheteurs peuvent, à partir de la géométrie de la pièce moulée et des exigences du modèle, évaluer les billes d'EPS pour le moulage à modèle perdu, en se concentrant sur leur taille, la densité du modèle, le comportement avant expansion et moulage, la fusion, la régularité dimensionnelle, les résultats des essais et les exigences du lot avant de valider une commande en gros.
Pourquoi la sélection des billes de polystyrène expansé (EPS) doit-elle commencer avant l'étape de coulage ?
Comment le modèle en mousse EPS améliore la précision du moulage
Le gabarit en mousse n'est pas une simple forme temporaire qui disparaît lors de la coulée. Avant même que le métal n'atteigne le moule, il définit déjà la géométrie de la cavité, l'épaisseur locale des parois, l'état de surface, la précision d'assemblage et la quantité de polymère à remplacer par le métal en fusion.
La qualité du moule en mousse EPS constitue donc un point de contrôle essentiel en amont. Une nervure étroite mal remplie lors du moulage, une zone de faible fusion ou un moule dont les dimensions varient après moulage peuvent engendrer des variations lors des étapes suivantes. Le revêtement, le compactage du sable, la mise sous vide et le coulage interviennent alors sur un moule dont la géométrie peut déjà différer de celle prévue.
Pour les acheteurs comparant les matériaux de moulage à modèle perdu, la question pratique ne se limite donc pas à savoir si un polystyrène expansé (PSE) peut se dilater. Le matériau doit permettre d'obtenir des motifs reproductibles dans les conditions réelles de pré-expansion et de moulage de l'usine.
Quels défauts de moulage en mousse perdue peuvent être influencés par les variables du modèle ?
Les défauts de moulage de mousse perdue sont rarement dus à une seule variable. La température du métal, la perméabilité du revêtement, le système d'alimentation, la qualité du sable, le vide et la qualité du modèle interagissent lors du remplissage. Une approche efficace lors de l'achat consiste à identifier les variables du modèle qui peuvent être contrôlées avant que la fonderie ne modifie les paramètres en aval.
Lors de la production de la zone blanche, il convient de prêter attention à plusieurs facteurs : variations de densité du motif, fusion locale insuffisante, remplissage incomplet du moule, dérive dimensionnelle et irrégularités de l’état de surface. Le relevé précoce de ces variables permet à la fonderie d’établir une base de référence plus fiable pour l’analyse ultérieure des problèmes de remplissage ou de surface.
Il s'agit d'une différence importante entre le dépannage d'une pièce moulée après son rejet et le contrôle des paramètres avant la production. Les billes de polystyrène expansé (PSE) pour le moulage à modèle perdu doivent fournir un point de départ reproductible permettant d'ajuster le reste du processus de moulage en fonction des conditions du modèle stable.
Quelles propriétés des billes EPS sont les plus importantes pour les patrons en mousse perdue ?
Comment la taille des perles doit correspondre à la géométrie du motif et aux sections fines
La géométrie du motif doit guider le choix de la taille des perles. Une grande section ouverte et une nervure étroite ne présentent pas les mêmes difficultés de remplissage. Les perles pré-expansées doivent traverser la cavité du moule et atteindre les angles, les zones fines et les détails avant le début de la fusion à la vapeur.
Des particules de plus petite taille peuvent s'avérer utiles lorsque le remplissage du moule est exigeant, tandis que d'autres structures peuvent offrir une plus grande flexibilité de traitement. Le choix doit se fonder sur la géométrie du motif plutôt que sur une préférence générale pour des billes plus petites ou plus grosses.
Lors de la demande d'échantillons de HUASHENG Catégorie Standard ELes acheteurs peuvent ainsi préciser les sections de paroi minimales, les zones de remplissage difficiles, le poids cible du motif, l'équipement de moulage et les exigences en matière de finition de surface. Cela permet de définir un objectif de production pour la discussion sur les matériaux, au lieu de réduire le choix du cordon à un seul paramètre de catalogue.
Pourquoi la densité des motifs en mousse nécessite une fenêtre de production contrôlée
La densité du motif en mousse est l'un des points de contrôle les plus utiles dans la production de mousse à perte de vue, car elle relie l'expansion du matériau à la quantité de polymère présente dans le motif fini.
L'objectif n'est pas simplement de réduire la densité. Un modèle commercial doit conserver une intégrité suffisante pour le démoulage, la manutention, l'assemblage, le revêtement, le séchage et le compactage du sable. Par ailleurs, une masse superflue du modèle modifie la nature du matériau que le métal en fusion doit remplacer lors de la coulée.
Un cahier des charges d'achat plus précis définit donc une plage de densité de mousse utilisable et vérifie sa reproductibilité sur plusieurs cycles de moulage. Le HUASHENG Standard Grade E est un matériau à expansion standard adapté aux produits fabriqués à une densité de 13 g/L ou plus après une seule expansion. Il offre ainsi un point de départ clair pour les essais nécessitant un moulage EPS à densité standard stable.
Comment la fusion des perles et la qualité de la surface affectent la régularité du motif
La densité du motif à elle seule ne suffit pas. Deux motifs peuvent présenter une densité moyenne similaire tout en affichant des fusions différentes dans les angles, les passages étroits ou les zones éloignées de l'entrée de vapeur.
Une bonne fusion des cordons de soudure permet à la pièce moulée de se comporter comme une structure unique lors de la manipulation et de l'assemblage. La qualité de surface est également importante, car chaque joint visible, chaque porosité ou détail mal rempli fait partie intégrante de la surface de la pièce qui recevra ultérieurement le revêtement.
La qualité standard E combine un moussage rapide avec une bonne fusion, une surface moulée lisse, des dimensions stables et une bonne résistance. Ces propriétés sont utiles pour l'évaluation des matériaux de moulage à modèle perdu, car elles permettent de se concentrer sur la répétabilité du modèle plutôt que sur une seule caractéristique du matériau.
Comment les conditions de traitement du PSE doivent-elles correspondre à la qualité des billes ?
Quelles conditions de pré-expansion et de vieillissement doivent être définies ?
La pré-expansion transforme les spécifications des perles brutes en matériau alimentant le moule. Cette étape doit donc faire partie de la qualification des fournisseurs et non être considérée comme un paramètre interne sans incidence sur les achats.
Consignez le lot de billes, la densité avant expansion, les conditions de vapeur, la quantité de remplissage, la réponse à l'expansion et la durée de vieillissement pendant l'essai approuvé. L'objectif est d'établir un processus reproductible, depuis les billes entrantes jusqu'à l'obtention d'une matière première de moulage homogène.
Ceci est particulièrement important lorsqu'on compare des billes de polystyrène expansé (PSE) pour le moulage à modèle perdu provenant de différentes sources. Un matériau qui atteint la densité cible de manière constante et dont la densité reste prévisible au cours du vieillissement offre une plage de fonctionnement plus claire pour la production que celle déterminée uniquement par l'aspect des billes brutes.
Comment le remplissage du moule et la fusion à la vapeur affectent l'uniformité du motif
Une fois les billes vieillies entrées dans l'étape de moulage, leur comportement et les conditions d'utilisation de l'équipement interagissent directement. L'efficacité du remplissage détermine si les billes atteignent les zones complexes, tandis que la pénétration de la vapeur influe sur l'expansion locale et la fusion dans l'ensemble du motif.
Le HUASHENG Standard Grade E est compatible avec les machines de thermoformage automatique sous vide, les machines de formage à entraînement électrique et les presses hydrauliques traditionnelles. Son moussage rapide, son cycle de polymérisation et de moulage relativement court, sa bonne fusion et sa stabilité dimensionnelle offrent aux fabricants de modèles plusieurs variables utiles à évaluer lors des essais en ligne.
Les usines utilisant différents équipements peuvent également comparer les Gamme HUASHENG de qualité commune par rapport à leur configuration de moulage existante. L'objectif n'est pas de copier une recette universelle, mais de définir une plage de traitement stable pour la qualité de cordon sélectionnée.
Pourquoi la stabilité dimensionnelle doit-elle être vérifiée après le moulage et le vieillissement ?
Un modèle ne doit pas être validé dès sa sortie du moule. Les dimensions critiques doivent être vérifiées après la période de conditionnement convenue, car la fonderie a besoin de la géométrie finale pour le revêtement et l'assemblage.
Les mesures utiles comprennent la longueur et la largeur totales, les sections de paroi critiques, les points de fixation ou d'assemblage, ainsi que toute zone susceptible de se déformer lors de la manipulation. Le poids du patron doit être enregistré simultanément afin de pouvoir comparer ses dimensions et la densité de la mousse.
Cela transforme la stabilité dimensionnelle en critère d'acceptation plutôt qu'en simple appréciation visuelle. La norme HUASHENG Grade E garantit des dimensions de moulage stables et une résistance au retrait et à la déformation, permettant ainsi un processus de production de modèles plus maîtrisé.
Comment les acheteurs peuvent-ils distinguer les problèmes liés aux matières premières des variables de fonderie ?
Que faut-il vérifier sur le modèle en mousse EPS avant l'application du revêtement ?
Avant l'application du revêtement, la zone blanche doit faire l'objet d'un contrôle de démoulage. Les dimensions critiques, le poids du motif, l'état de surface, les zones difficiles à remplir, les points de fusion visibles, les joints d'assemblage et la déformation après vieillissement sont des points de départ pratiques.
Le contrôle doit porter sur les caractéristiques encore corrigibles avant tout ajout de temps et de matériaux. Si plusieurs échantillons issus d'une même production présentent des dimensions, une densité, une fusion et une qualité de surface homogènes, la fonderie dispose d'informations plus fiables pour l'étape suivante.
Ceci est particulièrement utile lors de la qualification de plusieurs matériaux de moulage en mousse. Un contrôle par zone blanche permet de déterminer si les différences apparaissent dès la production du modèle ou seulement après le revêtement et le coulage.
Comment les enregistrements de patrons aident à retrouver les défauts de moulage en mousse perdus
En cas de défauts de moulage de mousse, l'historique du modèle enregistré facilite le dépannage. Au lieu de modifier simultanément le matériau, le revêtement, le vide, le sable et les conditions de coulée, l'équipe peut d'abord vérifier si le modèle est resté conforme aux spécifications.
Il n'est pas nécessaire de complexifier le dossier. Le lot de perles, la densité avant expansion, le temps de vieillissement, les paramètres de moulage, le poids du modèle fini, les dimensions clés et les observations importantes concernant la surface ou la fusion peuvent déjà fournir des points de comparaison utiles.
Si les données de moulage restent stables malgré les variations des résultats de fonderie, les ingénieurs peuvent poursuivre le processus avec plus d'assurance. Si les variables du moulage ont changé en même temps que le défaut, le processus en zone blanche devient un point d'investigation prioritaire.
Pourquoi un seul modèle réussi ne suffit pas pour obtenir l'approbation des matériaux
Un seul essai concluant suffit à prouver l'efficacité d'une qualité de perles. Pour prendre une décision d'achat, il est nécessaire de démontrer que le même résultat peut être obtenu de manière reproductible.
L'approbation des matériaux doit donc inclure plusieurs prototypes réalisés dans des conditions contrôlées, de préférence sur plusieurs cycles de moulage. Il convient de comparer la densité, les dimensions, le remplissage des zones difficiles, la fusion, l'état de surface et la maniabilité.
Ce test de répétabilité est particulièrement important pour la production en grande série. Une variation légèrement plus importante, nécessitant des réglages fréquents de la machine, peut engendrer des coûts d'exploitation supérieurs à une faible différence de prix des perles. La comparaison des fournisseurs doit donc prendre en compte la stabilité de la plage de production, et non se limiter au meilleur échantillon produit lors de l'essai.
Comment qualifier une nouvelle qualité de PSE avant une commande en gros ?
Ce que devrait comparer un essai d'échantillon à modèle
Le premier essai permettra de déterminer si la qualité des billes convient à l'atelier de mousse. Il est préférable de partir du modèle prévu plutôt que de réaliser un bloc d'essai simple qui ne serait pas représentatif de la production.
Utilisez la densité cible avant expansion, l'équipement standard, une géométrie représentative et la procédure de moulage convenue. Comparez ensuite le poids du modèle, sa densité en mousse, le remplissage du moule, la fusion, l'état de surface, la stabilité dimensionnelle, le comportement au démoulage et l'importance des réglages machine nécessaires.
Le matériau de production actuel peut servir de référence lorsqu'il est disponible. Cela permet de déterminer plus facilement si une nouvelle qualité offre une stabilité de transformation comparable ou supérieure, plutôt que d'évaluer chaque essai isolément.
Ce que l'essai de fonderie doit confirmer avant l'approbation du matériau
Un essai de moulage prouve la moulabilité ; l'essai de coulée confirme si le processus complet fonctionne avec le nouveau matériau.
Les modèles représentatifs doivent suivre le processus normal de fabrication en usine : revêtement, séchage, assemblage, compactage du sable, mise sous vide et coulée. La fonderie peut alors comparer les caractéristiques de moulage importantes pour cette pièce, telles que l’état de surface, les dimensions, le remplissage des zones difficiles et les types de défauts récurrents.
Cette étape établit un lien entre la qualification des matériaux et les performances réelles de la fonderie. Elle empêche également le service des achats d'approuver la qualité d'un cordon de coulée en se basant uniquement sur les résultats des zones blanches, alors que l'objectif commercial est d'obtenir une pièce moulée stable.
Quelles exigences de lot doivent figurer dans le cahier des charges d'achat ?
Une fois que le matériau a passé avec succès les essais de modélisation et de moulage, les conditions de réussite doivent être converties en un cahier des charges d'achat.
Le document peut inclure la qualité de perle approuvée, la plage de particules convenue, l'identification du lot, les principaux contrôles à réception, les conditions de production cibles, la documentation requise et les circonstances qui déclenchent un nouvel essai. Le contrôle de la densité du motif et des dimensions peut rester intégré au contrôle de production interne tout en étant lié au lot de matière.
Cette approche permet aux services des achats, de la production des modèles, du contrôle qualité et de la fonderie de disposer d'un point de référence commun. Les matériaux de moulage à modèle perdu sélectionnés sont ainsi gérés comme des intrants de production contrôlés plutôt que comme des devis de polystyrène expansé interchangeables.
Comment le niveau E de la norme HUASHENG s'intègre-t-il à l'évaluation ?
Quelles propriétés de la norme E sont importantes pour la production de patrons en mousse perdue ?
Le polystyrène expansé (EPS) HUASHENG de qualité standard E est un matériau courant largement utilisé, adapté aux machines de thermoformage automatique sous vide, aux machines de formage à entraînement électrique et aux presses hydrauliques traditionnelles. Il présente une plage d'expansion standard et convient aux produits mono-expansés d'une densité de 13 g/L ou plus.
Pour l'évaluation des modèles en mousse perdue, plusieurs caractéristiques sont particulièrement importantes : moussage rapide, cycles de durcissement et de moulage relativement courts, bonne fusion, surfaces moulées lisses, dimensions stables, haute résistance et résistance au retrait et à la déformation. Cette qualité est également utilisée dans les applications de moulage à modèle perdu, ainsi que dans les secteurs de l'emballage, de l'isolation, de l'artisanat et du moulage décoratif.
Ces caractéristiques font du grade standard E un point de départ pratique lorsque les acheteurs recherchent un moulage EPS de densité standard stable plutôt que simplement le taux d'expansion le plus élevé possible. Les exigences de projets plus larges peuvent également être comparées à travers le Portefeuille HUASHENG EPS, qui couvre plusieurs catégories de matériaux EPS pour différents besoins de traitement et d'utilisation finale.
Comment HUASHENG peut faire correspondre les spécifications des perles aux exigences réelles des motifs
Le choix des matériaux est d'autant plus pertinent que le fournisseur dispose d'informations concrètes sur le processus. La géométrie du modèle, la densité cible, l'équipement de moulage, les zones de remplissage difficiles, le volume de production et le résultat attendu de l'essai de coulée offrent à l'équipe technique une base bien plus claire pour un choix de nuance optimal.
HUASHENG associe la production de matériaux EPS au développement de produits et à un support axé sur les applications. Sa gamme standard offre de multiples possibilités de matériaux pour la transformation classique de l'EPS, tandis que ses capacités de personnalisation étendues permettent d'étudier des projets aux exigences spécifiques en matière de performance ou de granulométrie, en tenant compte des conditions de production réelles.
Pour un nouveau projet de mousse perdue, les acheteurs peuvent contacter HUASHENG avec les spécifications du modèle et la configuration de moulage actuelle afin que la sélection des échantillons, les essais de traitement et la qualification en série puissent suivre le même objectif technique.
Conclusion
Le choix des billes de polystyrène expansé (EPS) pour le moulage à modèle perdu doit se fonder avant tout sur les exigences du moulage et du modèle de mousse, et non sur le seul prix des billes. En associant la géométrie du modèle, la taille des billes, la densité du modèle de mousse, la pré-expansion, la fusion, la régularité du moulage, les essais de moulage et les exigences du lot, les acheteurs peuvent mettre en place un processus de qualification des matériaux plus fiable. Le polystyrène expansé standard HUASHENG de qualité E peut être évalué en fonction de ces conditions de production dans le cadre du processus de sélection et d'essais des matériaux.
Questions fréquentes
Q1 : Que doivent vérifier en premier les acheteurs lorsqu’ils choisissent des billes EPS pour le moulage à la cire perdue ?
A1 : Commencez par définir la géométrie du moule et du modèle, puis précisez les exigences relatives à la taille des billes, à la densité du modèle en mousse, au comportement avant expansion, à la fusion, à la stabilité dimensionnelle et aux conditions de l’équipement de moulage. Les billes de PSE pour le moulage à modèle perdu doivent être évaluées en fonction de leur capacité à produire des modèles commerciaux reproductibles, et non en fonction d’un seul paramètre lié à la matière première.
Q2 : Une densité de mousse plus faible réduit-elle toujours les défauts de moulage de la mousse perdue ?
A2 : Aucun objectif de densité unique ne permet de résoudre tous les problèmes de procédé. La densité des modèles en mousse doit concilier l’intégrité du modèle, sa géométrie, la stabilité du moulage, la manipulation, le revêtement et les conditions de coulée établies par la fonderie. L’objectif pertinent est une plage de densité contrôlée et reproductible, garantissant ainsi la production de pièces moulées acceptables tout au long du processus.
Q3 : Les billes EPS doivent-elles être approuvées par un essai de moulage avant une commande en gros ?
A3 : Oui. La qualification doit passer des contrôles de cordon et de pré-expansion à la production de modèles en mousse EPS, puis à un essai de coulée représentatif. Cela permet aux acheteurs d’évaluer les matériaux de coulée à modèle perdu sélectionnés par rapport à la régularité des modèles et aux performances réelles de la fonderie avant de définir les exigences de production en série.
 French
 English
 German
 Spanish
 Arabic