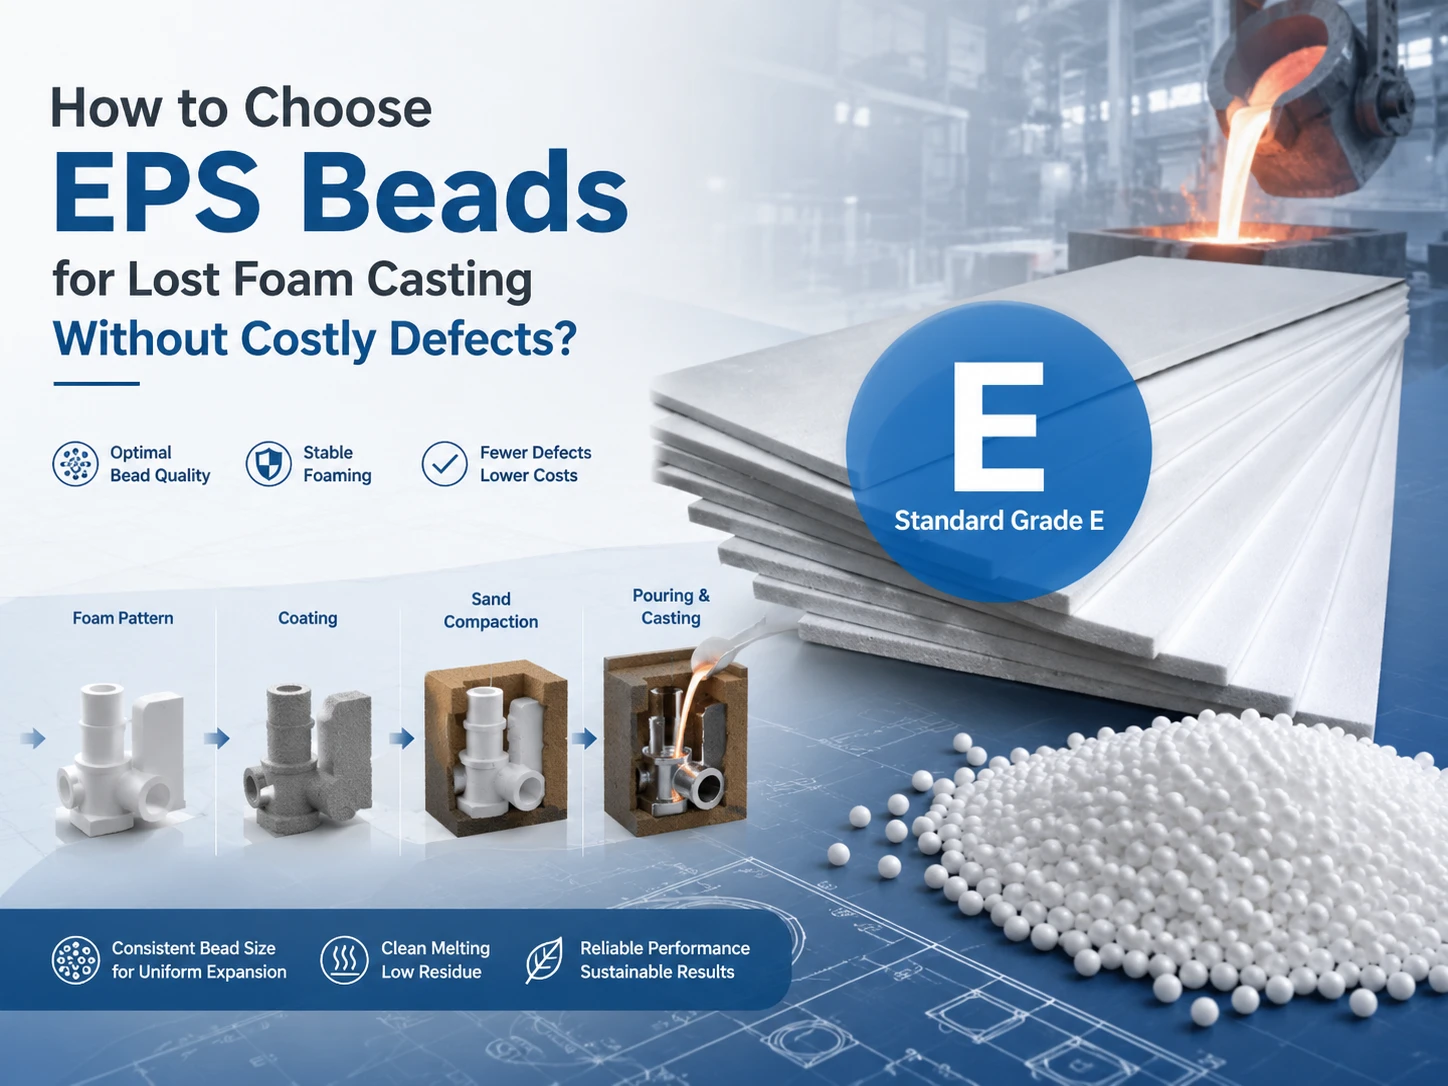
غالباً ما تقوم مصانع الصب ومنتجو قوالب الرغوة بفحص درجة حرارة الصب، والطلاء، والتفريغ، والرمل، وبوابات الصب عند ظهور عيوب في صب الرغوة المفقودة، ولكن قد يبدأ بعض التباين في وقت مبكر من قالب رغوة البوليسترين الموسع. يمكن للمشترين العمل بشكل عكسي انطلاقاً من هندسة الصب ومتطلبات القالب لتقييم خرزات البوليسترين الموسع لصب الرغوة المفقودة، مع التركيز على حجم الخرزة، وكثافة قالب الرغوة، والتمدد المسبق وسلوك التشكيل، والانصهار، والاتساق البُعدي، ونتائج التجارب، ومتطلبات الدفعة قبل الموافقة على طلبية بالجملة.
لماذا يجب أن تبدأ عملية اختيار حبيبات البوليسترين الموسع قبل مرحلة الصب؟
كيف يُحسّن نمط رغوة البوليسترين الموسع دقة الصب؟
إن قالب الرغوة ليس مجرد شكل مؤقت يختفي أثناء الصب. فقبل أن يصل المعدن إلى القالب، يكون القالب قد حدد بالفعل هندسة التجويف، وسماكة الجدار الموضعية، وحالة السطح، ودقة التجميع، وكمية البوليمر التي يجب استبدالها بالمعدن المنصهر.
هذا يجعل جودة نموذج رغوة البوليسترين الموسع (EPS) نقطة تحكم أساسية في المراحل الأولى من التصنيع. فالضلع الضيق الذي لا يمتلئ جيدًا أثناء التشكيل، أو المنطقة ذات الالتصاق الضعيف، أو النموذج الذي يتغير حجمه بعد التشكيل، قد يؤدي إلى تباين في المراحل اللاحقة. وبالتالي، فإن عمليات الطلاء، وضغط الرمل، والتفريغ، والصب، تُجرى على نموذج قد يختلف بالفعل عن الشكل الهندسي المقصود.
بالنسبة للمشترين الذين يقارنون مواد صب الرغوة المفقودة، فإن السؤال العملي لا يقتصر على ما إذا كان نوع EPS قابلاً للتمدد فحسب، بل يجب أن تنتج المادة أنماطًا قابلة للتكرار في ظل ظروف التمدد والتشكيل الفعلية للمصنع.
ما هي عيوب صب الرغوة المفقودة التي يمكن أن تتأثر بمتغيرات النموذج؟
نادراً ما تنجم عيوب صب الرغوة المفقودة عن عامل واحد فقط. تتفاعل درجة حرارة المعدن، ونفاذية الطلاء، ونظام الصب، وحالة الرمل، والفراغ، وجودة النموذج أثناء عملية التعبئة. ويتمثل النهج الأمثل عند الشراء في تحديد متغيرات النموذج التي يمكن التحكم بها قبل أن تبدأ المسبكة بتغيير الإعدادات اللاحقة.
يستدعي إنتاج المناطق البيضاء الانتباه إلى تباين كثافة النمط، وضعف الاندماج الموضعي، وعدم اكتمال ملء القالب، والانحرافات البُعدية، وعدم اتساق حالة السطح. وعند تسجيل هذه المتغيرات أولاً، يحصل المسبك على أساس أدقّ لدراسة مشاكل الملء أو السطح لاحقاً.
يُعدّ هذا فرقًا جوهريًا بين معالجة مشاكل الصب بعد رفضه والتحكم في المدخلات قبل الإنتاج. ينبغي أن توفر خرزات البوليسترين الموسع (EPS) المستخدمة في صب الرغوة المفقودة نقطة انطلاق قابلة للتكرار تسمح بتعديل بقية عملية الصب وفقًا لظروف النموذج المستقرة.
ما هي خصائص حبيبات EPS الأكثر أهمية لأنماط الرغوة المفقودة؟
كيفية مطابقة حجم الخرز مع هندسة النمط والمقاطع الرقيقة
ينبغي أن يُسترشد في تحديد حجم الخرز بهندسة النقش. فالقسم الكبير المفتوح من النقش والضلع الضيق لا يُمثلان نفس التحدي في التعبئة. يجب أن تتحرك الخرزات المُوسّعة مسبقًا عبر تجويف القالب وتصل إلى الزوايا والأجزاء الرقيقة والمناطق ذات التفاصيل الدقيقة قبل بدء عملية الصهر بالبخار.
قد تكون أحجام الجسيمات الأصغر مفيدة في الحالات التي تتطلب ملء القوالب بدقة، بينما قد تسمح هياكل أخرى بنطاق معالجة أوسع. ينبغي أن يستند القرار إلى هندسة النموذج الفعلية بدلاً من تفضيل عام للخرزات الأصغر أو الأكبر.
عند طلب عينات من هوا شنج معيار الصف Eيمكن للمشترين تحديد الحد الأدنى لأبعاد الجدران، ومناطق التعبئة الصعبة، ووزن النمط المستهدف، ومعدات التشكيل، وتوقعات السطح. وهذا يمنح نقاش المواد هدفًا إنتاجيًا بدلًا من اختزال اختيار الخرز إلى معيار واحد من الكتالوج.
لماذا تحتاج كثافة نمط الرغوة إلى نافذة إنتاج مضبوطة
تُعد كثافة نمط الرغوة واحدة من أهم نقاط التحكم المفيدة في إنتاج الرغوة المفقودة لأنها تربط تمدد المادة بكمية البوليمر الموجودة في النمط النهائي.
لا يقتصر الهدف على خفض الكثافة فحسب، بل يجب أن يتمتع النموذج التجاري بمتانة كافية لفك القالب، والتعامل معه، وتجميعه، وطلائه، وتجفيفه، وضغط الرمل عليه. وفي الوقت نفسه، فإن كتلة النموذج غير الضرورية تُغير المادة التي يجب أن يحل محلها المعدن المنصهر أثناء الصب.
لذا، تُحدد مواصفات الشراء المُحسّنة نطاق كثافة نمط الرغوة القابل للاستخدام، وتتحقق من إمكانية تكراره عبر عدة دورات تشكيل. تُعدّ مادة HUASHENG Standard Grade E مادة ذات تمدد قياسي، مناسبة للمنتجات المُصنّعة بكثافة 13 غ/لتر أو أعلى بعد تمدد واحد. وهذا يُوفّر اتجاهًا مُحددًا للبدء في العمل التجريبي حيثما يلزم تشكيل EPS بكثافة قياسية ثابتة.
كيف يؤثر دمج الخرز وجودة السطح على اتساق النمط
لا تكفي كثافة النمط وحدها لتوضيح الصورة كاملة. فقد يكون لنمطين كثافة متوسطة متشابهة، مع اختلاف في الانصهار حول الزوايا أو الأجزاء الضيقة أو المناطق البعيدة عن مدخل البخار.
يُساعد اندماج الخرز الجيد على جعل النموذج المصبوب يتصرف كوحدة واحدة أثناء التعامل معه وتجميعه. كما أن جودة السطح مهمة أيضاً، لأن كل حدود خرز مرئية، أو فراغ موضعي، أو تفاصيل غير مكتملة، تُصبح جزءاً من سطح النموذج الذي سيُطلى لاحقاً.
تجمع الدرجة القياسية E بين سرعة التكوين الرغوي والتماسك الجيد، وسطح مصبوب أملس، وأبعاد ثابتة، وقوة جيدة. تُعد هذه الخصائص مفيدة عند تقييم مواد صب الرغوة المفقودة لأنها تسمح للتجربة بالتركيز على قابلية تكرار النمط بدلاً من رقم مادة واحد معزول.
كيف ينبغي أن تتوافق ظروف معالجة EPS مع درجة الخرز؟
ما هي الظروف التي يجب تحديدها قبل التوسع والتقادم؟
تُحوّل عملية التوسيع المسبق مواصفات الخرز الخام إلى المادة المستخدمة فعلياً في قالب النموذج. لذا، ينبغي أن تكون هذه الخطوة جزءاً من عملية تأهيل الموردين، بدلاً من اعتبارها إعداداً داخلياً لا يؤثر على عملية الشراء.
سجّل بيانات دفعة الخرز، والكثافة قبل التمدد، وظروف البخار، وكمية التعبئة، واستجابة التمدد، وفترة التقادم خلال التجربة المعتمدة. الهدف هو وضع مسار قابل للتكرار من الخرز الوارد إلى مادة خام متجانسة للتشكيل.
يُعدّ هذا الأمر بالغ الأهمية عند مقارنة حبيبات البوليسترين الموسع (EPS) المستخدمة في صبّ الرغوة المفقودة من مصادر مختلفة. فالمادة التي تصل إلى الكثافة المستهدفة باستمرار وتحافظ على ثباتها أثناء التقادم، تُتيح نطاقًا تشغيليًا أوضح للإنتاج مقارنةً بالاعتماد على المظهر الخارجي للحبيبات الخام فقط.
كيف يؤثر ملء القوالب والدمج بالبخار على تجانس النمط؟
بمجرد دخول الخرز القديم مرحلة التشكيل، تتداخل خصائص المادة وظروف المعدات بشكل مباشر. تحدد كفاءة التعبئة ما إذا كان الخرز سيصل إلى المناطق المعقدة، بينما يؤثر اختراق البخار على التمدد الموضعي والانصهار في جميع أنحاء النموذج.
تتوافق مادة HUASHENG Standard Grade E مع آلات التشكيل الفراغي الأوتوماتيكية، وآلات التشكيل الكهربائية، والمكابس الهيدروليكية التقليدية. يمنحها تكوينها السريع للرغوة، ودورة المعالجة والتشكيل القصيرة نسبيًا، وقوة اندماجها الجيدة، وثبات أبعادها، العديد من المتغيرات المفيدة لمصنعي النماذج لتقييمها أثناء تجارب خطوط الإنتاج.
يمكن للمصانع التي تستخدم معدات مختلفة أن تقارن أيضًا HUASHENG نطاق الصف المشترك مقارنةً بإعدادات التشكيل الحالية. لا يكمن الهدف في نسخ وصفة واحدة شاملة، بل في تحديد نطاق معالجة مستقر لنوع الخرز المختار.
لماذا يجب فحص ثبات الأبعاد بعد التشكيل والتقادم؟
لا ينبغي الموافقة على النموذج فور خروجه من القالب. يجب فحص الأبعاد الحرجة بعد فترة التكييف المتفق عليها، لأن المسبك يحتاج في النهاية إلى الشكل الهندسي الذي يدخل في عملية الطلاء والتجميع.
تشمل القياسات المفيدة الطول والعرض الكليين، وأجزاء الجدار الحرجة، ومواقع التركيب أو التوصيل، وأي مناطق معروفة بتشوهها أثناء النقل. يجب تسجيل وزن النموذج في نفس المرحلة حتى يمكن مراجعة الأبعاد وكثافة نموذج الرغوة معًا.
يحوّل هذا الأمر ثبات الأبعاد إلى معيار قبول بدلاً من كونه مجرد تقييم بصري. صُممت منتجات هواشنغ القياسية من الدرجة E لضمان ثبات أبعاد القوالب ومقاومة الانكماش والتشوه، مما يدعم سير عمل أكثر تحكمًا في إنتاج النماذج.
كيف يمكن للمشترين فصل مشاكل المواد الخام عن متغيرات الصب؟
ما الذي يجب فحصه في نموذج رغوة البوليسترين الموسع قبل الطلاء؟
قبل البدء بالطلاء، يجب فحص المنطقة البيضاء للتأكد من خلوها من أي مواد ضارة. وتُعد الأبعاد الحرجة، ووزن النقش، وحالة السطح، ومناطق التعبئة الصعبة، والالتصاق المرئي، ووصلات التجميع، والتشوه بعد التقادم، نقاطًا عملية للبدء.
ينبغي أن يركز الفحص على الخصائص التي لا يزال بالإمكان تصحيحها قبل إضافة المزيد من الوقت والمواد. إذا أظهرت عدة نماذج من نفس دفعة الإنتاج أبعادًا وكثافة وانصهارًا وجودة سطح متسقة، فإن المسبك سيحصل على مدخلات أكثر موثوقية للمرحلة التالية.
يُعدّ هذا مفيدًا بشكل خاص عند اختبار عدة مواد صبّ رغوية مفقودة. يُظهر فحص المنطقة البيضاء المُتحكّم بها ما إذا كانت الاختلافات تظهر أولًا أثناء إنتاج النموذج أم فقط بعد الطلاء والصبّ.
كيف تساعد سجلات الأنماط في تتبع عيوب صب الرغوة المفقودة
عند ظهور عيوب في عملية صب الرغوة المفقودة، يُسهّل سجل تاريخي للنمط عملية تحديد المشكلة ومعالجتها بشكل أسرع. فبدلاً من تغيير المواد والطلاء والتفريغ والرمل وظروف الصب في آن واحد، يمكن للفريق أولاً التأكد مما إذا كان النمط قد بقي ضمن النطاق المعتمد.
لا داعي لتعقيد السجل. يمكن أن توفر بيانات مثل رقم دفعة الخرز، والكثافة قبل التمدد، ووقت التقادم، وإعدادات التشكيل، ووزن النموذج النهائي، والأبعاد الرئيسية، والملاحظات المهمة المتعلقة بالسطح أو الانصهار، نقاط مقارنة مفيدة.
إذا ظلت سجلات النمط ثابتة بينما تتغير نتائج الصب، يمكن للمهندسين الانتقال إلى المراحل اللاحقة بثقة أكبر. أما إذا تغيرت متغيرات النمط في الوقت نفسه الذي تغير فيه العيب، فإن عملية المنطقة البيضاء تصبح نقطة انطلاق واضحة للتحقيق أولاً.
لماذا لا يكفي نموذج واحد ناجح للحصول على موافقة المواد؟
يُثبت نموذج واحد جيد أن نوعية الخرز مناسبة للاستخدام لمرة واحدة. ويتطلب قرار الشراء دليلاً على إمكانية تكرار النتيجة نفسها.
لذا، ينبغي أن تشمل الموافقة على المواد عدة نماذج تم إنتاجها في ظروف مضبوطة، ويفضل أن يكون ذلك عبر أكثر من دورة قولبة واحدة. قارن الكثافة، والأبعاد، وملء الأجزاء الصعبة، والانصهار، وحالة السطح، وسهولة التعامل.
يُعدّ اختبار التكرارية بالغ الأهمية، لا سيما في الإنتاج بكميات كبيرة. فالتفاوت الطفيف الذي يستدعي تعديلات متكررة للآلة قد يُؤدي إلى تكاليف تشغيلية أعلى من فرق بسيط في سعر الخرز. لذا، ينبغي أن تشمل مقارنة الموردين استقرار نطاق الإنتاج، وليس فقط أفضل عينة تم إنتاجها خلال التجربة.
كيف ينبغي تحديد درجة EPS الجديدة قبل طلبها بكميات كبيرة؟
ما الذي ينبغي أن تقارنه تجربة مقارنة العينة بالنمط
ينبغي أن تُجيب التجربة الأولى على سؤال ما إذا كانت نوعية الخرز مناسبة لورشة الفوم. ابدأ بالنمط المقصود بدلاً من صنع نموذج تجريبي بسيط لا يُمثل الإنتاج الفعلي.
استخدم الكثافة المستهدفة قبل التمدد، والمعدات العادية، والهندسة النموذجية، وإجراءات التشكيل المتفق عليها. ثم قارن وزن النموذج، وكثافة نموذج الرغوة، وملء القالب، والانصهار، وتشطيب السطح، وثبات الأبعاد، وسلوك فك القالب، ومقدار تعديل الماكينة المطلوب.
يمكن استخدام مواد الإنتاج الحالية كمعيار مرجعي عند توفرها. وهذا يُسهّل معرفة ما إذا كانت الدرجة الجديدة توفر استقرارًا مماثلًا أو أفضل في عملية التصنيع، بدلًا من تقييم كل تجربة على حدة.
ما الذي يجب أن تؤكده تجربة اختيار الممثلين قبل الموافقة على المواد؟
تُثبت تجربة النموذج قابلية التشكيل؛ وتؤكد تجربة الصب ما إذا كانت العملية الكاملة تعمل مع المادة الجديدة.
ينبغي أن تمر النماذج التمثيلية بمراحل التصنيع الاعتيادية من طلاء وتجفيف وتجميع وضغط الرمل وتفريغ الهواء وصب القوالب. وبذلك، يمكن للمسبك مقارنة خصائص الصب المهمة لهذا الجزء، مثل حالة السطح، والنتيجة النهائية للأبعاد، وملء الأجزاء الصعبة، وأنواع العيوب المتكررة.
تربط هذه الخطوة بين تأهيل المواد وأداء المسبك الفعلي. كما تمنع قسم المشتريات من الموافقة على درجة الخرزة بناءً على نتائج المناطق البيضاء فقط، في حين أن الهدف التجاري هو الحصول على مسبوكات مستقرة.
ما هي متطلبات الدفعة التي يجب إدخالها في مواصفات الشراء؟
بمجرد أن تجتاز المادة كلاً من تجارب النموذج والصب، يجب تحويل الشروط الناجحة إلى مواصفات شراء.
يمكن أن تتضمن الوثيقة درجة الخرز المعتمدة، ونطاق الجسيمات المتفق عليه، وتحديد الدفعة، وفحوصات الاستلام الرئيسية، وظروف الإنتاج المستهدفة، والوثائق المطلوبة، والظروف التي تستدعي إجراء تجربة أخرى. ويمكن أن يظل قبول كثافة النمط والأبعاد جزءًا من مراقبة الإنتاج الداخلية مع استمرار ارتباطه بدفعة المواد.
يُتيح هذا النهج نقطة مرجعية موحدة لعمليات الشراء، وإنتاج النماذج، والجودة، والمسبك. وبذلك، تُدار مواد صب الرغوة المفقودة المختارة كمدخلات إنتاج مُتحكم بها بدلاً من كونها عروض أسعار قابلة للتبادل لمادة البوليسترين الموسع.
كيف تتناسب الدرجة E القياسية من هواشنغ مع التقييم؟
ما هي خصائص الدرجة القياسية E المهمة لإنتاج أنماط الرغوة المفقودة؟
مادة HUASHENG Standard Grade E هي مادة EPS شائعة الاستخدام ومناسبة لآلات التشكيل الفراغي الأوتوماتيكية، وآلات التشكيل الكهربائية، والمكابس الهيدروليكية التقليدية. تتميز بنطاق تمدد قياسي، وهي مناسبة للمنتجات ذات التمدد الأحادي عند 13 غ/لتر أو أعلى.
لتقييم نماذج الصب بالرغوة المفقودة، تُعدّ عدة خصائص ذات أهمية خاصة: سرعة تكوين الرغوة، وقصر دورات المعالجة والتشكيل نسبيًا، والتماسك الجيد، والأسطح المصبوبة الملساء، وثبات الأبعاد، والقوة العالية، ومقاومة الانكماش والتشوه. كما يُستخدم هذا النوع في تطبيقات الصب بالرغوة المفقودة، إلى جانب التغليف والعزل والحرف اليدوية والتشكيل الزخرفي.
تجعل هذه الخصائص من الدرجة E القياسية خيارًا عمليًا كنقطة انطلاق عندما يحتاج المشترون إلى قوالب EPS مستقرة ذات كثافة قياسية بدلاً من مجرد أعلى نسبة تمدد ممكنة. كما يمكن مقارنة متطلبات المشاريع الأوسع نطاقًا من خلال محفظة هواشنغ للأوراق المالية، والتي تغطي فئات متعددة من مواد EPS لتلبية احتياجات المعالجة والاستخدام النهائي المختلفة.
كيف يمكن لشركة هواشنغ مطابقة مواصفات الخرز مع متطلبات التصميم الفعلية؟
يصبح اختيار المواد أكثر فائدة عندما يتلقى المورد معلومات حقيقية عن العملية. فهندسة النموذج، والكثافة المستهدفة، ومعدات التشكيل، ومناطق التعبئة الصعبة، وحجم الإنتاج، والنتيجة المتوقعة من تجربة الصب، تمنح الفريق الفني أساسًا أوضح بكثير لمطابقة الدرجات.
تجمع شركة هواشنغ بين إنتاج مواد البوليسترين الموسع (EPS) وتطوير المنتجات والدعم الموجه نحو التطبيقات. يوفر نطاقها ذو الجودة العامة خيارات متعددة للمواد لمعالجة البوليسترين الموسع القياسية، بينما تسمح إمكانيات التخصيص الأوسع بمناقشة المشاريع ذات متطلبات الأداء أو الجسيمات المحددة في ظل ظروف الإنتاج الفعلية.
بالنسبة لمشروع رغوة البولي يوريثان المفقودة الجديد، يمكن للمشترين الاتصال HUASHENG مع تحديد مواصفات النمط وإعدادات التشكيل الحالية، يمكن أن تتبع عملية اختيار العينات وتجارب المعالجة والتأهيل بالجملة نفس الهدف التقني.
استنتاج
ينبغي أن يبدأ اختيار حبيبات البوليسترين الموسع (EPS) لصب الرغوة المفقودة بتحديد نمط الصب والرغوة المطلوبين، وليس بالاعتماد على سعر الحبيبات فقط. من خلال ربط هندسة النمط، وحجم الحبيبات، وكثافة نمط الرغوة، والتمدد المسبق، والانصهار، واتساق القولبة، وتجارب الصب، ومتطلبات الدفعة، يستطيع المشترون إنشاء عملية تأهيل مواد أكثر موثوقية. يمكن تقييم معيار هواشنغ من الدرجة E وفقًا لشروط الإنتاج هذه كجزء من عملية اختيار المواد وتجربتها.
الأسئلة الشائعة
س1: ما الذي يجب على المشترين التحقق منه أولاً عند اختيار خرز EPS لصب الرغوة المفقودة؟
أ1: ابدأ بتصميم القالب والنموذج الهندسي، ثم حدد متطلبات حجم الخرزة، وكثافة نموذج الرغوة، وسلوك التمدد المسبق، والانصهار، والثبات الأبعاد، وظروف معدات التشكيل. يجب تقييم خرزات البوليسترين الموسع المستخدمة في صب الرغوة المفقودة بناءً على قدرتها على إنتاج نماذج تجارية قابلة للتكرار، وليس بناءً على معيار واحد من معايير المواد الخام.
س2: هل يؤدي انخفاض كثافة نمط الرغوة دائمًا إلى تقليل عيوب صب الرغوة المفقودة؟
ج٢: لا يوجد هدف كثافة واحد يحل جميع مشاكل العملية. يجب أن توازن كثافة قالب الرغوة بين سلامة القالب، وهندسته، وثبات عملية التشكيل، وسهولة التعامل معه، وطلاءه، وظروف الصب المعتمدة في المسبك. الهدف الأمثل هو نطاق كثافة مضبوط يمكن تكراره مع ضمان إنتاج مسبوكات مقبولة خلال العملية الكاملة.
س3: هل يجب الموافقة على خرز EPS من خلال تجربة صب قبل الطلب بالجملة؟
ج٣: نعم. ينبغي أن ينتقل التأهيل من فحص الخرزة وفحص ما قبل التمدد إلى إنتاج نموذج رغوة البوليسترين الموسع، ثم إلى تجربة صب تمثيلية. يتيح ذلك للمشترين تقييم مواد صب الرغوة المفقودة المختارة من حيث اتساق النموذج وأداء المسبك الفعلي قبل تحديد متطلبات الدفعة الكبيرة.
 Arabic
 English
 German
 Spanish
 French