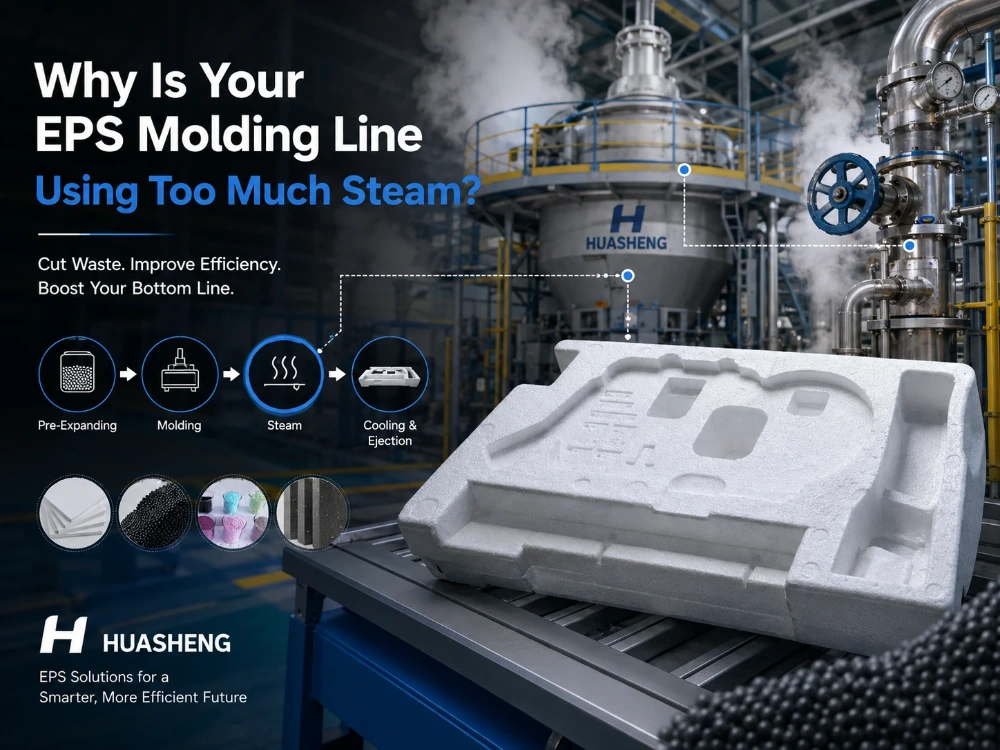
Une consommation élevée de vapeur pour le polystyrène expansé (EPS) est généralement due à plusieurs petites pertes combinées, et non à un problème unique et évident de la chaudière. Le pré-détendeur peut consommer plus de vapeur que nécessaire pour atteindre la densité requise. La pression dans le moule peut être instable. La condensation peut ralentir le transfert de chaleur. Les opérateurs peuvent sur-vaporiser les moules insuffisamment remplis pour tenter de rétablir la fusion. Enfin, la nuance de matériau peut nécessiter une plage de traitement plus large que celle prévue pour la conception de la ligne.
C’est pourquoi la consommation d’énergie liée à la production de PSE doit être suivie étape par étape.
Avant de changer la chaudière, les usines doivent séparer la consommation de vapeur du pré-détendeur EPS de celle de la machine de moulage EPS, puis vérifier l'utilisation réelle de chaque kilogramme de vapeur.
Où une ligne EPS utilise-t-elle de la vapeur ?
La vapeur est principalement nécessaire pour dilater les billes brutes, puis pour les réchauffer à nouveau lors du moulage afin que les particules voisines fusionnent.
Pourquoi la pré-extension a-t-elle besoin de Steam ?
Dans le pré-expanseur, la chaleur ramollit le polystyrène et vaporise l'agent gonflant interne. Le cordon grossit et sa densité diminue.
La consommation de vapeur du pré-expanseur EPS dépend donc de la densité cible, de la formulation des billes, de la température du matériau entrant, de la conception de la machine, de la taille du lot, du contrôle de la pression et de la constance avec laquelle la chambre retient la chaleur.
Si l'usine vise une densité inutilement faible, elle risque de consommer plus de vapeur et de créer une perle moins adaptée au produit final.
La première question à se poser est toujours : quelle densité finale l'application requiert-elle réellement ?
Pourquoi le moulage a-t-il de nouveau besoin de vapeur ?
Lors du moulage, des billes pré-expansées remplissent la cavité et sont chauffées jusqu'à ce que leurs surfaces se ramollissent et fusionnent.
La consommation de vapeur d'une machine de moulage EPS dépend de la taille du moule, de l'épaisseur de la pièce, de l'état du cordon, de l'uniformité du remplissage, du circuit de vapeur, de l'évacuation des condensats, de la température du moule et de la fusion cible.
Il ne faut pas comparer une machine à blocs de grande taille et une machine à emballage de petite forme en se basant sur un seul chiffre de consommation.
La pression élevée de la vapeur lors du moulage EPS est-elle le véritable problème ?
Pas toujours.
La pression doit être suffisamment élevée pour fournir la chaleur adéquate, mais l'augmenter sans discernement peut accroître le gaspillage sans améliorer le produit.
Pourquoi la stabilité de la pression est-elle plus importante que la pression maximale ?
La pression de la vapeur pour le moulage EPS doit atteindre le moule de manière constante.
En cas de fluctuations de la pression dans la conduite, les opérateurs compensent souvent par des temps de chauffage plus longs. Cela peut augmenter la consommation de vapeur EPS même si la pression nominale semble acceptable.
Mesurer la pression à la chaudière, sur la conduite de distribution, à l'entrée de la machine et, lorsque cela est possible, tout au long du processus.
Un réglage bas et stable qui assure la fusion complète peut être plus efficace qu'un réglage nominal élevé et fluctuant.
Que se passe-t-il lorsque la distribution de vapeur est inégale ?
Si un côté d'un moule reçoit facilement de la vapeur tandis qu'un autre côté chauffe lentement, les opérateurs ont tendance à prolonger l'étape de vaporisation complète jusqu'à ce que la zone la plus faible fusionne.
Les zones bien chauffées reçoivent alors une énergie inutile.
Vérifiez les évents obstrués, les conduits de vapeur, les vannes, les canaux de moulage, le drainage et la géométrie de la cavité avant d'augmenter globalement le temps de chauffe.
Ceci est particulièrement important pour les grandes pièces ou les moules comportant des sections épaisses et minces.
Pourquoi la condensation augmente-t-elle la consommation de vapeur ?
La vapeur transfère efficacement la chaleur lorsqu'elle se condense au bon endroit. Cependant, l'accumulation de condensat dans les conduites ou les moules peut obstruer le flux de vapeur et réduire l'efficacité du chauffage.
Que doit vérifier l'usine ?
Vérifiez les purgeurs de vapeur, les pentes d'évacuation des eaux, les séparateurs, l'état des vannes, les points bas, l'isolation et si les équipements froids produisent un excès de condensats au démarrage.
Une conduite de distribution mal isolée peut également consommer de la vapeur avant que l'énergie n'atteigne la machine EPS.
Si la consommation de vapeur augmente simultanément dans tous les moules, le système de distribution mérite une attention particulière.
Si un seul moule devient inefficace, le problème est plus probablement localisé.
Peut-on réduire les pertes dues à l'échauffement ?
Oui, surtout sur les lignes comportant des arrêts fréquents.
Le chauffage répété d'une machine froide, d'un moule et d'un système de tuyauterie consomme de l'énergie sans produire de pièces.
La planification de la production regroupant les tâches similaires peut parfois réduire les réchauffages inutiles. La planification de la maintenance et des changements de production est également importante.
La consommation d'énergie liée à la production d'EPS est donc en partie un problème de gestion de la production, et pas seulement un problème de réglage des machines.
Les matières premières peuvent-elles augmenter la consommation de vapeur EPS ?
Oui. Le comportement du matériau influe sur la quantité de vapeur nécessaire à l'opérateur pour atteindre la densité et la fusion.
Pourquoi le flux de perles est-il important ?
Si les billes expansées ne remplissent pas la cavité de manière uniforme, certaines zones présentent un contact moins bon entre les billes.
Les opérateurs peuvent réagir en appliquant davantage de vapeur pour forcer la fusion, même si le problème sous-jacent est le remplissage.
Une qualité de grain avec une granulométrie stable et un bon écoulement des billes expansées peut réduire cette pression à ne pas surtraiter le moule.
Pour la production d'appareils électroménagers, de céramique, de caisses à poisson, de caisses à fruits et légumes, de flotteurs, d'emballages artisanaux et d'emballages en général, HUASHENG B Qualité de prototypage rapide Elle combine une taille de perle uniforme, un bon écoulement, un durcissement court, un démoulage rapide sur machines automatiques, une efficacité de refroidissement sous vide plus élevée, une bonne fusion et une résistance élevée aux chocs.
Pourquoi la guérison est-elle importante ?
Les billes pré-expansées qui n'ont pas atteint des conditions de moulage appropriées peuvent se comporter différemment à l'intérieur du moule.
L'opérateur peut constater un remplissage ou une fusion insuffisants et compenser par un chauffage plus long.
Cet effort supplémentaire ne résout pas nécessairement le problème de fond.
Vérifier la densité avant expansion, le temps de durcissement, l'état du silo, la température du cordon et l'homogénéité du lot avant de prolonger le cycle de moulage à la vapeur.
Comment une usine peut-elle mesurer la consommation de vapeur d'une machine de moulage EPS ?
La facture mensuelle totale de la chaudière ne suffit pas.
Pourquoi la consommation devrait-elle être normalisée ?
Comparez la vapeur par unité acceptée, par mètre cube de produit, par kilogramme de produit moulé ou par cycle machine lorsque cette mesure est pertinente.
Ensuite, séparez le démarrage, l'inactivité, la pré-expansion, le moulage de blocs, le moulage de formes et les autres utilisateurs.
Cela permet à l'usine de vérifier si une machine à « forte consommation » traite effectivement un produit plus volumineux ou plus dense.
La consommation de vapeur de la machine de moulage EPS doit toujours être raccordée à la sortie.
Que faut-il consigner lors d'un procès ?
Pour un produit stable, consignez la qualité de la matière première, la densité cible, les conditions de pré-expansion, la pression de la chambre ou de la machine, le temps de chauffage, la température du moule le cas échéant, le temps de cycle, les rebuts et la fusion finale.
Ensuite, effectuez un changement à la fois.
Sans point de référence, les réglages visant à économiser l'énergie peuvent réduire la vapeur tout en augmentant discrètement les déchets ou une fusion faible.
Un polystyrène expansé (EPS) de qualité différente peut-il réduire la consommation d'énergie ?
Parfois.
Le bon matériau peut raccourcir le processus de fabrication, mais le choix de la qualité doit toujours être guidé par les performances du produit final.
Quand une meilleure note est-elle utile ?
Si une ligne de conditionnement est limitée par le temps de durcissement, de fusion ou de démoulage, un matériau conçu pour le moulage automatique peut offrir à l'usine une plus grande marge de manœuvre pour atteindre une production stable.
Pour l'isolation des bâtiments et des industries, HUASHENG FSH, norme européenne de résistance au feu Ce produit combine un moussage uniforme, un durcissement rapide, une bonne pénétration de la vapeur, une fusion améliorée, une faible consommation d'énergie lors de la transformation et une productivité élevée. Sa résistance à la compression est supérieure de plus de 20 % à celle des autres qualités HUASHENG et il est conçu pour les applications B1.
Cette combinaison est importante car économiser de la vapeur en sous-traitant une carte ne représente pas un véritable gain d'efficacité.
Pourquoi la qualité des produits doit-elle rester un indicateur clé de performance énergétique ?
La consommation d'énergie par unité moulée peut diminuer tandis que le coût total augmente si le taux de rebuts augmente.
Densité de la piste, fusion, stabilité dimensionnelle, aspect et rendement du cycle parallèlement à la vapeur.
L'indicateur clé de performance utile est l'énergie consommée par produit accepté.
Les usines qui examinent différentes exigences en matière de moulage et d'isolation peuvent Comparer les qualités de polystyrène expansé HUASHENG en termes d'efficacité de production avant de modifier les paramètres de la machine en raison d'une matière première inadaptée.
À quoi devrait ressembler un essai de réduction de la vapeur ?
Choisissez un produit stable et une machine.
Déterminer la consommation actuelle de vapeur EPS, puis inspecter la pré-expansion, la pression de distribution, les vannes, le condensat, le routage du moule, le temps de chauffage, le refroidissement et l'état des matières premières.
Modifiez un seul élément et mesurez le résultat sur suffisamment de cycles pour éliminer les bruits liés à l'opérateur et au démarrage.
Si la vapeur diminue mais que la densité, la fusion, les dimensions ou le rendement du cycle s'écartent de la cible, inversez la modification.
L'objectif n'est pas d'obtenir le plus faible nombre de vapeurs possible, mais de minimiser la consommation d'énergie de production répétable du PSE tout en garantissant la conformité de la pièce.
Conclusion
Une consommation élevée de vapeur EPS est généralement un problème lié à la chaîne de processus.
La consommation de vapeur du pré-expanseur EPS peut augmenter en cas de densité cible inadéquate, d'état du matériau insuffisant ou de contrôle inadéquat de la chambre. La consommation de vapeur de la machine de moulage EPS peut également augmenter en raison d'une pression de vapeur instable, de conduits de vapeur obstrués, de condensation, de pertes de chaleur, d'un remplissage irrégulier ou d'un chauffage excessif destiné à compenser un autre défaut.
Les usines devraient donc mesurer la vapeur par étape et par débit accepté.
Une fois que la stabilité de la pression, le drainage, la répartition des moules, le comportement des matériaux, le durcissement et la qualité du produit sont intégrés dans un référentiel commun, la réduction de la consommation d'énergie devient beaucoup plus sûre. L'objectif n'est pas de priver la ligne de production d'EPS de vapeur, mais de cesser de payer pour une vapeur qui n'améliore pas le produit fini.
Questions fréquentes
Q1 : Qu'est-ce qui provoque une consommation élevée de vapeur du pré-détendeur EPS ?
A1 : Les causes fréquentes incluent une densité cible trop faible, une pression de vapeur instable, un mauvais contrôle de la chambre, un matériau entrant froid, des pertes de chaleur, des billes brutes de qualité inégale et un fonctionnement par lots inefficace. Mesurez simultanément la densité et la pression de vapeur avant de modifier les paramètres.
Q2 : Une pression de vapeur plus élevée pour le moulage EPS améliore-t-elle la fusion ?
A2 : Pas automatiquement. Une pression adéquate et stable est nécessaire, mais une pression excessive ou une durée de chauffage trop longue peuvent entraîner un gaspillage d’énergie. Un remplissage insuffisant, des conduits de vapeur obstrués, de la condensation ou un état inadéquat des billes peuvent être la véritable cause d’une fusion faible.
Q3 : Quel est le meilleur moyen de réduire la consommation d'énergie liée à la production d'EPS ?
A3 : Mesurer l'énergie par étape de production, établir une base de référence stable, corriger les pertes de distribution et de condensation, vérifier les objectifs de matériau et de densité, et modifier un paramètre à la fois tout en surveillant la qualité du produit fini et le taux de rejet.
 French
 English
 German
 Spanish
 Arabic