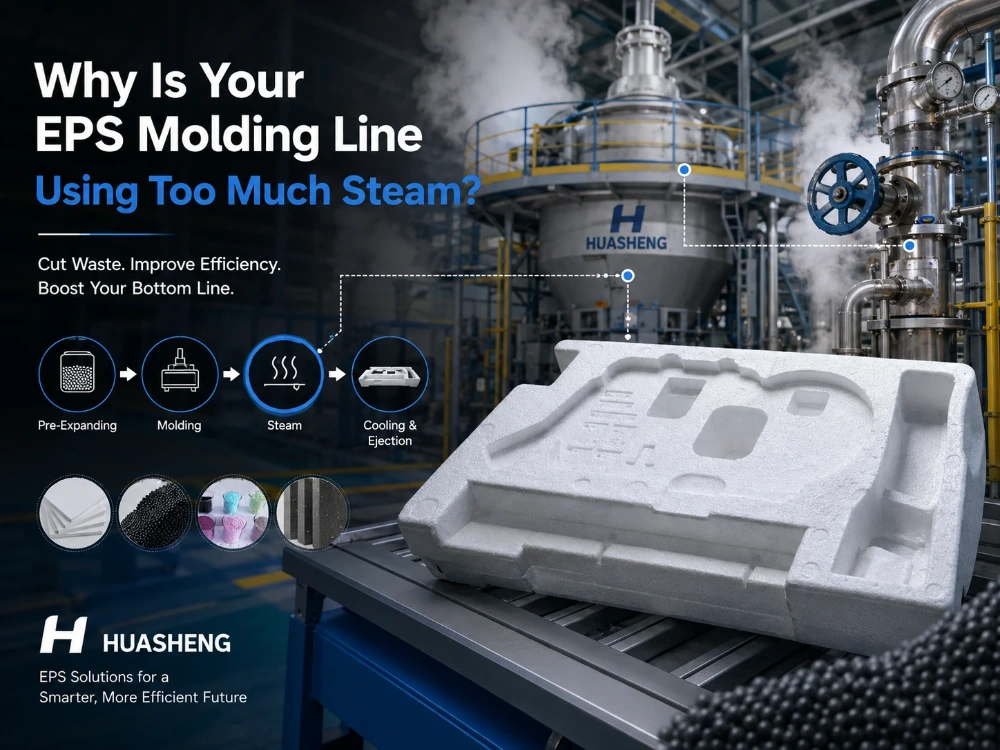
Ein hoher EPS-Dampfverbrauch resultiert üblicherweise aus mehreren kleinen, zusammenwirkenden Verlusten und nicht aus einem einzelnen, offensichtlichen Kesselproblem. Der Vorexpander verbraucht möglicherweise mehr Dampf als nötig, um die gewünschte Dichte zu erreichen. Der Formdruck kann instabil sein. Kondensat kann den Wärmeaustausch behindern. Bediener verwenden unter Umständen zu viel Dampf bei schwach gefüllten Formen, um die Verschmelzung wiederherzustellen. Die Materialgüte kann zudem ein größeres Verarbeitungsfenster erfordern, als für die Anlage ausgelegt ist.
Deshalb sollte der Energieverbrauch bei der EPS-Produktion stufenweise nachverfolgt werden.
Vor dem Austausch des Kessels sollten die Fabriken den Dampfverbrauch des EPS-Vorexpanders vom Dampfverbrauch der EPS-Formmaschine trennen und dann überprüfen, was jedes Kilogramm Dampf tatsächlich bewirkt.
Wo wird in einer EPS-Linie Dampf verwendet?
Dampf wird hauptsächlich benötigt, um die Rohkügelchen aufzudehnen und sie dann während des Formprozesses erneut zu erhitzen, damit benachbarte Partikel miteinander verschmelzen.
Warum benötigt die Vorerweiterung Steam?
Im Vorexpander erweicht die Hitze das Polystyrol und verdampft das darin enthaltene Treibmittel. Die Wulst wächst und die Dichte nimmt ab.
Der Dampfverbrauch des EPS-Vorexpanders hängt daher von der Zieldichte, der Perlenformulierung, der Eingangstemperatur des Materials, der Maschinenkonstruktion, der Chargengröße, der Druckregelung und der Konstanz der Wärmespeicherung in der Kammer ab.
Wenn die Fabrik eine unnötig niedrige Dichte anstrebt, verbraucht sie möglicherweise mehr Dampf und erzeugt eine Perle, die für das Endprodukt weniger geeignet ist.
Die erste Frage sollte immer lauten: Welche endgültige Dichte benötigt die Anwendung tatsächlich?
Warum braucht man zum Formen wieder Dampf?
Beim Formprozess füllen vorgedehnte Kügelchen den Formhohlraum und werden erhitzt, bis ihre Oberflächen weich werden und miteinander verschmelzen.
Der Dampfverbrauch einer EPS-Spritzgießmaschine hängt von der Werkzeuggröße, der Bauteildicke, dem Raupenzustand, der Füllgleichmäßigkeit, der Dampfführung, der Kondensatabfuhr, der Werkzeugtemperatur und der Zielverschmelzung ab.
Eine große Blockmaschine und eine kleine Formverpackungsmaschine sollten nicht anhand einer einzigen Verbrauchszahl verglichen werden.
Ist der hohe Dampfdruck beim EPS-Formverfahren das eigentliche Problem?
Nicht immer.
Der Druck muss hoch genug sein, um die erforderliche Wärme zu liefern, aber eine blinde Erhöhung kann zu mehr Abfall führen, ohne das Produkt zu verbessern.
Warum ist ein stabiler Druck wichtiger als ein maximaler Druck?
Der Dampfdruck beim EPS-Formverfahren sollte die Form gleichmäßig erreichen.
Bei Schwankungen des Leitungsdrucks kompensieren Betreiber dies häufig durch längere Aufheizzeiten. Dadurch kann der EPS-Dampfverbrauch steigen, selbst wenn der Nenndruck akzeptabel erscheint.
Messen Sie den Druck am Kessel, an der Verteilerleitung, am Maschineneinlass und, wo immer möglich, innerhalb des Prozesses.
Eine stabile niedrigere Einstellung, die eine vollständige Fusion ermöglicht, kann effizienter sein als eine hohe Nenneinstellung, die schwankt.
Was passiert bei ungleichmäßiger Dampfverteilung?
Wenn eine Seite einer Form leicht Dampf aufnimmt, während sich die andere Seite nur langsam erhitzt, neigen die Bediener dazu, den gesamten Dampfvorgang so lange auszudehnen, bis die schwächste Zone verschmilzt.
Die gut beheizten Bereiche erhalten dann unnötigerweise Energie.
Prüfen Sie verstopfte Entlüftungsöffnungen, Dampfwege, Ventile, Formkanäle, Entwässerung und Hohlraumgeometrie, bevor Sie die Zeit global erhöhen.
Dies ist besonders wichtig bei großen Teilen oder Formen mit dicken und dünnen Abschnitten.
Warum erhöht Kondensat den Dampfverbrauch?
Dampf überträgt Wärme effektiv, wenn er an der richtigen Stelle kondensiert. Angesammeltes Kondensat in Leitungen oder Formen kann jedoch den Dampfstrom behindern und die Heizleistung verringern.
Was sollte das Werk überprüfen?
Prüfen Sie Kondensatableiter, Gefälle der Entwässerung, Abscheider, Zustand der Ventile, Tiefpunkte, Isolierung und ob kalte Anlagenteile übermäßig viel Anlaufkondensat produzieren.
Eine schlecht isolierte Verteilerleitung kann auch Dampf verbrauchen, bevor die Energie die EPS-Maschine erreicht.
Steigt der Dampfverbrauch in allen Formen gleichzeitig an, sollte das Verteilsystem überprüft werden.
Wenn nur eine Form ineffizient wird, ist das Problem höchstwahrscheinlich lokal.
Lässt sich der Aufwärmverlust reduzieren?
Ja, insbesondere auf Strecken mit häufigen Haltestellen.
Das wiederholte Erhitzen einer kalten Maschine, Form und Rohrleitungsanlage verbraucht Energie, ohne Teile zu produzieren.
Eine Produktionsplanung, die ähnliche Aufträge zusammenfasst, kann unnötiges Wiedererhitzen mitunter reduzieren. Auch die Planung von Wartung und Umrüstungen spielt eine wichtige Rolle.
Der Energieverbrauch bei der EPS-Produktion ist daher teilweise eine Frage des Produktionsmanagements und nicht nur eine Frage der Maschineneinstellung.
Kann Rohmaterial den Dampfverbrauch bei der EPS-Herstellung erhöhen?
Ja. Das Materialverhalten beeinflusst, wie viel Dampf der Bediener benötigt, um Dichte und Schmelze zu erreichen.
Warum ist der Perlenfluss wichtig?
Wenn die expandierten Wulstperlen den Hohlraum nicht gleichmäßig ausfüllen, weisen einige Bereiche einen schlechteren Wulstkontakt auf.
Die Bediener reagieren möglicherweise mit der Zufuhr von mehr Dampf, um die Verschmelzung zu erzwingen, obwohl das eigentliche Problem die Füllung ist.
Eine Sorte mit stabiler Partikelgröße und gutem Fließverhalten der expandierten Raupen kann den Druck verringern, die Form zu überbearbeiten.
Für die Herstellung von Haushaltsgeräten, Keramik, Fischkisten, Obst- und Gemüsekisten, Schwimmkörpern, Kunsthandwerk und allgemeinen Verpackungen, HUASHENG B Rapid Prototyping Grade kombiniert gleichmäßige Raupengröße, guten Fließmechanismus, kurze Aushärtungszeit, schnelles Entformen auf automatischen Maschinen, höhere Vakuumkühlleistung, gute Verschmelzung und hohe Schlagfestigkeit.
Warum ist der Heilungszustand wichtig?
Vorexpandierte Perlen, die noch nicht den geeigneten Formzustand erreicht haben, können sich im Inneren der Form anders verhalten.
Der Bediener kann eine unzureichende Füllung oder Verschmelzung feststellen und diese durch längeres Erhitzen ausgleichen.
Dieser zusätzliche Dampf löst nicht unbedingt die eigentliche Ursache.
Vor der Verlängerung des Formdampfzyklus sollten die Vorexpandierungsdichte, die Aushärtezeit, der Zustand des Silos, die Raupentemperatur und die Chargenkonsistenz überprüft werden.
Wie kann ein Hersteller den Dampfverbrauch einer EPS-Formmaschine messen?
Eine monatliche Gesamtrechnung für die Heizungsanlage reicht nicht aus.
Warum sollte der Konsum normalisiert werden?
Vergleichen Sie den Dampf pro akzeptierter Einheit, pro Kubikmeter Produkt, pro Kilogramm Formteil oder pro Maschinenzyklus, sofern diese Kennzahl sinnvoll ist.
Anschließend trennen Sie Anlauf-, Leerlauf-, Vorexpansions-, Blockformungs-, Formformungs- und andere Benutzer.
Dadurch kann die Fabrik feststellen, ob eine Maschine mit hohem Energieverbrauch tatsächlich ein größeres oder dichteres Produkt verarbeitet.
Der Dampfverbrauch einer EPS-Formmaschine sollte immer mit dem Dampfausgang verbunden sein.
Was sollte während eines Prozesses protokolliert werden?
Für ein stabiles Produkt werden folgende Daten erfasst: Rohmaterialqualität, Zieldichte, Vorexpansionsbedingungen, Kammer- oder Maschinendruck, Heizzeit, Formtemperatur (sofern verfügbar), Zykluszeit, Ausschuss und fertige Verschmelzung.
Dann nehmen Sie jeweils nur eine Änderung vor.
Ohne eine Ausgangsbasis können energiesparende Anpassungen zwar die Dampfmenge reduzieren, gleichzeitig aber unbemerkt den Ausschuss oder die schwache Schmelze erhöhen.
Kann eine andere EPS-Qualität den Energieverbrauch senken?
Manchmal.
Das richtige Material kann die Verarbeitungszeit verkürzen, die Auswahl der Materialqualität muss sich aber weiterhin an den Eigenschaften des Endprodukts orientieren.
Wann ist eine schnellere Benotung sinnvoll?
Wenn eine Verpackungslinie durch Aushärtungs-, Verschmelzungs- oder Entformungszeiten begrenzt ist, kann ein für die automatische Formgebung entwickeltes Material dem Werk einen größeren Weg zu einer stabilen Produktion eröffnen.
Für Gebäude- und Industrieisolierung, HUASHENG FSH Europäischer Standard Flammschutzklasse Es vereint gleichmäßiges Aufschäumen, schnelle Aushärtung, gute Dampfdurchdringung, verbesserte Verschmelzung, geringen Energieverbrauch bei der Verarbeitung und hohe Produktionseffizienz. Seine Druckfestigkeit ist mehr als 20 % höher als bei anderen HUASHENG-Sorten, und es ist für B1-Anwendungen konzipiert.
Diese Kombination ist wichtig, weil die Einsparung von Dampf durch eine Unterbearbeitung einer Leiterplatte keinen wirklichen Effizienzgewinn darstellt.
Warum sollte die Produktqualität im Energie-KPI enthalten bleiben?
Der Energieverbrauch pro Formteil kann sinken, während die Gesamtkosten steigen, wenn die Ausschussquote zunimmt.
Spurendichte, Verschmelzung, Dimensionsstabilität, Aussehen und Zyklusausbeute neben Dampf.
Der sinnvolle KPI ist der Energieverbrauch pro abgenommenem Produkt.
Fabriken, die verschiedene Anforderungen an Formgebung und Isolierung berücksichtigen, können Vergleichen Sie die EPS-Sorten von HUASHENG hinsichtlich ihrer Produktionseffizienz. bevor die Maschinenparameter aufgrund eines ungeeigneten Rohmaterials geändert werden.
Wie sollte ein Dampfreduktionsversuch aussehen?
Wählen Sie ein stabiles Produkt und eine Maschine.
Ermitteln Sie den aktuellen EPS-Dampfverbrauch und überprüfen Sie anschließend Vorexpansion, Verteilungsdruck, Ventile, Kondensat, Formführung, Aufheizzeit, Kühlung und Rohmaterialzustand.
Ändern Sie jeweils ein Bauteil und messen Sie das Ergebnis über genügend Zyklen, um Bedienungs- und Anlaufgeräusche zu eliminieren.
Falls der Dampfgehalt sinkt, sich aber Dichte, Schmelzpunkt, Abmessungen oder Zyklusausbeute außerhalb des Zielbereichs bewegen, muss die Änderung rückgängig gemacht werden.
Ziel ist nicht die kleinste Dampfzahl. Es geht um den niedrigsten wiederholbaren Energieverbrauch bei der EPS-Produktion, der dennoch ein akzeptables Bauteil liefert.
Schlussfolgerung
Ein hoher EPS-Dampfverbrauch ist in der Regel ein Problem der Prozesskette.
Der Dampfverbrauch im EPS-Vorexpander kann steigen, wenn die Dichtevorgaben, der Materialzustand oder die Kammerregelung unzureichend sind. Der Dampfverbrauch der EPS-Formmaschine kann durch instabilen Dampfdruck, verstopfte Dampfwege, Kondensat, Wärmeverluste, ungleichmäßige Füllung oder übermäßige Erwärmung zur Kompensation anderer Fehler erhöht werden.
Fabriken sollten daher den Dampf nach Stufe und nach der akzeptierten Leistung messen.
Sobald Druckstabilität, Entwässerung, Formverteilung, Materialverhalten, Aushärtung und Produktqualität in einem gemeinsamen Rahmen betrachtet werden, wird die Energieeinsparung deutlich sicherer. Ziel ist es nicht, die EPS-Anlage mit zu wenig Dampf zu versorgen, sondern die Kosten für Dampf zu senken, der das Endprodukt nicht verbessert.
Häufig gestellte Fragen
Frage 1: Was verursacht den hohen Dampfverbrauch im EPS-Vorexpander?
A1: Häufige Ursachen sind eine unnötig niedrige Zieldichte, instabiler Dampfdruck, unzureichende Kammersteuerung, kaltes Eingangsmaterial, Wärmeverluste, ungleichmäßige Rohperlen und ineffizienter Chargenbetrieb. Messen Sie Dichte und Dampfdruck gemeinsam, bevor Sie Einstellungen ändern.
Frage 2: Führt ein höherer Dampfdruck beim EPS-Formen zu einer besseren Verschmelzung?
A2: Nicht automatisch. Ausreichender und stabiler Druck ist notwendig, aber zu hoher Druck oder zu lange Heizzeiten können Energie verschwenden. Unzureichende Füllung, verstopfte Dampfwege, Kondensat oder ungeeignete Schweißnahtbeschaffenheit können die eigentliche Ursache für eine schwache Verschmelzung sein.
Frage 3: Wie lässt sich der Energieverbrauch bei der EPS-Produktion am besten reduzieren?
A3: Den Energieverbrauch nach Produktionsstufe messen, eine stabile Basislinie festlegen, Verteilungs- und Kondensatverluste fixieren, Material- und Dichteziele überprüfen und jeweils einen Parameter ändern, während die Qualität des Endprodukts und die Ausschussrate überwacht werden.
 German
 English
 Spanish
 French
 Arabic