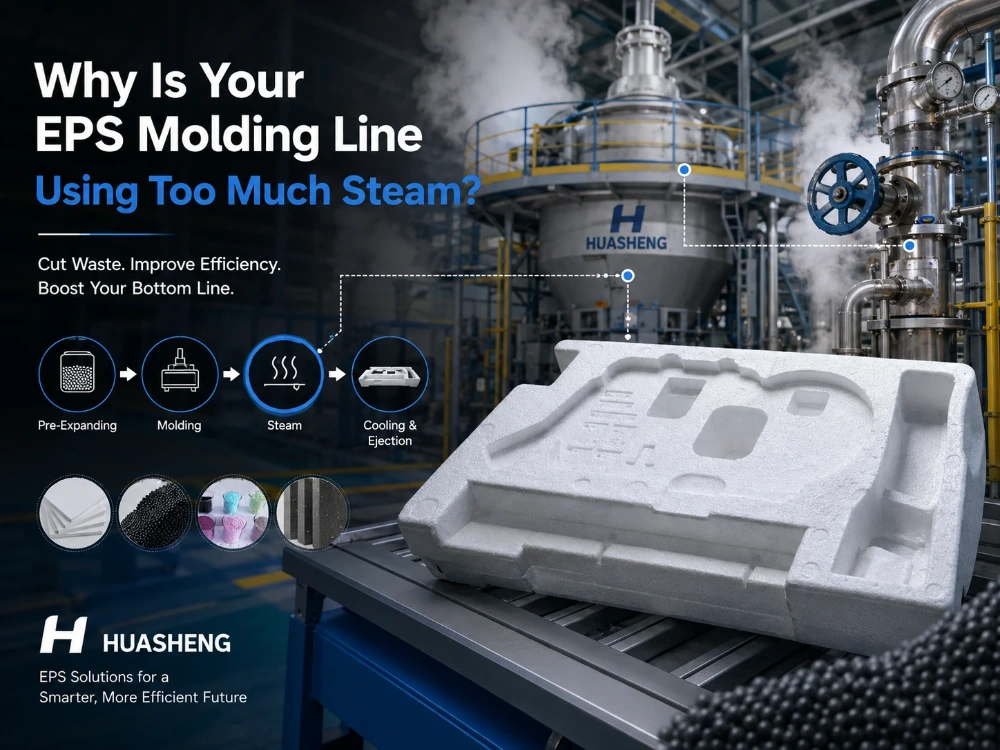
El elevado consumo de vapor en el EPS suele deberse a varias pequeñas pérdidas que actúan conjuntamente, no a un único problema evidente en la caldera. Es posible que el preexpansor esté utilizando más vapor del necesario para alcanzar la densidad deseada. La presión del molde puede ser inestable. El condensado puede estar ralentizando la transferencia de calor. Los operarios pueden inyectar un exceso de vapor en moldes con poco llenado para recuperar la fusión. Asimismo, un tipo de material puede requerir un rango de procesamiento más amplio que el previsto en el diseño de la línea.
Por eso, el consumo de energía en la producción de EPS debe ser monitorizado etapa por etapa.
Antes de cambiar la caldera, las fábricas deberían separar el consumo de vapor del preexpansor de EPS del consumo de vapor de la máquina de moldeo de EPS y, a continuación, comprobar qué función cumple realmente cada kilogramo de vapor.
¿En qué zonas de la línea EPS se utiliza vapor?
El vapor se necesita principalmente para expandir las perlas crudas y luego calentarlas de nuevo durante el moldeo para que las partículas vecinas se fusionen.
¿Por qué Pre-Expansion necesita Steam?
En el preexpansor, el calor ablanda el poliestireno y vaporiza el agente espumante interno. El gránulo crece y la densidad disminuye.
Por lo tanto, el consumo de vapor del preexpansor de EPS depende de la densidad objetivo, la formulación de las perlas, la temperatura del material de entrada, el diseño de la máquina, el tamaño del lote, el control de la presión y la consistencia con la que la cámara retiene el calor.
Si la fábrica busca una densidad innecesariamente baja, puede gastar más vapor y crear una gota menos adecuada para el producto final.
La primera pregunta que siempre se debe hacer es: ¿qué densidad final necesita realmente la aplicación?
¿Por qué se necesita vapor para el moldeo?
Durante el proceso de moldeo, las perlas preexpandidas llenan la cavidad y se calientan hasta que sus superficies se ablandan y se fusionan.
El consumo de vapor de la máquina de moldeo de EPS depende del tamaño del molde, el espesor de la pieza, el estado del cordón, la uniformidad del llenado, el recorrido del vapor, la eliminación del condensado, la temperatura del molde y la fusión deseada.
No se debe comparar una máquina para fabricar bloques grandes con una máquina para fabricar envases pequeños utilizando una misma cifra de consumo.
¿Es la alta presión de vapor en el moldeo de EPS el verdadero problema?
No siempre.
La presión debe ser lo suficientemente alta para proporcionar el calor adecuado, pero aumentarla indiscriminadamente puede incrementar el desperdicio sin mejorar el producto.
¿Por qué es más importante la presión estable que la presión máxima?
La presión del vapor de moldeo de EPS debe llegar al molde de forma constante.
Si la presión de la línea fluctúa, los operadores suelen compensarlo con tiempos de calentamiento más prolongados. Esto puede aumentar el consumo de vapor del sistema EPS, incluso si la presión nominal parece aceptable.
Mida la presión en la caldera, la línea de distribución, la entrada de la máquina y, cuando sea posible, dentro del proceso.
Un ajuste bajo y estable que complete la fusión puede ser más eficiente que un ajuste nominal alto que fluctúa.
¿Qué ocurre cuando la distribución del vapor es desigual?
Si un lado del molde recibe vapor fácilmente mientras que el otro se calienta lentamente, los operarios tienden a prolongar el proceso de vaporización hasta que la zona más débil se fusiona.
Las zonas bien climatizadas reciben entonces energía innecesaria.
Antes de aumentar el tiempo globalmente, compruebe que no haya obstrucciones en las rejillas de ventilación, los conductos de vapor, las válvulas, los canales del molde, el drenaje y la geometría de la cavidad.
Esto es especialmente importante en el caso de piezas grandes o moldes que contienen secciones gruesas y delgadas.
¿Por qué el condensado aumenta el consumo de vapor?
El vapor transfiere calor eficazmente cuando se condensa en el lugar adecuado. Sin embargo, la acumulación de condensado en tuberías o moldes puede obstruir el flujo de vapor y reducir la eficiencia del calentamiento.
¿Qué debe comprobar la fábrica?
Examine las trampas de vapor, las pendientes de drenaje, los separadores, el estado de las válvulas, los puntos bajos, el aislamiento y si los equipos fríos producen un exceso de condensado al arrancar.
Una línea de distribución con un aislamiento deficiente también puede consumir vapor antes de que la energía llegue a la máquina EPS.
Si el consumo de vapor aumenta en todos los moldes al mismo tiempo, el sistema de distribución merece atención.
Si solo un molde deja de funcionar correctamente, es más probable que el problema sea local.
¿Se puede reducir la pérdida de peso durante el calentamiento?
Sí, sobre todo en líneas con paradas frecuentes.
Calentar repetidamente una máquina, un molde y un sistema de tuberías fríos consume energía sin producir piezas.
La planificación de la producción que agrupa tareas similares puede, en ocasiones, reducir el recalentamiento innecesario. La planificación del mantenimiento y los cambios de producción también son importantes.
Por lo tanto, el consumo de energía en la producción de EPS es en parte una cuestión de gestión de la producción, y no solo una cuestión de configuración de la máquina.
¿Puede la materia prima aumentar el consumo de vapor del EPS?
Sí. El comportamiento del material afecta la cantidad de vapor que el operador necesita para lograr la densidad y la fusión deseadas.
¿Por qué es importante el flujo de las perlas?
Si las microesferas expandidas no llenan la cavidad de manera uniforme, algunas zonas presentarán un contacto deficiente entre las microesferas.
Los operarios pueden responder aplicando más vapor para forzar la fusión, aunque el problema subyacente sea el llenado.
Un grado con un tamaño de partícula estable y un buen flujo de perlas expandidas puede reducir esta presión para evitar el sobreprocesamiento del molde.
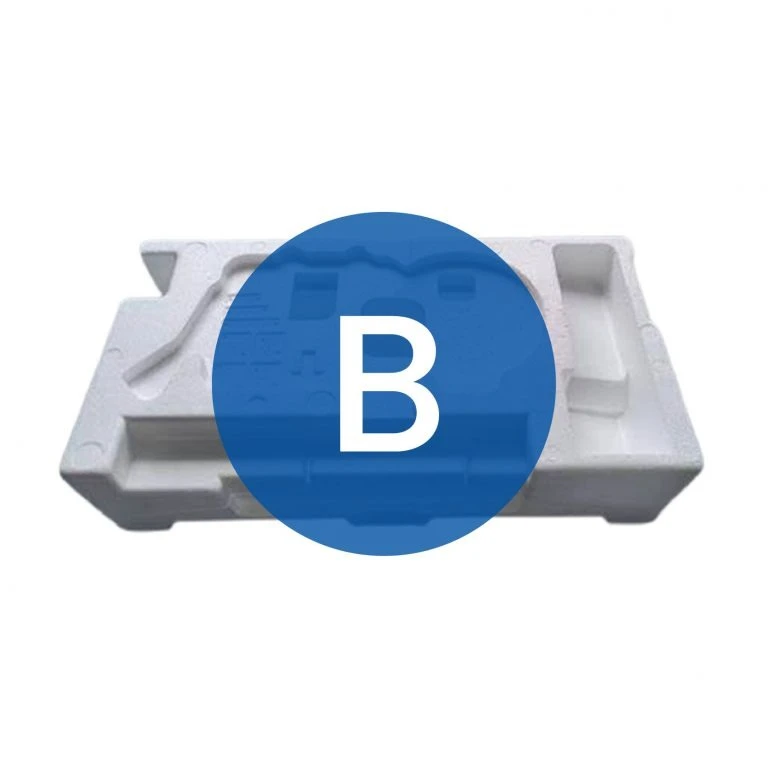
Para la producción de electrodomésticos, cerámica, cajas de pescado, cajas de productos agrícolas, flotadores, artesanías y embalajes en general, HUASHENG B Grado de Prototipado Rápido Combina un tamaño de cordón uniforme, buena fluidez, curado corto, desmoldeo rápido en máquinas automáticas, mayor eficiencia de enfriamiento al vacío, buena fusión y alta resistencia al impacto.
¿Por qué es importante el estado de curado?
Las perlas preexpandidas que no han alcanzado las condiciones de moldeo adecuadas pueden comportarse de manera diferente dentro del molde.
El operador puede observar un llenado o fusión deficientes y compensarlo con un calentamiento más prolongado.
Ese exceso de vapor no necesariamente resuelve la causa real.
Antes de prolongar el ciclo de vapor de moldeo, compruebe la densidad previa a la expansión, el tiempo de curado, el estado del silo, la temperatura del cordón y la consistencia del lote.
¿Cómo puede una fábrica medir el consumo de vapor de una máquina de moldeo de EPS?
La factura mensual total de la caldera no es suficiente.
¿Por qué debería normalizarse el consumo?
Compare el vapor por unidad aceptada, por metro cúbico de producto, por kilogramo de producto moldeado o por ciclo de máquina, según corresponda.
Luego, separe el arranque, el estado inactivo, la preexpansión, el moldeo de bloques, el moldeo de formas y otros usuarios.
Esto permite a la fábrica comprobar si una máquina de "alto consumo" está procesando realmente un producto más grande o más denso.
El consumo de vapor de la máquina de moldeo de EPS siempre debe estar conectado a la salida.
¿Qué debe registrarse durante un juicio?
Para un producto estable, registre el grado de la materia prima, la densidad objetivo, las condiciones de preexpansión, la presión de la cámara o de la máquina, el tiempo de calentamiento, la temperatura del molde (cuando esté disponible), el tiempo de ciclo, los desechos y la fusión final.
Luego, realiza un cambio a la vez.
Sin una línea de base, los ajustes para ahorrar energía pueden reducir el vapor al tiempo que aumentan silenciosamente los desechos o la fusión débil.
¿Puede un tipo diferente de EPS reducir el consumo de energía?
A veces.
El material adecuado puede acortar el tiempo de procesamiento, pero la selección del grado debe seguir teniendo en cuenta el rendimiento del producto final.
¿Cuándo resulta útil una calificación más alta?
Si una línea de envasado está limitada por el tiempo de curado, fusión o desmoldeo, un material diseñado para el moldeo automático puede ofrecer a la fábrica un camino más amplio hacia una producción estable.
Para aislamiento de edificios e industria, HUASHENG FSH Grado de retardante de llama según la norma europea Combina una formación uniforme de espuma, un curado rápido, una buena penetración del vapor, una fusión mejorada, un bajo consumo de energía en el procesamiento y una alta eficiencia de producción. Su resistencia a la compresión es más de un 20 % superior a la de otros grados de HUASHENG y está diseñado para aplicaciones B1.
Esa combinación es importante porque ahorrar vapor procesando menos una placa no supone una verdadera mejora de la eficiencia.
¿Por qué debería la calidad del producto seguir formando parte del KPI energético?
El consumo energético por unidad moldeada puede disminuir, mientras que el coste total aumenta si se incrementan los productos defectuosos.
Densidad de trazas, fusión, estabilidad dimensional, apariencia y rendimiento del ciclo junto con el vapor.
El indicador clave de rendimiento (KPI) útil es la energía por producto aceptado.
Las fábricas que buscan cumplir con diferentes requisitos de moldeo y aislamiento pueden Comparar los grados de EPS de HUASHENG para la eficiencia de producción antes de modificar los parámetros de la máquina en función de una materia prima inadecuada.
¿Cómo debería ser una prueba de reducción de vapor?
Elija un producto estable y una máquina.
Determine el consumo actual de vapor de EPS y, a continuación, inspeccione la preexpansión, la presión de distribución, las válvulas, el condensado, el recorrido del molde, el tiempo de calentamiento, el enfriamiento y el estado de la materia prima.
Modifique un solo elemento y mida el resultado durante suficientes ciclos para eliminar el ruido del operador y del arranque.
Si la cantidad de vapor disminuye, pero la densidad, la fusión, las dimensiones o el rendimiento del ciclo se desvían del valor objetivo, revierta el cambio.
El objetivo no es obtener el menor número de vapor posible, sino lograr el menor consumo energético repetible en la producción de EPS, manteniendo al mismo tiempo una pieza aceptable.
Conclusión
El elevado consumo de vapor en los sistemas EPS suele ser un problema de la cadena de procesos.
El consumo de vapor del preexpansor de EPS puede aumentar cuando la densidad deseada, el estado del material o el control de la cámara son deficientes. El consumo de vapor de la máquina de moldeo de EPS puede incrementarse debido a una presión de vapor inestable, obstrucciones en los conductos de vapor, condensación, pérdida de calor, llenado irregular o calentamiento excesivo para compensar otro defecto.
Por lo tanto, las fábricas deberían medir el vapor por etapa y por producción aceptada.
Una vez que la estabilidad de la presión, el drenaje, la distribución del molde, el comportamiento del material, el curado y la calidad del producto se integran en una base común, la reducción de energía se vuelve mucho más segura. El objetivo no es privar a la línea de EPS de vapor, sino dejar de pagar por vapor que no mejora el producto final.
Preguntas frecuentes
P1: ¿Qué causa el alto consumo de vapor del preexpansor EPS?
A1: Las causas comunes incluyen una densidad objetivo innecesariamente baja, presión de vapor inestable, control deficiente de la cámara, material de entrada frío, pérdida de calor, perlas de materia prima inconsistentes y operación de lotes ineficiente. Mida la densidad y el vapor simultáneamente antes de modificar la configuración.
P2: ¿Una mayor presión de vapor en el moldeo de EPS mejora la fusión?
A2: No automáticamente. Se requiere una presión adecuada y estable, pero una presión excesiva o un tiempo de calentamiento prolongado pueden generar un desperdicio de energía. Un llenado deficiente, obstrucciones en los conductos de vapor, condensación o un estado inadecuado de las perlas pueden ser la verdadera razón de una fusión débil.
P3: ¿Cuál es la mejor manera de reducir el consumo de energía en la producción de EPS?
A3: Medir la energía por etapa de producción, establecer una línea base estable, corregir la distribución y las pérdidas por condensación, verificar los objetivos de material y densidad, y cambiar un parámetro a la vez mientras se realiza un seguimiento de la calidad del producto terminado y la tasa de rechazo.
 Spanish
 English
 German
 French
 Arabic