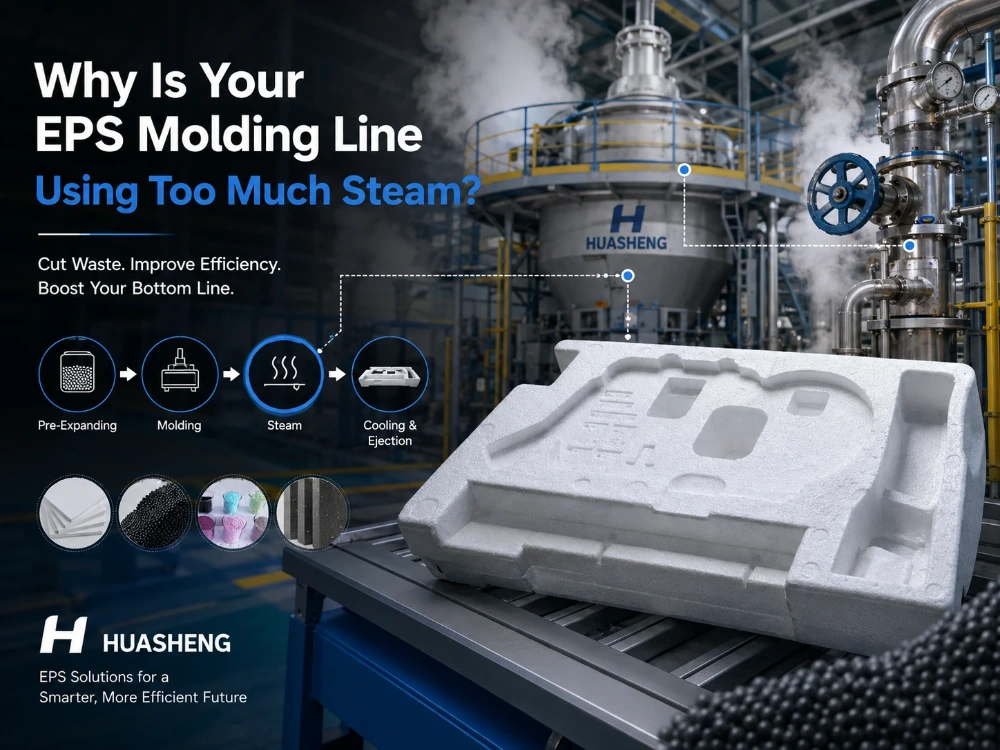
عادةً ما ينتج استهلاك البخار المرتفع في مادة EPS عن عدة خسائر صغيرة متراكمة، وليس عن مشكلة واضحة في المرجل. قد يستهلك جهاز التمدد المسبق كمية بخار أكبر من اللازم للوصول إلى الكثافة المطلوبة. قد يكون ضغط القالب غير مستقر. قد يؤدي التكثيف إلى إبطاء انتقال الحرارة. قد يقوم المشغلون بزيادة كمية البخار في القوالب غير المملوءة جيدًا لاستعادة الانصهار. كما قد تتطلب درجة معينة من المواد نطاق معالجة أوسع مما صُمم خط الإنتاج بناءً عليه.
ولهذا السبب ينبغي تتبع استهلاك الطاقة في إنتاج EPS مرحلة تلو الأخرى.
قبل تغيير الغلاية، يجب على المصانع فصل استهلاك البخار قبل التمدد في مادة EPS عن استهلاك البخار في آلة تشكيل EPS، ثم التحقق مما يفعله كل كيلوغرام من البخار فعليًا.
أين يستخدم خط إنتاج EPS البخار؟
يُستخدم البخار بشكل أساسي لتمديد الخرز الخام ثم تسخينه مرة أخرى أثناء عملية التشكيل حتى تندمج الجزيئات المتجاورة.
لماذا يحتاج ما قبل التوسع إلى البخار؟
في جهاز التمدد الأولي، تعمل الحرارة على تليين البوليسترين وتبخير عامل النفخ الداخلي. فتنمو الخرزة وتنخفض كثافتها.
وبالتالي فإن استهلاك البخار قبل التمدد في EPS يعتمد على الكثافة المستهدفة، وتركيبة الخرز، ودرجة حرارة المواد الداخلة، وتصميم الآلة، وحجم الدفعة، والتحكم في الضغط، ومدى ثبات احتفاظ الحجرة بالحرارة.
إذا استهدف المصنع كثافة منخفضة بشكل غير ضروري، فقد يستهلك المزيد من البخار وينتج خرزة أقل ملاءمة للمنتج النهائي.
يجب أن يكون السؤال الأول دائماً: ما هي الكثافة النهائية التي يحتاجها التطبيق فعلياً؟
لماذا يحتاج التشكيل إلى البخار مرة أخرى؟
أثناء عملية التشكيل، تملأ الخرزات المتمددة مسبقًا التجويف ويتم تسخينها حتى تصبح أسطحها لينة وتندمج معًا.
يعتمد استهلاك البخار في آلة تشكيل EPS على حجم القالب، وسمك الجزء، وحالة الخرزة، وتجانس التعبئة، وتوجيه البخار، وإزالة المكثفات، ودرجة حرارة القالب، والانصهار المستهدف.
لا ينبغي مقارنة آلة تصنيع القوالب الكبيرة وآلة تصنيع أشكال التغليف الصغيرة باستخدام رقم استهلاك واحد.
هل ضغط البخار العالي في قوالب EPS هو المشكلة الحقيقية؟
ليس دائماً.
يجب أن يكون الضغط مرتفعًا بما يكفي لتوفير الحرارة المناسبة، ولكن رفعه بشكل أعمى يمكن أن يزيد من الهدر دون تحسين المنتج.
لماذا يُعدّ الضغط المستقر أكثر أهمية من الضغط الأقصى؟
يجب أن يصل ضغط البخار المستخدم في قولبة البوليسترين الموسع إلى القالب بشكل متسق.
إذا تذبذب ضغط الخط، يلجأ المشغلون عادةً إلى تعويض ذلك بزيادة مدة التسخين. وهذا قد يزيد من استهلاك البخار في نظام EPS حتى لو بدا الضغط الاسمي مقبولاً.
قم بقياس الضغط عند الغلاية، وخط التوزيع، ومدخل الآلة، وحيثما كان ذلك عمليًا داخل العملية.
قد يكون الإعداد المنخفض المستقر الذي يكمل عملية الاندماج أكثر كفاءة من الإعداد الاسمي العالي الذي يتقلب.
ماذا يحدث عندما يكون توزيع البخار غير متساوٍ؟
إذا كان أحد جانبي القالب يستقبل البخار بسهولة بينما يسخن الجانب الآخر ببطء، فإن المشغلين يميلون إلى تمديد خطوة التبخير بالكامل حتى تندمج أضعف منطقة.
وبالتالي، تتلقى المناطق المُدفأة جيداً طاقة غير ضرورية.
تحقق من فتحات التهوية المسدودة، ومسارات البخار، والصمامات، وقنوات العفن، والصرف، وهندسة التجويف قبل زيادة الوقت بشكل عام.
يُعد هذا الأمر بالغ الأهمية، خاصةً مع الأجزاء الكبيرة أو القوالب التي تحتوي على أقسام سميكة ورقيقة.
لماذا يؤدي التكثيف إلى زيادة استهلاك البخار؟
ينقل البخار الحرارة بكفاءة عندما يتكثف في المكان المناسب. لكن تراكم المكثفات في الأنابيب أو القوالب قد يعيق تدفق البخار ويقلل من كفاءة التسخين.
ما الذي يجب على المصنع فحصه؟
انظر إلى مصائد البخار، ومنحدرات التصريف، والفواصل، وحالة الصمامات، والنقاط المنخفضة، والعزل، وما إذا كانت المعدات الباردة تنتج مكثفات بدء تشغيل زائدة.
يمكن لخط التوزيع ذي العزل الضعيف أن يستهلك البخار قبل أن تصل الطاقة إلى آلة EPS.
إذا ارتفع استخدام البخار في جميع القوالب في نفس الوقت، فإن نظام التوزيع يستحق الاهتمام.
إذا أصبح قالب واحد فقط غير فعال، فمن المرجح أن تكون المشكلة محلية.
هل يمكن تقليل الفاقد أثناء الإحماء؟
نعم، خاصة على الخطوط ذات التوقفات المتكررة.
إن تسخين آلة باردة وقالب ونظام أنابيب بشكل متكرر يستهلك الطاقة دون إنتاج أجزاء.
قد يساهم جدولة الإنتاج الذي يجمع المهام المتشابهة في تقليل عمليات إعادة التسخين غير الضرورية. كما أن تخطيط الصيانة والتغيير له أهمية بالغة.
وبالتالي فإن استهلاك الطاقة في إنتاج EPS هو جزئياً مسألة تتعلق بإدارة الإنتاج، وليس فقط مسألة تتعلق بإعداد الآلات.
هل يمكن أن تزيد المواد الخام من استهلاك البخار في البوليسترين الموسع؟
نعم. يؤثر سلوك المادة على كمية البخار التي يحتاجها المشغل لتحقيق الكثافة والانصهار.
لماذا يُعدّ تدفق الخرز مهمًا؟
إذا لم تملأ الخرزات المتمددة التجويف بالتساوي، فإن بعض المناطق تحتوي على اتصال أضعف بالخرزات.
قد يستجيب المشغلون بتطبيق المزيد من البخار لإجبار الاندماج، على الرغم من أن المشكلة الأساسية هي التعبئة.
يمكن للدرجة ذات حجم الجسيمات الثابت وتدفق الخرز المتمدد الجيد أن تقلل من هذا الضغط على معالجة القالب بشكل مفرط.
لإنتاج الأجهزة المنزلية، والسيراميك، وصناديق الأسماك، وصناديق المنتجات الزراعية، والعوامات، والحرف اليدوية، والتغليف العام، هواشنغ ب، فئة النماذج الأولية السريعة يجمع بين حجم الخرز الموحد، والتدفق الجيد، والمعالجة القصيرة، وسرعة فك القوالب على الآلات الأوتوماتيكية، وكفاءة التبريد الفراغي العالية، والانصهار الجيد، ومقاومة الصدمات العالية.
لماذا يُعد علاج الحالة أمرًا مهمًا؟
يمكن أن تتصرف الخرزات المتمددة مسبقًا والتي لم تصل إلى حالة التشكيل المناسبة بشكل مختلف داخل القالب.
قد يلاحظ المشغل ضعفًا في التعبئة أو الاندماج، فيعوض ذلك بتسخين أطول.
لا يؤدي هذا البخار الإضافي بالضرورة إلى حل السبب الحقيقي.
تحقق من الكثافة قبل التمدد، ووقت المعالجة، وحالة الصومعة، ودرجة حرارة الخرزة، وتناسق الدفعة قبل تمديد دورة البخار للتشكيل.
كيف يمكن للمصنع قياس استهلاك البخار في آلة قولبة البوليسترين الموسع؟
لا يكفي إجمالي فاتورة التدفئة الشهرية.
لماذا ينبغي توحيد الاستهلاك؟
قارن البخار لكل وحدة مقبولة، أو لكل متر مكعب من المنتج، أو لكل كيلوغرام من المنتج المصبوب، أو لكل دورة آلة حيث يكون هذا المقياس منطقيًا.
ثم افصل بين بدء التشغيل، والخمول، وما قبل التوسعة، وتشكيل الكتل، وتشكيل الأشكال، والمستخدمين الآخرين.
وهذا يسمح للمصنع بمعرفة ما إذا كانت الآلة "عالية الاستهلاك" تقوم بالفعل بمعالجة منتج أكبر أو أكثر كثافة.
يجب أن يرتبط استهلاك البخار في آلة تشكيل EPS دائمًا بالإنتاج.
ما الذي يجب تسجيله أثناء المحاكمة؟
بالنسبة لمنتج واحد مستقر، قم بتسجيل درجة المواد الخام، والكثافة المستهدفة، وظروف ما قبل التمدد، وضغط الحجرة أو الآلة، ووقت التسخين، ودرجة حرارة القالب إن وجدت، ووقت الدورة، والخردة، والانصهار النهائي.
ثم قم بإجراء تغيير واحد في كل مرة.
بدون خط أساس، يمكن أن تؤدي تعديلات توفير الطاقة إلى تقليل البخار مع زيادة الخردة أو ضعف الاندماج بشكل غير ملحوظ.
هل يمكن لنوع مختلف من البوليسترين الموسع (EPS) أن يقلل من استهلاك الطاقة؟
أحيانا.
يمكن للمواد المناسبة أن تقصر عملية التصنيع، ولكن يجب أن يتبع اختيار الدرجة أداء المنتج النهائي.
متى يكون الحصول على درجة أسرع مفيداً؟
إذا كان خط التعبئة والتغليف محدودًا بوقت المعالجة أو الانصهار أو وقت التحرير، فإن استخدام مادة مصممة للقولبة الآلية قد يمنح المصنع مسارًا أوسع لإنتاج مستقر.
لعزل المباني والمنشآت الصناعية، هواشنغ FSH، درجة مقاومة اللهب وفقًا للمعايير الأوروبية يجمع هذا المنتج بين الرغوة المتجانسة، والتصلب السريع، واختراق البخار الجيد، والانصهار المحسن، وانخفاض استهلاك الطاقة أثناء المعالجة، وكفاءة الإنتاج العالية. تزيد قوة الضغط فيه بنسبة تزيد عن 20% عن أنواع HUASHENG الأخرى، وهو مصمم لتطبيقات الفئة B1.
هذا المزيج مهم لأن توفير الطاقة عن طريق معالجة اللوحة بشكل غير كافٍ ليس مكسبًا حقيقيًا في الكفاءة.
لماذا يجب أن تبقى جودة المنتج ضمن مؤشرات الأداء الرئيسية للطاقة؟
قد تنخفض الطاقة لكل وحدة مصبوبة بينما ترتفع التكلفة الإجمالية إذا زادت نسبة المنتجات المعيبة.
كثافة المسار، والانصهار، والاستقرار الأبعاد، والمظهر، وإنتاجية الدورة جنبًا إلى جنب مع البخار.
مؤشر الأداء الرئيسي المفيد هو الطاقة لكل منتج مقبول.
يمكن للمصانع التي تبحث في متطلبات التشكيل والعزل المختلفة أن قارن بين درجات HUASHENG EPS من حيث كفاءة الإنتاج قبل تغيير معايير الآلة حول مادة خام غير مناسبة.
كيف ينبغي أن تبدو تجربة تقليل البخار؟
اختر منتجًا واحدًا مستقرًا وآلة واحدة.
قم بتحديد استهلاك البخار الحالي لـ EPS، ثم افحص التمدد المسبق، وضغط التوزيع، والصمامات، والمكثفات، وتوجيه القالب، ووقت التسخين، والتبريد، وحالة المواد الخام.
قم بتغيير عنصر واحد وقم بقياس النتيجة على مدى عدد كافٍ من الدورات لإزالة ضوضاء التشغيل والبدء.
إذا انخفض البخار ولكن الكثافة أو الانصهار أو الأبعاد أو إنتاجية الدورة تتحرك خارج النطاق المستهدف، فقم بعكس التغيير.
الهدف ليس تقليل كمية البخار إلى أدنى حد، بل تقليل استهلاك الطاقة في إنتاج EPS بشكل متكرر مع الحفاظ على إنتاج قطعة مقبولة.
استنتاج
عادة ما يكون ارتفاع استهلاك البخار في EPS مشكلة في سلسلة العمليات.
قد يرتفع استهلاك البخار قبل التمدد في مادة EPS عندما تكون كثافة المادة المستهدفة، أو حالة المادة، أو التحكم في حجرة التمدد غير كافية. كما قد يزداد استهلاك البخار في آلة تشكيل EPS بسبب عدم استقرار ضغط البخار، أو انسداد مسارات البخار، أو تكثف البخار، أو فقدان الحرارة، أو عدم انتظام التعبئة، أو التسخين المفرط المستخدم لتعويض عيب آخر.
لذلك ينبغي على المصانع قياس البخار حسب المرحلة وحسب الإنتاج المقبول.
بمجرد ربط استقرار الضغط، والتصريف، وتوزيع القالب، وسلوك المادة، والمعالجة، وجودة المنتج في خط أساس واحد، يصبح ترشيد استهلاك الطاقة أكثر أمانًا. الهدف ليس حرمان خط إنتاج البوليسترين الموسع من البخار، بل التوقف عن دفع ثمن البخار الذي لا يُحسّن المنتج النهائي.
الأسئلة الشائعة
س1: ما الذي يسبب ارتفاع استهلاك البخار قبل التمدد في EPS؟
أ1: تشمل الأسباب الشائعة انخفاض كثافة الهدف بشكل غير ضروري، وعدم استقرار ضغط البخار، وضعف التحكم في الحجرة، وبرودة المواد الداخلة، وفقدان الحرارة، وعدم تجانس حبيبات الخام، وعدم كفاءة عملية التشغيل الدفعي. قِس الكثافة والبخار معًا قبل تغيير الإعدادات.
س2: هل يؤدي ارتفاع ضغط البخار المستخدم في تشكيل البوليسترين الموسع إلى تحسين عملية الاندماج؟
ج٢: ليس تلقائيًا. الضغط الكافي والمستقر ضروري، لكن الضغط الزائد أو وقت التسخين المفرط قد يؤدي إلى هدر الطاقة. قد يكون سوء التعبئة، أو انسداد مسارات البخار، أو التكثيف، أو حالة الخرزة غير المناسبة، هي السبب الحقيقي لضعف الانصهار.
س3: ما هي أفضل طريقة لتقليل استهلاك الطاقة في إنتاج EPS؟
A3: قياس الطاقة حسب مرحلة الإنتاج، وإنشاء خط أساس مستقر، وإصلاح خسائر التوزيع والتكثيف، والتحقق من أهداف المواد والكثافة، وتغيير معلمة واحدة في كل مرة مع تتبع جودة المنتج النهائي ومعدل الرفض.
 Arabic
 English
 German
 Spanish
 French