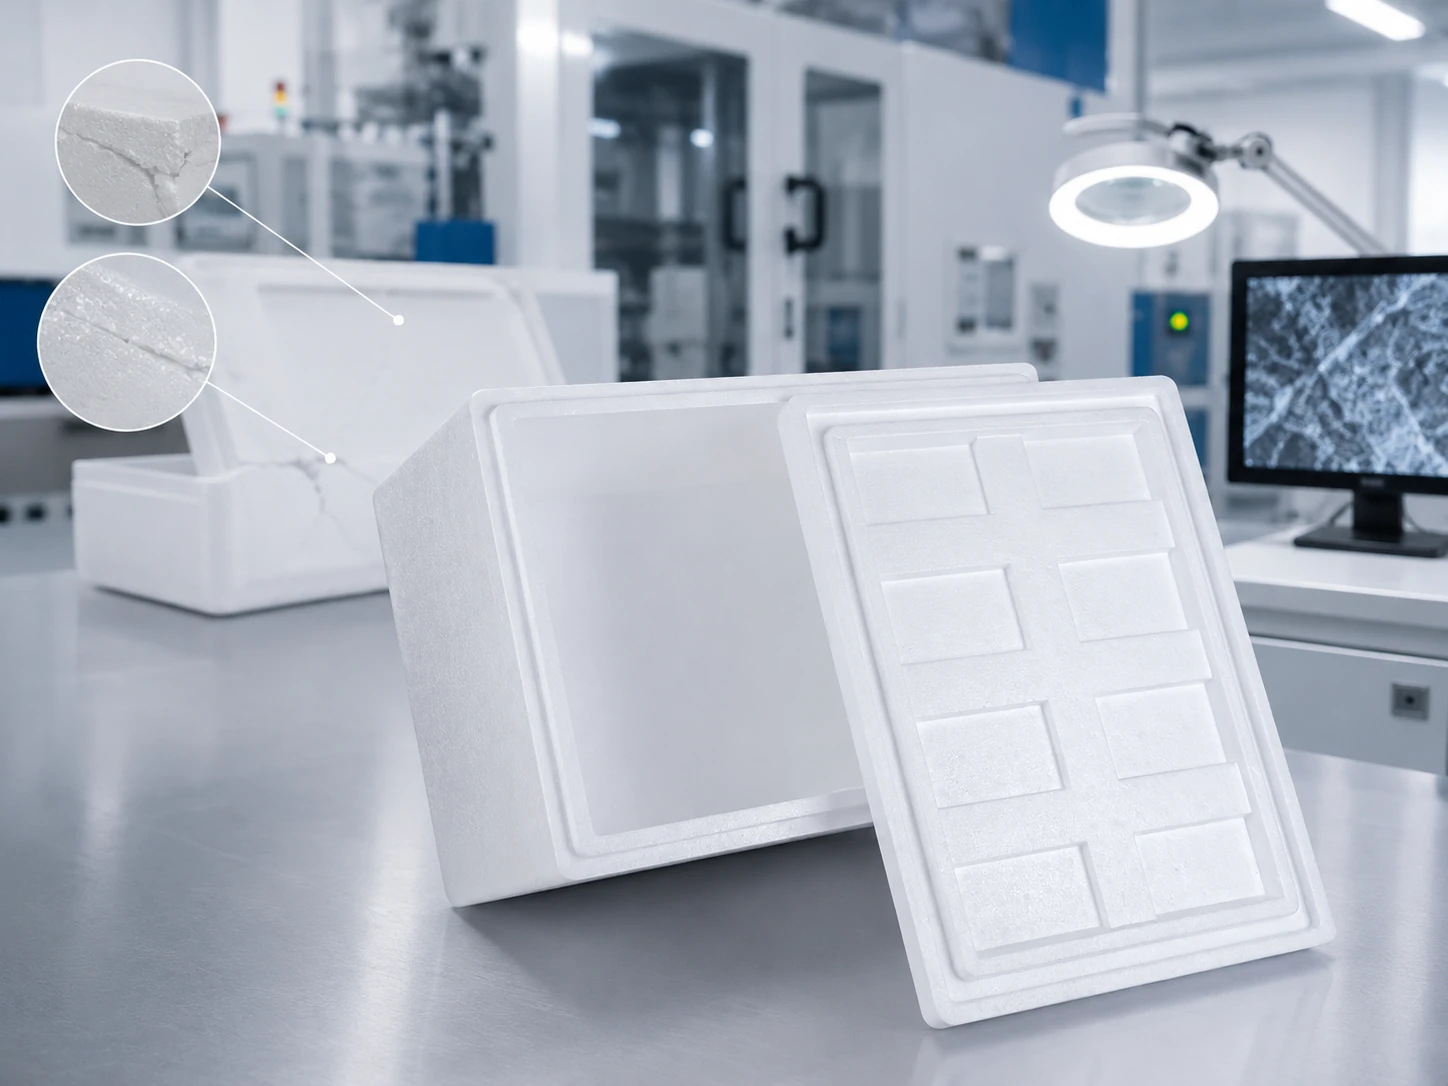
قد تظهر تشققات وتشوهات وضعف في التحام حبيبات البوليسترين الموسع حتى عندما يبدو جزء التغليف مقبولاً مباشرةً بعد التشكيل. وقد تصبح الجدران الرقيقة والزوايا والأضلاع المقوية وأسطح التلامس مع الغطاء والمناطق ذات التعبئة غير المتساوية للحبيبات نقاط ضعف أثناء فك القالب أو التكديس أو التخزين أو النقل.
في عملية قولبة البوليسترين الموسع (EPS)، لا يمثل السطح الخارجي سوى جزء واحد من النتيجة النهائية. قد يبدو مكون التغليف مكتمل التكوين ظاهريًا، بينما تظل كثافته الداخلية، أو تماسك حبيباته، أو الإجهاد المتبقي فيه غير متجانس. ويعتمد أداؤه النهائي على التفاعل بين حجم الحبيبات، وسلوك التدفق، ونسبة التمدد، وكثافة القولبة، وتغلغل البخار، والتبريد، وتصميم القالب، وإعدادات الماكينة.
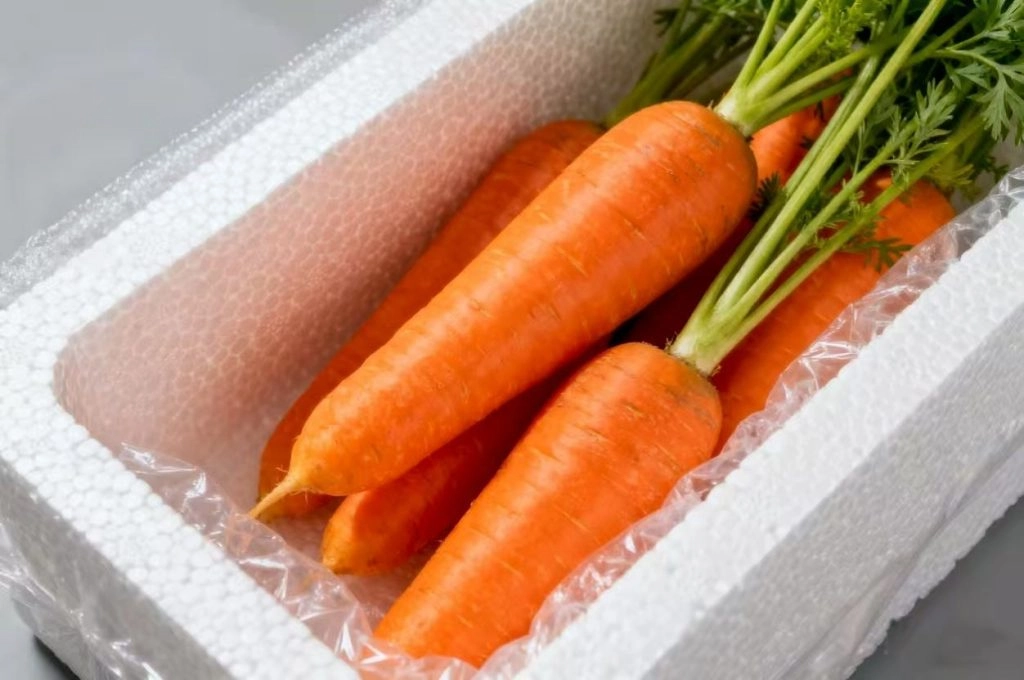
هواشنغ صُممت مادة Rapid Prototyping Grade 'B' لتطبيقات التغليف المقولب، مثل تغليف الأجهزة الكهربائية، وتغليف السيراميك، وصناديق الصيد، وصناديق الفاكهة والخضراوات، والعوامات، والحرف اليدوية، والتغليف العام. تتميز هذه المادة بحبيباتها المتجانسة، وانسيابيتها، وقوة تماسكها، وسرعة معالجتها، وسهولة فك قوالبها، وكفاءتها في التبريد بالتفريغ، مما يجعلها خيارًا عمليًا لبدء عمليات التشكيل التجريبي المستقر والإنتاج بكميات كبيرة.
لماذا تتشقق أجزاء التغليف المصنوعة من البوليسترين الموسع، أو تتشوه، أو تظهر ضعفًا في عملية دمج الخرز؟
التصدع والتشوه وضعف الانصهار عيوب مترابطة ولكنها مختلفة. ويمكن أن يساعد موقعها وتوقيتها ومظهر الكسر في تحديد ما إذا كان السبب الرئيسي يكمن في التعبئة أو الانصهار أو التبريد أو توزيع الكثافة أو تصميم القطعة أو ظروف المناولة.
تبدأ الشقوق من المناطق الضعيفة المحلية، وليس دائمًا عند نقطة الاصطدام.
لا يبدأ الشق دائمًا عند نقطة الاصطدام النهائية، بل غالبًا ما يبدأ عند جدار رقيق، أو زاوية حادة، أو ضلع تقوية، أو منطقة انتقال الحشو، أو سطح الغطاء حيث يتركز الإجهاد. وقد يؤدي عدم انتظام تعبئة الخرز إلى اختلاف موضعي في الكثافة داخل القطعة المصبوبة. وإذا لم تتلقَ هذه المنطقة كمية كافية من البخار أو التبريد، فقد يبقى الشق خفيًا حتى يتم إخراج العبوة من القالب، أو تكديسها، أو إسقاطها، أو ضغطها، أو تحميلها أثناء النقل.
يوفر مسار الكسر دليلاً آخر. يشير الكسر الذي يمر عبر خرزات ملتحمة جيداً إلى أن البنية تحملت الحمل قبل الانهيار. أما الكسر الذي يتبع حدود الخرزات فيشير غالباً إلى عدم كفاية الالتحام أو عدم انتظام المعالجة.
يعكس التشوه التمدد غير المتساوي، أو التسخين، أو التبريد، أو الإجهاد المتبقي
يحدث التشوه عندما تتمدد أو تسخن أو تبرد أو تنكمش مناطق مختلفة من قطعة التغليف المصبوبة بمعدلات متفاوتة. فالأجزاء السميكة والرقيقة لا تستجيب بالضرورة للبخار والتبريد بنفس الطريقة. قد يخرج المكون من القالب بأبعاد مقبولة، ولكنه يتغير شكله أثناء التكييف أو التخزين إذا احتفظ أحد جوانبه بدرجة حرارة أو ضغط داخلي أعلى.
يُعدّ هذا الأمر بالغ الأهمية، لا سيما بالنسبة للأغطية والجدران الجانبية الطويلة والألواح المسطحة والتغليف ذي السماكة غير المتساوية للجدران. حتى التشوه الطفيف قد يؤثر على التكديس، وملاءمة الغطاء، والمسافة الداخلية، وطريقة انتقال الأحمال عبر العبوة.
يُظهر الاندماج الضعيف أن الخرزات قد تمددت ولكنها لم تُشكّل بنية متصلة
قد يبدو تجويف القالب ممتلئًا تمامًا بينما تظل الفواصل بين الخرزات ضعيفة. قد تكون الخرزات الفردية قد تمددت، لكنها لم تلتصق بشكل كافٍ لتكوين بنية متصلة تتحمل الأحمال. تشمل الأسباب المحتملة عدم كفاية اختراق البخار، أو انسداد فتحات التهوية، أو حالة الخرز غير المناسبة، أو عدم انتظام الكثافة، أو التبريد المبكر.
قد يؤدي رفع ضغط التشكيل أو مدة التسخين دون تحديد السبب إلى انهيار السطح، أو انكماش مفرط، أو دورات أطول، أو تباين في الأبعاد. لذا، ينبغي تقييم عملية الانصهار بالتزامن مع عوامل التعبئة، والكثافة، وتوزيع البخار، والتبريد.
ما هي متغيرات المواد التي تؤثر على نتيجة التشكيل؟
تبدأ عملية تشكيل البوليسترين الموسع (EPS) المستقرة باختيار مادة مناسبة لشكل القالب، والكثافة المستهدفة، والمعدات، وأداء التغليف المطلوب. يؤثر اختيار المواد الخام على التعبئة، والتمدد، وتماسك الخرز، ووقت الدورة، وقابلية تكرار الدفعة.
حجم الخرز وتدفقه يحددان ما إذا كانت الزوايا والأضلاع تمتلئ بالتساوي
يؤثر توزيع حجم الخرز وسلوك التدفق على سهولة وصول المادة إلى التجاويف الضيقة والزوايا والأضلاع المقوية والأجزاء ذات الجدران الرقيقة قبل بدء عملية التشكيل. إذا تجمعت الخرزات عند ممر ضيق أو تدفقت بشكل غير منتظم حول الحشوة، فقد يبدو السطح مكتملاً بينما تظل الكثافة الداخلية منخفضة.
قد تكون الخرزات الأصغر حجماً مفيدةً للتجاويف الدقيقة، ولكن لا يمكن الاعتماد على حجم الخرزة وحده. يجب أن يدعم نظام التعبئة، وفتحات تهوية القالب، وحالة الخرزة قبل التمدد، والكثافة المطلوبة المادة المختارة.
يجب أن تتطابق نسبة التمدد وكثافة القالب مع سمك الجدار واحتياجات الحماية
يمكن أن يؤدي ارتفاع نسبة التمدد إلى تقليل وزن التغليف واستهلاك المواد الخام، ولكنه يُغير أيضًا كمية البوليمر المتاحة ضمن حجم معين. وقد يؤدي التمدد المفرط إلى تقليل هامش المعالجة اللازم لتحقيق اندماج قوي وسلامة هيكلية.
لا تُعدّ الكثافة العالية بالضرورة الحل الأمثل. فقد تُحسّن الصلابة أو مقاومة الأحمال، ولكنها قد تزيد أيضًا من استهلاك المواد وتُغيّر متطلبات البخار والتبريد. بالنسبة لعبوات البوليسترين المصبوبة، يجب أن تُراعي الكثافة المستهدفة سُمك الجدار، ووزن المنتج، والتعرض للصدمات، وحمل التكديس، والثبات الأبعاد، ومتطلبات الشحن.
يؤثر تجانس الخرز على إمكانية التكرار من دفعة إلى أخرى
يُساعد ثبات حجم الخرزة، وسلوك التمدد، والتدفق، على إنتاج أجزاء متماثلة باستخدام نفس إعدادات القالب والآلة عبر دورات متكررة. وعندما يتغير سلوك المادة الخام، قد تُنتج نفس الإعدادات أنماط تعبئة مختلفة، وكثافات مصبوبة، ومستويات انصهار، وأوقات تبريد، أو أبعاد نهائية مختلفة.
تكتسب اتساق المواد أهمية بالغة عند الحاجة إلى إعادة إنتاج عينة ناجحة بكميات كبيرة. فنتيجة تجريبية جيدة لا قيمة لها إذا تطلبت الدفعات اللاحقة تعديلات متكررة في عملية الإنتاج للحفاظ على جودة التغليف نفسها.
ما هي ظروف العملية التي يجب فحصها قبل إلقاء اللوم على المواد الخام؟
لا يمكن لاختيار المواد أن يعوض عن كل عيب في عملية التشكيل. يجب أن يظل توزيع البخار والتهوية والتبريد وتوقيت إخراج القالب وهندسة القالب واستقرار الآلة مناسبًا لتصميم العبوة.
التحكم في اختراق البخار وتهويته في عملية الاندماج عبر الجزء
يجب أن يصل البخار إلى جميع حبيبات القالب حتى تلين أسطحها وتندمج. قد يؤدي سوء التهوية، أو انسداد مسارات البخار، أو التسخين غير المتساوي إلى عدم اندماج بعض المناطق بشكل كامل حتى وإن بدا السطح الخارجي مقبولاً. كما أن وجود أضلاع معقدة، وتجاويف عميقة، وتغيرات مفاجئة في سماكة الجدار، قد يزيد من صعوبة توزيع البخار.
الهدف ليس مجرد زيادة كمية البخار، بل توفير حرارة كافية ومتساوية بشكل معقول في جميع أنحاء القطعة دون تسخين السطح بشكل مفرط، أو خلق ضغط زائد، أو إطالة الدورة بلا داعٍ.
تأثير التبريد وإزالة القالب على استقرار الشكل
بعد عملية التشكيل بالبخار، لا يزال الجزء يحتوي على حرارة وضغط بخار داخلي. يجب أن يقلل التبريد من هذا الضغط ويثبت الشكل قبل إزالة الغلاف من القالب. قد يؤدي إخراج المنتج من القالب قبل الأوان إلى استمرار التمدد أو الانكماش خارجه، بينما قد يؤدي التبريد غير المتساوي إلى استقرار منطقة ما وإجهاد منطقة أخرى داخليًا.
ينبغي تقييم التبريد بالتفريغ، والتبريد بالماء، ودرجة حرارة القالب، وسُمك القطعة، وتوقيت إخراجها من القالب كوحدة متكاملة. إذا لم يتغير شكل المكون إلا بعد إخراجه من القالب، فإن مراحل التبريد والتكييف تستحق اهتمامًا خاصًا.
قد يؤدي تصميم القالب وإعداد الآلة إلى ظهور عيوب موضعية
تؤثر مواضع التغذية، ومواقع فتحات التهوية، وعمق التجويف، وانتقالات سماكة الجدار، والإضافات، والأضلاع المقوية، جميعها على عملية التعبئة والانصهار. كما يضيف ضغط الماكينة، ووقت التعبئة، والتحكم في البخار، واستقرار الدورة، متغيرات أخرى.
قد يشير العيب المنتقل بين الأجزاء أو الدفعات إلى تغير في المواد أو ظروف العملية. أما العيب الذي يتكرر في نفس الزاوية أو الضلع أو نقطة التقاء الجدار، فمن المرجح أن يكون مرتبطًا بهندسة القالب أو مسار التعبئة أو توزيع البخار الموضعي. لهذا السبب، ينبغي عند تشخيص أعطال قولبة البوليسترين الموسع (EPS) تسجيل مكان حدوث العيب ووقت ظهوره.
كيف تدعم تقنية النماذج الأولية السريعة من هواشنغ من الدرجة B عملية تشكيل عبوات EPS المستقرة
هواشنغ للنماذج الأولية السريعة من الدرجة B هو منتج متعدد الاستخدامات مادة EPS من فئة التغليف تم تطويره لتطبيقات تتراوح من الصناديق الكبيرة إلى مكونات التغليف المصممة حسب الطلب. ويُستخدم في تغليف الأجهزة الكهربائية، وتغليف السيراميك، وصناديق الصيد، وصناديق الفاكهة والخضراوات، والعوامات، والحرف اليدوية، والتغليف العام.
تتوافق مادة التغليف المصنوعة من البوليسترين الموسع هذه مع آلات التشكيل الأوتوماتيكية ومعدات التشكيل الكهربائية. ومن أبرز خصائصها، وفقًا لشركة هواشنغ، تجانس حجم الحبيبات، وانسيابيتها، وثبات عملية التشكيل، وسرعة التصلب، وسهولة فك القوالب، وكفاءة التبريد بالتفريغ، وقوة التصاق الحبيبات.
حبيبات متجانسة وتدفق سلس يدعمان تجاويف التغليف المعقدة
تتميز الدرجة الثانية (Grade-B) بحجم حبيبات موحد وبنية مادة انسيابية. تدعم هذه الخصائص تعبئة أكثر تجانسًا في قوالب التغليف التي تحتوي على زوايا وأضلاع وممرات ضيقة وأجزاء ذات سماكات جدارية مختلفة. لا يُغني التجانس عن الحاجة إلى نظام تعبئة مناسب، ولكنه يوفر للمُصنِّع نقطة انطلاق أكثر استقرارًا للمواد الخام لأجزاء قولبة رغوة البوليسترين الموسع (EPS) المعقدة.
تحسين متانة أجزاء التغليف المصبوبة من خلال دمج الخرز القوي
تصف شركة هواشنغ الصنف B بأنه يتميز بقوة التحام عالية ومقاومة عالية للصدمات بعد التشكيل. هذه الخصائص مهمة للتغليف المعرض للاهتزازات والضغط والسقوط والتداول المتكرر أو التكديس. لا يمكن لقوة الالتحام أن تحل محل التصميم والتصنيع المناسبين للأجزاء، ولكنها توفر أساسًا ماديًا مفيدًا يجب دعمه باختراق البخار الصحيح والكثافة والتبريد وظروف القالب المناسبة.
معالجة سريعة، وفك سريع للقوالب، وتبريد بالتفريغ يدعم دورات متكررة
تُشير صفحة المنتج من الفئة "ب" إلى أن قصر وقت المعالجة، وسرعة فك القوالب في آلات التشكيل الأوتوماتيكية، وكفاءة التبريد الفراغي العالية، تُعدّ من أهم خصائص المعالجة. تُسهم هذه الميزات في دعم دورات إنتاج أقصر وأكثر قابلية للتكرار عند تهيئة القالب والمعدات بشكل صحيح، مما يُساعد على ضمان استمرار إنتاجية القطعة التجريبية الناجحة في طلبات أكبر.
توفر الصفوف 301 و302 و303 و401 نقاط انطلاق أوضح لتجارب العفن.
تُقدّم شركة هواشنغ مواصفات الدرجة الثانية 301 و302 و303 و401 بنطاقات مختلفة لأحجام الجسيمات ونسبة التمدد الأولي. تتيح هذه الخيارات مراعاة خصائص المادة الأولية بناءً على تفاصيل التجويف، وسُمك الجدار، وطريقة التعبئة، والوزن المستهدف، وكثافة القالب، ونوع المعدات، والوقت اللازم لدورة الإنتاج.
يمكن أن يوفر نطاق أصغر من الخرز نقطة انطلاق عملية للتجاويف الدقيقة أو الأجزاء الرقيقة، بينما قد يناسب نطاق أكبر التجاويف الأكثر انفتاحًا والتعبئة بالجملة. ومع ذلك، ينبغي تأكيد الاختيار النهائي من خلال تجربة قولبة فعلية بدلاً من الاعتماد على حجم الجسيمات فقط.
كيفية التحقق من صحة المواد قبل الانتقال من الأجزاء التجريبية إلى الإنتاج بالجملة
لا تكفي عينة واحدة ذات سطح نظيف للموافقة على الإنتاج بكميات كبيرة. يجب أن يشمل التحقق فحص التعبئة، والالتحام، والكثافة، والأبعاد، ومقاومة الصدمات، والحفاظ على الشكل في ظل ظروف تحاكي استخدامات التغليف الفعلية.
قارن بين موقع العيب، وسطح الكسر، والكثافة، والأبعاد
ابدأ بتسجيل ما إذا كان العيب يحدث عند زاوية، أو ضلع، أو سطح غطاء، أو نقطة تعبئة، أو انتقال جداري، أو منطقة مسطحة واسعة. يمكن أن يساعد سطح الكسر بعد ذلك في التمييز بين التحميل الزائد الهيكلي وضعف ترابط الخرز. يشير الانفصال بشكل رئيسي على طول حدود الخرز إلى مشكلة مختلفة عن الكسر الذي يمر عبر خرز ملتحم جيدًا.
توفر قراءات الكثافة من مواقع مختلفة، ووزن القطعة، والقياسات البُعدية، والتغيرات بعد المعالجة، أدلة إضافية. تُسهّل هذه الملاحظات تحديد ما إذا كان التعديل التالي يجب أن يشمل مواصفات المادة، أو التعبئة، أو البخار، أو التبريد، أو القالب، أو تصميم القطعة.
اختبار التعبئة، والانصهار، والصدمات، والحفاظ على الشكل في ظل ظروف القطعة الفعلية
يجب أن يستخدم الجزء المختبر الشكل الهندسي للتغليف المقصود، والوزن المستهدف، وسماكة الجدار، واتجاه التحميل، وطريقة المناولة. قد لا تُحاكي العينة المبسطة التجاويف الضيقة، أو تركيزات الإجهاد، أو سلوك التبريد للمنتج النهائي.
ينبغي أن يشمل التقييم التجريبي اكتمال التعبئة، والالتحام في المناطق الحرجة، والأبعاد بعد المعالجة، واستجابة الصدمات، وسلوك التراص، والحفاظ على الشكل. إن تغيير متغير واحد في كل مرة يُسهّل تفسير النتيجة ويمنع إجراء عدة تعديلات متزامنة من إخفاء السبب الحقيقي للعيوب.
استخدم خدمات البحث والتطوير والإنتاج والتخصيص من شركة هواشنغ لتحسين التجربة.
تتخصص شركة هواشنغ في البحث والتطوير والإنتاج والتطبيق لمواد البوليسترين الموسع (EPS)، وتوفر دعمًا مخصصًا للمواد لتلبية متطلبات التغليف المختلفة. قبل إجراء تجربة من الدرجة الثانية (Grade-B)، يمكن للعملاء تقديم أبعاد التجويف، وسماكة الجدار، والكثافة المستهدفة أو وزن القطعة، ونوع المعدات، وظروف التمدد المسبق، وإعدادات العملية الحالية، وصور العيوب.
يمكن أن توفر العينات المكسورة أو الصور المقربة لحدود الخرز معلومات إضافية. وهذا يسمح بدراسة مواصفات المواد وظروف التجربة معًا، بهدف تحديد نطاق معالجة عملي يمكن تكراره أثناء الإنتاج بكميات كبيرة.
الأسئلة الشائعة
س1: ما الذي يسبب ضعف اندماج الخرز في قولبة EPS؟
يحدث ضعف الانصهار عندما لا تترابط الخرزات المتمددة بشكل كافٍ لتكوين بنية متصلة. تشمل الأسباب المحتملة عدم كفاية اختراق البخار، وضعف التهوية، وعدم انتظام تعبئة الخرزات، وعدم ملاءمة حالة الخرزات قبل التمدد، وانخفاض الكثافة الموضعية، أو التبريد المبكر. إذا انفصل جزء ما بشكل رئيسي على طول حدود الخرزات، فيجب فحص الانصهار إلى جانب توزيع البخار، والتهوية، والكثافة، والتبريد.
س2: هل يمكن لكثافة EPS العالية أن تمنع تشققات وتشوه التغليف؟
قد تُحسّن الكثافة العالية من صلابة بعض تصاميم التغليف أو مقاومتها للأحمال، لكنها لا تمنع جميع التشققات أو التشوهات. فقد ينشأ الشق من زاوية حادة، أو تعبئة غير مكتملة، أو ضعف في الالتحام، أو سوء توزيع البخار، أو تركيز الحمل أثناء النقل. أما الالتواء فقد ينتج عن التسخين أو التبريد غير المتساوي، أو الضغط المتبقي، أو اختلاف سماكة الجدار.
س3: كيف ينبغي على صانع القوالب أن يختار من بين مواصفات HUASHENG من الدرجة B؟
ينبغي أن تتضمن المواصفات الأولية تفاصيل تجويف القالب، وسماكة الجدار، والكثافة المستهدفة، وطريقة التعبئة، ونوع المعدات، وكفاءة الإنتاج المطلوبة. توفر الدرجات 301 و302 و303 و401 نطاقات مختلفة لأحجام الجسيمات ونسبة التمدد الأولى. يجب إجراء تجربة عينة للتأكد من التعبئة، والانصهار، والأبعاد، ومقاومة الصدمات، والحفاظ على الشكل قبل بدء الإنتاج بكميات كبيرة.
استنتاج
ينتج التشقق والتشوه وضعف الالتحام عن تفاعل مواصفات المواد الخام، وتصميم التغليف، وبنية القالب، وظروف التصنيع. ولا يمكن حل جميع العيوب بشكل موثوق عن طريق زيادة الكثافة أو تغيير أحد معايير الماكينة.
توفر مادة HUASHENG Rapid Prototyping Grade ®B خرزات متجانسة، وتدفقًا سلسًا، وتماسكًا قويًا، وتصلبًا سريعًا، وفكًا سريعًا للقوالب، وتوافقًا مع معدات التشكيل الشائعة. وتوفر مواصفاتها 301 و302 و303 و401 نقاط انطلاق مختلفة لقوالب التغليف ذات تفاصيل تجويف ومتطلبات كثافة متفاوتة.
تساهم مطابقة المواد مع تصميم القطعة الفعلي والتحقق من صحتها في ظروف الإنتاج في تقليل مخاطر العيوب واختلافات الدفعات. يمكن للعملاء مشاركة أبعاد القطعة، وسماكة الجدار، ونوع المعدات، والوزن المستهدف، وإعدادات العملية، وصور العيوب مع شركة هواشنغ. مناقشة متطلبات التشكيل قبل تحديد موعد المحاكمة التالية.
 Arabic
 English
 German
 Spanish
 French