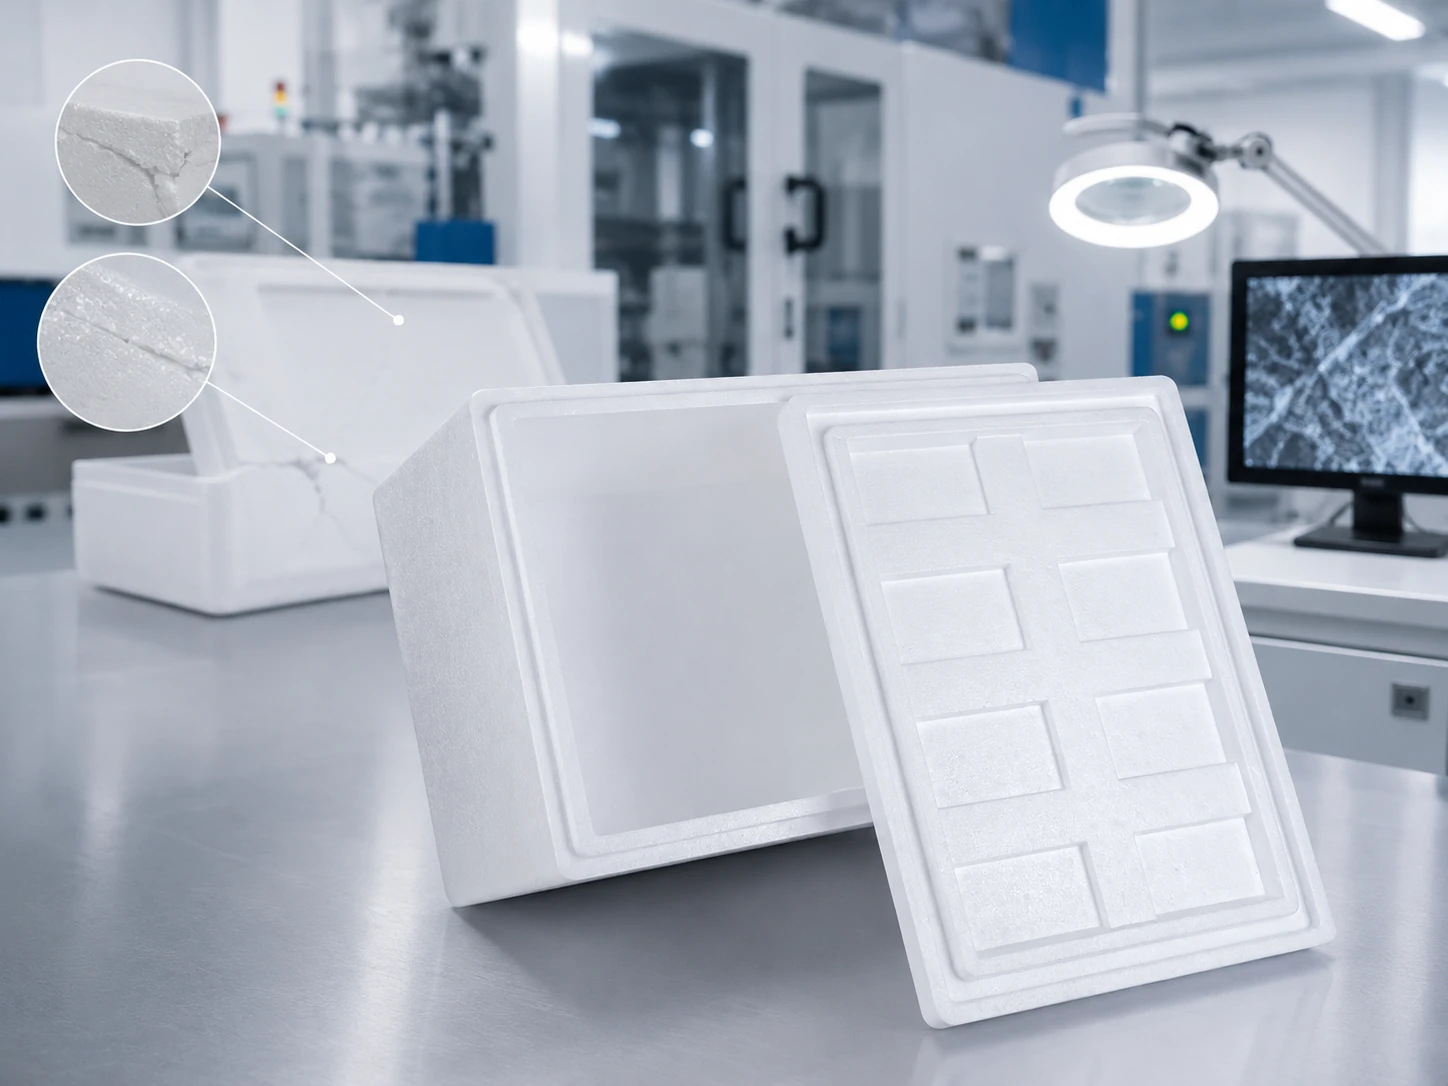
Des fissures, des déformations et une mauvaise fusion des billes peuvent apparaître même si une pièce d'emballage en polystyrène expansé (PSE) semble acceptable immédiatement après le moulage. Les parois fines, les angles, les nervures de renfort, les interfaces du couvercle et les zones où le remplissage des billes est irrégulier peuvent devenir des points faibles lors du démoulage, de l'empilage, du stockage ou du transport.
En moulage EPS, l'aspect extérieur ne représente qu'une partie du résultat. Un composant d'emballage peut paraître parfaitement formé alors que sa densité interne, l'adhérence des cordons de soudure ou les contraintes résiduelles restent irrégulières. Ses performances finales dépendent de l'interaction entre la taille des cordons, le comportement à l'écoulement, le taux d'expansion, la densité moulée, la pénétration de la vapeur, le refroidissement, la conception du moule et les réglages de la machine.
HUASHENG Le prototypage rapide de qualité B est conçu pour les applications d'emballage moulé telles que l'emballage d'appareils électriques, de céramique, les boîtes de pêche, les caisses de fruits et légumes, les flotteurs, l'artisanat et l'emballage général. Ses cordons uniformes, son écoulement régulier, sa forte fusion des cordons, son temps de durcissement court, son démoulage rapide et son refroidissement sous vide efficace en font un matériau de départ pratique pour le moulage d'essai stable et la production en série.
Pourquoi les emballages en PSE se fissurent, se déforment ou présentent une faible fusion des cordons
Les fissures, les déformations et les défauts de fusion sont liés mais distincts. Leur localisation, leur apparition et l'aspect de la fracture permettent de déterminer si la cause principale réside dans le remplissage, la fusion, le refroidissement, la répartition de la densité, la conception de la pièce ou les conditions de manipulation.
Les fissures se forment au niveau de zones de faiblesse locales, et pas toujours au point d'impact.
Une fissure ne se forme pas toujours à l'endroit du choc final. Elle apparaît souvent au niveau d'une paroi mince, d'un angle vif, d'une nervure de renfort, d'une transition de remplissage ou de l'interface du couvercle, là où les contraintes sont concentrées. Un remplissage irrégulier peut créer une différence de densité locale à l'intérieur de la pièce moulée. Si cette zone ne reçoit pas suffisamment de vapeur ou de refroidissement, la fissure peut rester invisible jusqu'au démoulage, à l'empilage, à la chute, à la compression ou au chargement de l'emballage pendant le transport.
Le trajet de la fracture fournit un autre indice. Une cassure traversant des cordons bien fusionnés suggère que la structure a supporté une charge avant de céder. Une fracture suivant les limites des cordons indique plus souvent une fusion insuffisante ou un traitement irrégulier.
La déformation reflète une dilatation, un chauffage, un refroidissement ou des contraintes résiduelles inégaux.
Le gauchissement se produit lorsque différentes zones d'une pièce d'emballage moulée se dilatent, chauffent, refroidissent ou se contractent à des vitesses différentes. Les parties épaisses et fines ne réagissent pas nécessairement de la même manière à la vapeur et au refroidissement. Un composant peut sortir du moule avec des dimensions acceptables, mais se déformer pendant le conditionnement ou le stockage si une face retient davantage de chaleur ou de pression interne.
Ceci est particulièrement important pour les couvercles, les parois latérales longues, les panneaux plats et les emballages dont l'épaisseur des parois est irrégulière. Même une légère déformation peut affecter l'empilage, la fermeture du couvercle, le dégagement interne et la répartition des charges à l'intérieur de l'emballage.
La fusion faible montre que les perles se sont dilatées mais n'ont pas formé de structure continue.
Une cavité de moule peut sembler complètement remplie alors que les interfaces entre les billes restent fragiles. Les billes individuelles ont peut-être gonflé, mais elles ne se sont pas suffisamment liées pour former une structure porteuse continue. Les causes possibles incluent une pénétration de vapeur insuffisante, une ventilation obstruée, un état inadéquat des billes, une densité irrégulière ou un refroidissement prématuré.
Augmenter la pression de moulage ou la durée de chauffage sans en identifier la cause peut entraîner un affaissement de surface, un retrait excessif, des cycles plus longs ou des variations dimensionnelles. La fusion doit donc être évaluée conjointement avec le remplissage, la densité, la distribution de vapeur et le refroidissement.
Quelles variables matérielles modifient le résultat du moulage
L'obtention d'un moulage EPS stable repose sur le choix d'un matériau adapté à la géométrie du moule, à la densité cible, à l'équipement et aux performances d'emballage requises. La sélection de la matière première influe sur le remplissage, l'expansion, la fusion des cordons, le temps de cycle et la reproductibilité des lots.
La taille et le débit des perles déterminent si les coins et les nervures sont remplis uniformément.
La distribution granulométrique et le comportement d'écoulement des billes influencent la facilité avec laquelle le matériau atteint les cavités étroites, les angles, les nervures de renfort et les sections à parois minces avant le moulage. Si les billes forment un pont dans un passage étroit ou s'écoulent de manière irrégulière autour d'un insert, la surface peut paraître lisse alors que la densité interne reste faible.
Les billes de petite taille peuvent être utiles pour les cavités détaillées, mais leur taille ne doit pas être considérée isolément. Le système de remplissage, les évents du moule, l'état des billes pré-expansées et la densité requise doivent également être compatibles avec le matériau choisi.
Le coefficient de dilatation et la densité du matériau moulé doivent correspondre à l'épaisseur de la paroi et aux besoins de protection.
Un taux d'expansion plus élevé permet de réduire le poids de l'emballage et la consommation de matières premières, mais il modifie également la quantité de polymère disponible dans un volume donné. Une expansion excessive peut réduire la marge de transformation nécessaire à l'obtention d'une fusion solide et d'une intégrité structurelle optimale.
Une densité plus élevée n'est pas systématiquement la meilleure solution. Elle peut améliorer la rigidité ou la résistance à la charge, mais elle peut aussi augmenter la consommation de matériau et modifier les besoins en vapeur et en refroidissement. Pour les emballages en polystyrène moulé, la densité cible doit tenir compte de l'épaisseur des parois, du poids du produit, de l'exposition aux chocs, de la charge d'empilage, de la stabilité dimensionnelle et des exigences de transport.
La régularité des billes influe sur la reproductibilité d'un lot à l'autre.
La constance de la taille du cordon, de son expansion et de son écoulement permet, avec les mêmes réglages de moule et de machine, de produire des pièces comparables lors de cycles répétés. En revanche, des variations du comportement de la matière première peuvent entraîner des différences au niveau du remplissage, de la densité du moulage, du niveau de fusion, du temps de refroidissement ou des dimensions finales.
La constance des matériaux revêt une importance particulière lorsqu'il s'agit de reproduire un échantillon concluant en production de masse. Un bon résultat d'essai n'a qu'une valeur limitée si les lots suivants nécessitent des ajustements de processus répétés pour maintenir la même qualité d'emballage.
Quelles conditions de processus faut-il vérifier avant d'incriminer la matière première ?
Le choix des matériaux ne peut compenser tous les défauts de moulage. La distribution de la vapeur, la ventilation, le refroidissement, le moment du démoulage, la géométrie du moule et la stabilité de la machine doivent également être adaptés à la conception de l'emballage.
Contrôle de la pénétration et de la ventilation de la vapeur Fusion à travers la pièce
La vapeur doit impérativement atteindre les billes dans tout le moule afin que leurs surfaces s'assouplissent et fusionnent. Une mauvaise ventilation, des conduits de vapeur obstrués ou un chauffage irrégulier peuvent entraîner des zones sous-fusionnées, même si la surface extérieure semble acceptable. Les nervures complexes, les cavités profondes et les variations brusques d'épaisseur des parois peuvent compliquer la distribution de la vapeur.
L'objectif n'est pas simplement d'appliquer plus de vapeur. Il s'agit de fournir une chaleur suffisante et relativement uniforme sur toute la pièce sans surchauffer la surface, créer une pression excessive ou prolonger inutilement le cycle.
Le refroidissement et le démoulage influencent la stabilité de la forme
Après le moulage à la vapeur, la pièce conserve de la chaleur et une pression de vapeur interne. Le refroidissement doit réduire cette pression et stabiliser la forme avant le démoulage. Un démoulage prématuré peut entraîner une dilatation ou un retrait continu hors du moule, tandis qu'un refroidissement inégal peut créer une zone stable et une autre soumise à des contraintes internes.
Le refroidissement sous vide, le refroidissement à l'eau, la température du moule, l'épaisseur de la pièce et le moment du démoulage doivent être évalués conjointement. Si une pièce ne change de forme qu'après son démoulage, les phases de refroidissement et de conditionnement méritent une attention particulière.
La conception du moule et le réglage de la machine peuvent créer des défauts locaux.
La position d'alimentation, l'emplacement des évents, la profondeur de la cavité, les variations d'épaisseur des parois, les inserts et les nervures de renfort peuvent tous influencer le remplissage et la fusion. La pression de la machine, la durée de remplissage, le contrôle de la vapeur et la stabilité du cycle constituent d'autres variables à prendre en compte.
Un défaut qui se déplace d'une pièce à l'autre ou d'un lot à l'autre peut indiquer une modification des conditions de matériau ou de procédé. Un défaut qui se répète au même endroit (angle, nervure ou transition de paroi) est plus susceptible d'être lié à la géométrie du moule, au circuit de remplissage ou à la distribution locale de la vapeur. C'est pourquoi, lors du dépannage du moulage EPS, il est important de consigner l'emplacement et le moment où le défaut apparaît.
Comment le prototypage rapide HUASHENG de grade B permet un moulage stable des emballages EPS
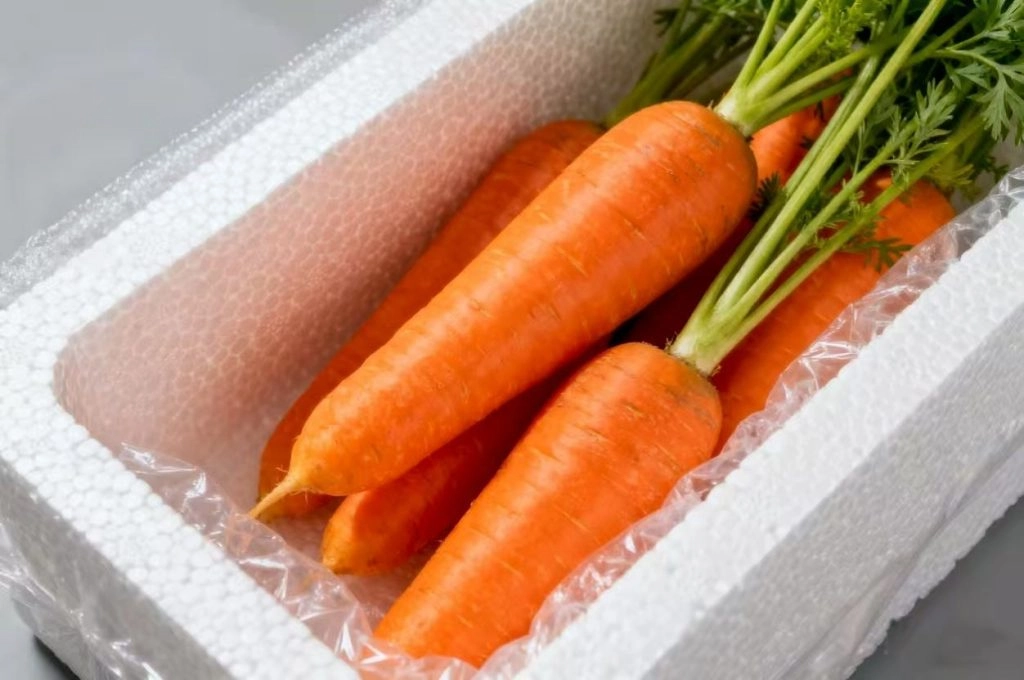
HUASHENG Rapid Prototyping Grade B est un outil polyvalent matériau EPS de qualité emballage Conçu pour des applications allant des emballages en vrac aux composants d'emballage personnalisés, ce matériau est utilisé pour l'emballage d'appareils électriques, de céramique, de produits de pêche, de fruits et légumes, de flotteurs, d'objets artisanaux et pour l'emballage en général.
Ce matériau d'emballage en polystyrène expansé est compatible avec les machines de formage automatiques et les équipements de moulage à entraînement électrique. HUASHENG met en avant, parmi ses principales caractéristiques, une taille de billes uniforme, un écoulement fluide, un moulage stable, un durcissement rapide, un démoulage aisé, un refroidissement sous vide efficace et une forte fusion des billes.
Des billes uniformes et un flux régulier permettent de prendre en charge les cavités d'emballage complexes.
La mousse de qualité B se caractérise par une granulométrie uniforme et une structure fluide. Ces propriétés permettent un remplissage plus homogène des moules d'emballage présentant des angles, des nervures, des passages étroits et des sections d'épaisseurs variables. L'uniformité ne dispense pas d'un système de remplissage adapté, mais elle offre au mouleur une matière première plus stable pour la fabrication de pièces complexes en mousse EPS.
Une fusion solide des billes améliore l'intégrité des pièces d'emballage moulées
HUASHENG décrit le Grade B comme présentant une forte fusion des cordons et une haute résistance aux chocs après moulage. Ces caractéristiques sont essentielles pour les emballages exposés aux vibrations, à la compression, aux chutes, aux manipulations répétées ou à l'empilage. Une forte fusion ne saurait remplacer une conception et une fabrication appropriées des pièces, mais elle constitue une base matérielle solide qui doit être complétée par une pénétration de vapeur, une densité, un refroidissement et des conditions de moule adéquats.
Durcissement rapide, démoulage rapide et refroidissement sous vide permettent des cycles répétables
La page produit de catégorie B met en avant un temps de durcissement court, un démoulage rapide sur les machines de formage automatiques et une efficacité de refroidissement sous vide accrue comme caractéristiques clés du processus. Ces atouts permettent des cycles de production plus courts et plus reproductibles lorsque le moule et l'équipement sont correctement configurés, garantissant ainsi la reproductibilité d'une pièce d'essai réussie pour une production en série.
Les grades 301, 302, 303 et 401 offrent des points de départ plus clairs pour les essais de moisissures.
HUASHENG propose des aciers de qualité B (spécifications 301, 302, 303 et 401) avec différentes granulométries et plages de taux d'expansion initiale. Ces options permettent d'adapter le choix du matériau de départ aux caractéristiques de la cavité, à l'épaisseur de paroi, au mode de remplissage, au poids cible, à la densité de la pièce moulée, au type d'équipement et au temps de cycle requis.
Une granulométrie plus fine peut constituer un point de départ pratique pour les cavités détaillées ou les sections minces, tandis qu'une granulométrie plus large conviendra mieux aux cavités plus ouvertes et au conditionnement en vrac. Le choix final doit toutefois être confirmé par un essai de moulage et non uniquement par la taille des particules.
Comment valider le matériau avant de passer des pièces d'essai à la production en série
Un seul échantillon à surface propre ne suffit pas pour approuver la production en série. La validation doit examiner le remplissage, la fusion, la densité, les dimensions, le comportement aux chocs et la tenue de forme dans des conditions reflétant l'application réelle d'emballage.
Comparer l'emplacement du défaut, la surface de fracture, la densité et les dimensions
Commencez par noter si le défaut se situe au niveau d'un angle, d'une nervure, de l'interface du couvercle, d'un point de remplissage, d'une transition de paroi ou d'une large zone plane. La surface de rupture permettra ensuite de distinguer une surcharge structurelle d'une faible adhérence des cordons. Une séparation principalement le long des joints de cordon indique un problème différent d'une rupture traversant des cordons bien fusionnés.
Les mesures de densité effectuées à différents endroits, le poids des pièces, les dimensions et les variations après conditionnement apportent des éléments de preuve supplémentaires. Ces observations facilitent la décision quant à l'ajustement à apporter : spécifications du matériau, remplissage, traitement à la vapeur, refroidissement, moule ou conception de la pièce.
Essais de remplissage, de fusion, d'impact et de maintien de la forme dans les conditions réelles de la pièce
La pièce d'essai doit respecter la géométrie d'emballage prévue, le poids cible, l'épaisseur de paroi, la direction de chargement et la méthode de manutention. Un échantillon simplifié risque de ne pas reproduire les cavités étroites, les concentrations de contraintes ni le comportement de refroidissement du produit final.
L'évaluation initiale doit comprendre la complétude du remplissage, la fusion dans les zones critiques, les dimensions après conditionnement, la réponse à l'impact, le comportement d'empilement et la conservation de la forme. Modifier une seule variable à la fois facilite l'interprétation des résultats et évite que plusieurs ajustements simultanés ne masquent la véritable cause d'un défaut.
Utilisez le support en R&D, production et personnalisation de HUASHENG pour affiner l'essai.
HUASHENG est spécialisée dans la recherche, la production et le développement d'applications de matériaux EPS et propose des solutions sur mesure pour répondre à différents besoins d'emballage. Avant un essai de grade B, les clients peuvent fournir les dimensions de la cavité, l'épaisseur des parois, la densité ou le poids cible de la pièce, le type d'équipement, les conditions de pré-expansion, les paramètres de processus actuels et des photographies des défauts.
Des échantillons fracturés ou des images rapprochées des joints de grains peuvent fournir des informations complémentaires. Cela permet d'examiner conjointement les spécifications du matériau et les conditions d'essai, dans le but de définir une plage de traitement acceptable et reproductible en production de masse.
Questions fréquentes
Q1 : Qu'est-ce qui provoque une faible fusion des cordons lors du moulage EPS ?
Une fusion insuffisante se produit lorsque les cordons d'expansion ne se lient pas suffisamment pour former une structure continue. Les causes possibles incluent une pénétration de vapeur insuffisante, une mauvaise ventilation, un tassement irrégulier des cordons, un état de pré-expansion inadéquat des cordons, une faible densité locale ou un refroidissement prématuré. Si une pièce se sépare principalement le long des joints de cordon, il convient de vérifier la fusion, la distribution de vapeur, la ventilation, la densité et le refroidissement.
Q2 : Une densité EPS plus élevée peut-elle empêcher les fissures et les déformations de l’emballage ?
Une densité plus élevée peut améliorer la rigidité ou la résistance à la charge de certains emballages, mais elle ne peut empêcher toutes les fissures ou déformations. Une fissure peut toujours provenir d'un angle vif, d'un remplissage incomplet, d'une fusion insuffisante, d'une mauvaise répartition de la vapeur ou d'une charge de manutention concentrée. Le gauchissement peut résulter d'un chauffage ou d'un refroidissement inégal, d'une pression résiduelle ou de différences d'épaisseur de paroi.
Q3 : Comment un mouleur doit-il choisir parmi les spécifications HUASHENG Grade-B ?
Les spécifications initiales doivent préciser les caractéristiques de la cavité du moule, l'épaisseur des parois, la densité cible, le mode de remplissage, le type d'équipement et la productivité requise. Les nuances 301, 302, 303 et 401 offrent différentes gammes de granulométrie et de taux d'expansion initial. Un essai sur échantillon est indispensable pour vérifier le remplissage, la fusion, les dimensions, la résistance aux chocs et la tenue de forme avant la production en série.
Conclusion
Les fissures, les déformations et les défauts de fusion résultent de l'interaction entre les spécifications des matières premières, la conception de l'emballage, la structure du moule et les conditions de traitement. Augmenter la densité ou modifier un seul paramètre de la machine ne permet pas de résoudre systématiquement tous les défauts.
La résine HUASHENG pour prototypage rapide de qualité B offre des cordons uniformes, un écoulement fluide, une fusion puissante, un durcissement rapide, un démoulage aisé et une compatibilité avec les équipements de moulage courants. Ses spécifications 301, 302, 303 et 401 constituent différentes solutions pour la conception de moules d'emballage aux exigences variées en termes de détails de cavité et de densité.
L'adéquation du matériau à la conception réelle de la pièce et sa validation en conditions de production permettent de réduire les risques de défauts et de variations entre lots. Les clients peuvent communiquer à HUASHENG les dimensions de la pièce, l'épaisseur des parois, le type d'équipement, le poids cible, les paramètres de processus et des photos de défauts. discuter des exigences de moulage avant de définir le prochain procès.
 French
 English
 German
 Spanish
 Arabic