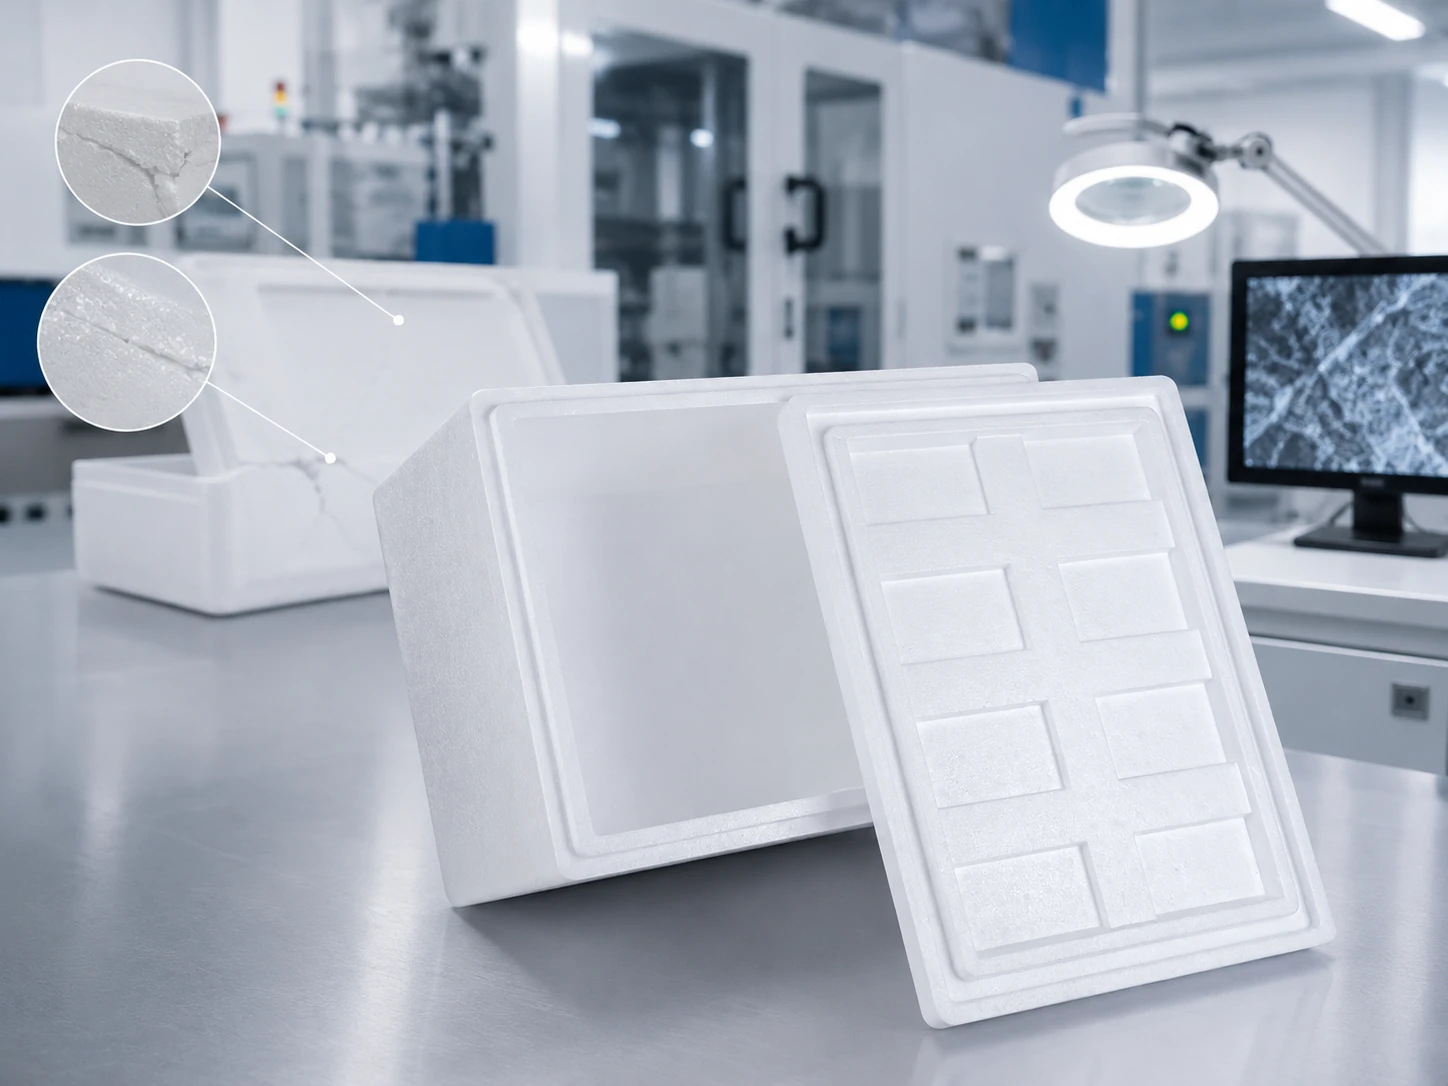
Risse, Verformungen und schwache Schweißnähte können selbst dann auftreten, wenn ein EPS-Verpackungsteil direkt nach dem Spritzgießen einwandfrei aussieht. Dünne Wände, Ecken, Verstärkungsrippen, Deckelanschlüsse und Bereiche mit ungleichmäßiger Schweißnahtfüllung können beim Entformen, Stapeln, Lagern oder Transportieren zu Schwachstellen werden.
Beim EPS-Spritzgießen ist die äußere Oberfläche nur ein Teil des Ergebnisses. Ein Verpackungsbauteil kann zwar vollständig geformt erscheinen, seine innere Dichte, die Haftung der Raupen oder die Eigenspannungen können jedoch ungleichmäßig sein. Die endgültigen Eigenschaften hängen vom Zusammenspiel von Raupengröße, Fließverhalten, Expansionsverhältnis, Formdichte, Dampfdurchdringung, Kühlung, Werkzeugkonstruktion und Maschineneinstellungen ab.
HUASHENG Rapid Prototyping Grade B ist für Formverpackungen wie Elektrogeräteverpackungen, Keramikverpackungen, Angelkisten, Obst- und Gemüsekisten, Schwimmkörper, Kunsthandwerk und allgemeine Verpackungen konzipiert. Seine gleichmäßigen Raupen, der reibungslose Materialfluss, die starke Raupenfusion, die kurze Aushärtungszeit, die schnelle Entformung und die effiziente Vakuumkühlung bieten eine optimale Ausgangsbasis für stabile Probeformungen und die Serienproduktion.
Warum EPS-Verpackungsteile reißen, sich verziehen oder schwache Schweißnähte aufweisen
Rissbildung, Verformung und schwache Verklebung sind zwar verwandte, aber dennoch unterschiedliche Defekte. Ihre Lage, ihr Zeitpunkt und ihr Bruchbild können Aufschluss darüber geben, ob die Hauptursache im Füllen, Verschmelzen, Abkühlen, der Dichteverteilung, der Bauteilkonstruktion oder den Handhabungsbedingungen liegt.
Risse entstehen an lokalen Schwachstellen, nicht immer am Aufprallpunkt.
Ein Riss entsteht nicht immer an der Stelle des finalen Aufpralls. Häufig beginnt er an einer dünnen Wand, einer scharfen Ecke, einer Verstärkungsrippe, einem Übergang zur Füllung oder einer Deckelschnittstelle, wo die Spannung konzentriert ist. Eine ungleichmäßige Wulstfüllung kann lokale Dichteunterschiede im Inneren des Formteils verursachen. Wird dieser Bereich zudem nicht ausreichend mit Dampf oder Kühlflüssigkeit versorgt, kann der Riss unentdeckt bleiben, bis die Verpackung beim Entformen, Stapeln, Fallenlassen, Komprimieren oder Verladen während des Transports beschädigt wird.
Der Bruchverlauf liefert einen weiteren Hinweis. Ein Bruch, der durch gut verschmolzene Schweißraupen verläuft, deutet darauf hin, dass die Struktur vor dem Versagen unter Last stand. Ein Bruch entlang der Schweißraupengrenzen weist hingegen häufiger auf unzureichende Verschmelzung oder ungleichmäßige Verarbeitung hin.
Verformungen spiegeln ungleichmäßige Ausdehnung, Erwärmung, Abkühlung oder Eigenspannungen wider.
Verformungen entstehen, wenn sich verschiedene Bereiche eines Formteils unterschiedlich stark ausdehnen, erwärmen, abkühlen oder zusammenziehen. Dicke und dünne Bereiche reagieren nicht zwangsläufig gleich auf Dampf und Kühlung. Ein Bauteil kann die Form zwar mit akzeptablen Abmessungen verlassen, aber während der Konditionierung oder Lagerung seine Form verändern, wenn eine Seite mehr Wärme oder Innendruck speichert.
Dies ist besonders wichtig für Deckel, lange Seitenwände, flache Paneele und Verpackungen mit ungleichmäßiger Wandstärke. Schon geringfügige Verformungen können das Stapeln, den Deckelverschluss, den Innenraum und die Lastverteilung in der Verpackung beeinträchtigen.
Schwache Fusion zeigt, dass sich die Kügelchen zwar ausdehnten, aber keine durchgehende Struktur bildeten.
Ein Formhohlraum kann vollständig gefüllt erscheinen, obwohl die Verbindungen zwischen den Raupen schwach bleiben. Die einzelnen Raupen haben sich zwar möglicherweise ausgedehnt, sind aber nicht ausreichend miteinander verbunden, um eine durchgehende, tragfähige Struktur zu bilden. Mögliche Ursachen sind unzureichende Dampfdurchdringung, verstopfte Entlüftung, ungeeignete Raupenbeschaffenheit, ungleichmäßige Dichte oder vorzeitige Abkühlung.
Eine Erhöhung des Formdrucks oder der Heizzeit ohne Ursachenermittlung kann zu Oberflächenkollaps, übermäßiger Schrumpfung, längeren Zykluszeiten oder Maßabweichungen führen. Daher sollten Schmelze, Füllung, Dichte, Dampfverteilung und Abkühlung gemeinsam beurteilt werden.
Welche Materialvariablen verändern das Formergebnis?
Ein stabiles EPS-Formergebnis beginnt mit einem Material, das zur Formgeometrie, der Zieldichte, den Anlagen und den erforderlichen Verpackungseigenschaften passt. Die Rohmaterialauswahl beeinflusst Füllgrad, Expansion, Schweißnahtverschmelzung, Zykluszeit und Chargenreproduzierbarkeit.
Die Größe der Raupen und der Materialfluss bestimmen, ob Ecken und Rippen gleichmäßig gefüllt werden.
Die Raupengrößenverteilung und das Fließverhalten beeinflussen, wie leicht das Material enge Kavitäten, Ecken, Verstärkungsrippen und dünnwandige Bereiche vor dem Formgebungsbeginn erreicht. Wenn Raupen in einem engen Kanal Brücken bilden oder ungleichmäßig um einen Einsatz fließen, kann die Oberfläche zwar vollständig erscheinen, die innere Dichte jedoch gering bleiben.
Kleinere Raupen können für detaillierte Kavitäten nützlich sein, die Raupengröße allein reicht jedoch nicht aus. Auch das Füllsystem, die Formentlüftung, der Zustand der vorexpandierten Raupen und die erforderliche Dichte müssen für das gewählte Material geeignet sein.
Das Ausdehnungsverhältnis und die Formdichte müssen der Wandstärke und den Schutzanforderungen entsprechen.
Ein höheres Expansionsverhältnis kann das Verpackungsgewicht und den Rohmaterialverbrauch reduzieren, verändert aber auch die verfügbare Polymermenge in einem bestimmten Volumen. Übermäßige Expansion kann die Verarbeitungsspielräume für eine starke Verschmelzung und strukturelle Integrität verringern.
Eine höhere Dichte ist nicht automatisch die beste Lösung. Sie kann zwar die Steifigkeit oder Belastbarkeit verbessern, aber auch den Materialverbrauch erhöhen und die Anforderungen an Dampf und Kühlung verändern. Bei Formteilen aus Polystyrol sollte die angestrebte Dichte Wandstärke, Produktgewicht, Stoßbelastung, Stapellast, Dimensionsstabilität und Transportanforderungen berücksichtigen.
Die Konsistenz der Perlen beeinflusst die Wiederholbarkeit von einer Charge zur nächsten.
Gleichbleibende Raupengröße, Expansionsverhalten und Fließverhalten tragen dazu bei, dass mit denselben Werkzeug- und Maschineneinstellungen über mehrere Zyklen hinweg vergleichbare Teile hergestellt werden. Ändert sich das Verhalten des Rohmaterials, können dieselben Einstellungen zu unterschiedlichen Füllmustern, Formteildichten, Schmelzgraden, Abkühlzeiten oder Endabmessungen führen.
Die Materialkonsistenz gewinnt besonders an Bedeutung, wenn ein erfolgreiches Muster in der Serienproduktion reproduziert werden soll. Ein gutes Testergebnis ist nur bedingt aussagekräftig, wenn spätere Chargen wiederholte Prozessanpassungen erfordern, um die gleiche Verpackungsqualität zu gewährleisten.
Welche Prozessbedingungen sollten überprüft werden, bevor man den Rohstoff verantwortlich macht?
Die Materialauswahl kann nicht jeden Formfehler ausgleichen. Dampfverteilung, Entlüftung, Kühlung, Entformungszeitpunkt, Formgeometrie und Maschinenstabilität müssen ebenfalls für die Verpackungskonstruktion geeignet sein.
Dampfdurchdringung und Entlüftungskontrolle der Verschmelzung über das gesamte Bauteil
Der Dampf muss die Kügelchen im gesamten Formkörper erreichen, damit deren Oberflächen erweichen und verschmelzen. Unzureichende Entlüftung, verstopfte Dampfwege oder ungleichmäßige Erwärmung können dazu führen, dass Bereiche lokal nicht vollständig verschmolzen sind, selbst wenn die äußere Oberfläche akzeptabel aussieht. Komplexe Rippen, tiefe Hohlräume und abrupte Wandstärkenänderungen können die Dampfverteilung erschweren.
Ziel ist es nicht einfach, mehr Dampf zuzuführen. Vielmehr geht es darum, das Bauteil ausreichend und möglichst gleichmäßig zu erhitzen, ohne die Oberfläche zu überhitzen, übermäßigen Druck zu erzeugen oder den Zyklus unnötig zu verlängern.
Kühlung und Entformung beeinflussen die Formstabilität
Nach dem Dampfformen weist das Formteil noch Wärme und inneren Dampfdruck auf. Durch Abkühlung muss dieser Druck reduziert und die Form stabilisiert werden, bevor die Verpackung aus der Form entnommen wird. Vorzeitiges Entformen kann zu weiterer Ausdehnung oder Schrumpfung außerhalb der Form führen, während ungleichmäßige Abkühlung dazu führen kann, dass ein Bereich stabil bleibt, während ein anderer innerlich unter Spannung steht.
Vakuumkühlung, Wasserkühlung, Formtemperatur, Bauteildicke und Entformungszeitpunkt sollten als eine zusammenhängende Abfolge betrachtet werden. Ändert ein Bauteil seine Form erst nach dem Entformen, verdienen die Kühl- und Konditionierungsphasen besondere Beachtung.
Werkzeugkonstruktion und Maschineneinrichtung können lokale Defekte verursachen.
Die Positionen der Zuführungsöffnungen, die Entlüftungsstellen, die Kavitätstiefe, Wandstärkenübergänge, Einsätze und Verstärkungsrippen können die Füllung und Verschmelzung beeinflussen. Maschinendruck, Füllzeit, Dampfregelung und Zyklusstabilität stellen weitere Einflussfaktoren dar.
Ein Fehler, der zwischen verschiedenen Teilen oder Chargen wandert, kann auf veränderte Material- oder Prozessbedingungen hinweisen. Tritt ein Fehler wiederholt an derselben Ecke, Rippe oder Wandübergang auf, hängt er höchstwahrscheinlich mit der Werkzeuggeometrie, dem Füllweg oder der lokalen Dampfverteilung zusammen. Daher sollte bei der Fehlersuche im EPS-Spritzgussverfahren dokumentiert werden, wo der Fehler auftritt und wann er sichtbar wird.
Wie HUASHENG Rapid Prototyping Grade – B die stabile EPS-Verpackungsformung unterstützt
HUASHENG Rapid Prototyping Grade – B ist ein vielseitiges EPS-Material in Verpackungsqualität Es wurde für Anwendungen von Großpackungen bis hin zu kundenspezifischen Verpackungskomponenten entwickelt. Es wird für Verpackungen von Elektrogeräten, Keramik, Angelkisten, Obst- und Gemüsekisten, Schwimmkörpern, Kunsthandwerk und allgemeinen Verpackungen verwendet.
Dieses Verpackungsmaterial aus expandiertem Polystyrol ist mit automatischen Formmaschinen und elektrisch angetriebenen Spritzgießmaschinen kompatibel. HUASHENG nennt als Hauptmerkmale gleichmäßige Raupengröße, gleichmäßigen Materialfluss, stabile Formgebung, kurze Aushärtungszeit, schnelles Entformen, effiziente Vakuumkühlung und starke Raupenverschmelzung.
Gleichmäßige Perlen und reibungsloser Fluss unterstützen komplexe Verpackungshohlräume
Güteklasse B zeichnet sich durch eine gleichmäßige Raupengröße und eine gut fließende Materialstruktur aus. Diese Eigenschaften ermöglichen ein gleichmäßigeres Füllen von Verpackungsformen mit Ecken, Rippen, engen Kanälen und Abschnitten mit unterschiedlichen Wandstärken. Die Gleichmäßigkeit ersetzt zwar nicht die Notwendigkeit eines geeigneten Füllsystems, bietet dem Verarbeiter aber eine stabilere Ausgangsbasis für das Rohmaterial komplexer EPS-Schaumformteile.
Eine starke Schweißnahtverschmelzung verbessert die Integrität von Formteilen für Verpackungen.
HUASHENG beschreibt Güteklasse B als Material mit starker Schweißnahtverschmelzung und hoher Schlagfestigkeit nach dem Formgebungsprozess. Diese Eigenschaften sind relevant für Verpackungen, die Vibrationen, Druck, Stürzen, wiederholter Handhabung oder Stapelung ausgesetzt sind. Eine starke Verschmelzung kann eine geeignete Teilekonstruktion und -verarbeitung nicht ersetzen, bildet aber eine solide Materialgrundlage, die durch korrekte Dampfdurchdringung, Dichte, Kühlung und Formgebungsbedingungen unterstützt werden muss.
Kurze Aushärtung, schnelles Entformen und Vakuumkühlung ermöglichen wiederholbare Zyklen.
Die Produktseite für Güteklasse B hebt kurze Aushärtezeiten, schnelles Entformen auf automatischen Formmaschinen und höhere Vakuumkühlleistung als wichtige Verarbeitungsmerkmale hervor. Diese Eigenschaften ermöglichen kürzere und reproduzierbarere Produktionszyklen bei optimaler Konfiguration von Form und Anlagen und tragen dazu bei, dass ein erfolgreich gefertigtes Testteil auch bei größeren Aufträgen reproduzierbar bleibt.
Die Güteklassen 301, 302, 303 und 401 bieten klarere Ausgangspunkte für Schimmelpilzversuche.
HUASHENG bietet die Güteklassen B 301, 302, 303 und 401 mit unterschiedlichen Partikelgrößen und ersten Expansionsverhältnissen an. Diese Optionen ermöglichen die Berücksichtigung des Ausgangsmaterials hinsichtlich Kavitätsdetails, Wandstärke, Füllweg, Zielgewicht, Formteildichte, Anlagentyp und erforderlicher Zykluszeit.
Ein kleinerer Partikelgrößenbereich bietet einen praktischen Ausgangspunkt für detaillierte Kavitäten oder dünnere Wandstärken, während ein größerer Bereich für offenere Kavitäten und die Massenverpackung geeignet sein kann. Die endgültige Auswahl sollte jedoch weiterhin durch einen tatsächlichen Formgebungsversuch und nicht allein anhand der Partikelgröße bestätigt werden.
Wie man das Material validiert, bevor man von der Testteil- zur Serienproduktion übergeht
Eine einzelne Probe mit sauberer Oberfläche reicht für die Freigabe der Massenproduktion nicht aus. Die Validierung sollte Füllmenge, Verschmelzung, Dichte, Abmessungen, Stoßverhalten und Formbeständigkeit unter Bedingungen untersuchen, die der tatsächlichen Verpackungsanwendung entsprechen.
Vergleichen Sie die Fehlerstelle, die Bruchfläche, die Dichte und die Abmessungen.
Zunächst sollte dokumentiert werden, ob der Defekt an einer Ecke, einer Rippe, einer Deckelschnittstelle, einem Füllpunkt, einem Wandübergang oder einer breiten, ebenen Fläche auftritt. Die Bruchfläche kann dann helfen, zwischen struktureller Überlastung und schwacher Verbindung der Schweißraupen zu unterscheiden. Eine Trennung hauptsächlich entlang der Raupengrenzen deutet auf ein anderes Problem hin als ein Bruch, der durch gut verschmolzene Raupen verläuft.
Dichtemessungen an verschiedenen Stellen, das Teilegewicht, Dimensionsmessungen und Veränderungen nach der Konditionierung liefern zusätzliche Anhaltspunkte. Diese Beobachtungen erleichtern die Entscheidung, ob die nächste Anpassung die Materialspezifikation, die Füllung, die Dampfbehandlung, die Kühlung, die Form oder die Teilekonstruktion betreffen sollte.
Prüfung von Füll-, Schmelz-, Schlag- und Formbeständigkeit unter realen Bauteilbedingungen
Das Prüfteil sollte die vorgesehene Verpackungsgeometrie, das Zielgewicht, die Wandstärke, die Belastungsrichtung und die Handhabungsmethode aufweisen. Ein vereinfachtes Muster bildet möglicherweise nicht die engen Hohlräume, Spannungskonzentrationen oder das Abkühlverhalten des Endprodukts ab.
Die Auswertung der Probe sollte die Vollständigkeit der Füllung, die Verschmelzung an kritischen Stellen, die Abmessungen nach der Konditionierung, das Stoßverhalten, das Stapelverhalten und die Formbeständigkeit umfassen. Die Änderung jeweils nur einer Variable erleichtert die Interpretation der Ergebnisse und verhindert, dass mehrere gleichzeitige Anpassungen die eigentliche Ursache eines Fehlers verschleiern.
Nutzen Sie die Forschungs- und Entwicklungs-, Produktions- und Anpassungsunterstützung von HUASHENG, um den Test zu optimieren.
HUASHENG ist spezialisiert auf die Forschung, Produktion und Anwendungsentwicklung von EPS-Materialien und bietet maßgeschneiderte Materiallösungen für unterschiedliche Verpackungsanforderungen. Vor einem B-Grade-Test können Kunden Angaben zu Kavitätsabmessungen, Wandstärke, Zieldichte bzw. Teilegewicht, Anlagentyp, Vorexpansionsbedingungen, aktuellen Prozesseinstellungen und Fotos von Defekten bereitstellen.
Bruchproben oder Nahaufnahmen der Raupengrenzen können zusätzliche Informationen liefern. Dadurch lassen sich die Materialspezifikation und die Versuchsbedingungen gemeinsam betrachten, mit dem Ziel, einen praktikablen Verarbeitungsbereich zu ermitteln, der sich in der Serienproduktion reproduzieren lässt.
Häufig gestellte Fragen
Frage 1: Was verursacht eine schwache Schweißnahtverschmelzung bei EPS-Formteilen?
Eine schwache Verschmelzung tritt auf, wenn die expandierten Schweißraupen nicht ausreichend zu einer durchgehenden Struktur verschmelzen. Mögliche Ursachen sind unzureichende Dampfdurchdringung, mangelhafte Entlüftung, ungleichmäßige Raupenpackung, ungeeigneter Zustand der vorexpandierten Raupen, geringe lokale Dichte oder vorzeitige Abkühlung. Trennt sich ein Bauteil hauptsächlich entlang der Raupengrenzen, sollten neben der Verschmelzung auch die Dampfverteilung, die Entlüftung, die Dichte und die Abkühlung überprüft werden.
Frage 2: Kann eine höhere EPS-Dichte Risse und Verformungen in der Verpackung verhindern?
Eine höhere Dichte kann zwar die Steifigkeit oder Belastbarkeit mancher Verpackungskonstruktionen verbessern, verhindert aber nicht jede Rissbildung oder Verformung. Risse können weiterhin durch scharfe Kanten, unvollständige Füllung, mangelhafte Verklebung, unzureichende Dampfverteilung oder konzentrierte Belastung beim Transport entstehen. Verformungen können durch ungleichmäßige Erwärmung, Abkühlung, Restdruck oder Wandstärkenunterschiede verursacht werden.
Frage 3: Wie sollte ein Spritzgießer die richtige HUASHENG-Klasse-B-Spezifikation auswählen?
Die Ausgangsspezifikation sollte Details zur Formkavität, Wandstärke, Zieldichte, Füllweg, Anlagentyp und erforderliche Produktionsleistung berücksichtigen. Die Sorten 301, 302, 303 und 401 bieten unterschiedliche Partikelgrößen- und Erstexpansionsverhältnisse. Vor der Serienproduktion sollte ein Probeversuch Füllverhalten, Verschmelzung, Abmessungen, Schlagverhalten und Formbeständigkeit bestätigen.
Schlussfolgerung
Rissbildung, Verformung und unzureichende Verklebung entstehen durch das Zusammenspiel von Rohmaterialspezifikationen, Verpackungsdesign, Formstruktur und Verarbeitungsbedingungen. Eine Erhöhung der Dichte oder die Änderung einzelner Maschinenparameter kann nicht alle Mängel zuverlässig beheben.
HUASHENG Rapid Prototyping Grade B zeichnet sich durch gleichmäßige Raupen, gleichmäßigen Materialfluss, starke Verschmelzung, kurze Aushärtungszeit, schnelles Entformen und Kompatibilität mit gängigen Spritzgießmaschinen aus. Die Spezifikationen 301, 302, 303 und 401 bieten unterschiedliche Ausgangspunkte für Verpackungsformen mit variierenden Kavitätendetails und Dichteanforderungen.
Durch die Abstimmung des Materials auf die tatsächliche Bauteilkonstruktion und die Validierung unter Produktionsbedingungen lassen sich Fehler- und Chargenabweichungsrisiken reduzieren. Kunden können Bauteilabmessungen, Wandstärke, Anlagentyp, Zielgewicht, Prozesseinstellungen und Fotos von Fehlern mit HUASHENG teilen. die Formanforderungen besprechen vor der Festlegung des nächsten Versuchs.
 German
 English
 Spanish
 French
 Arabic