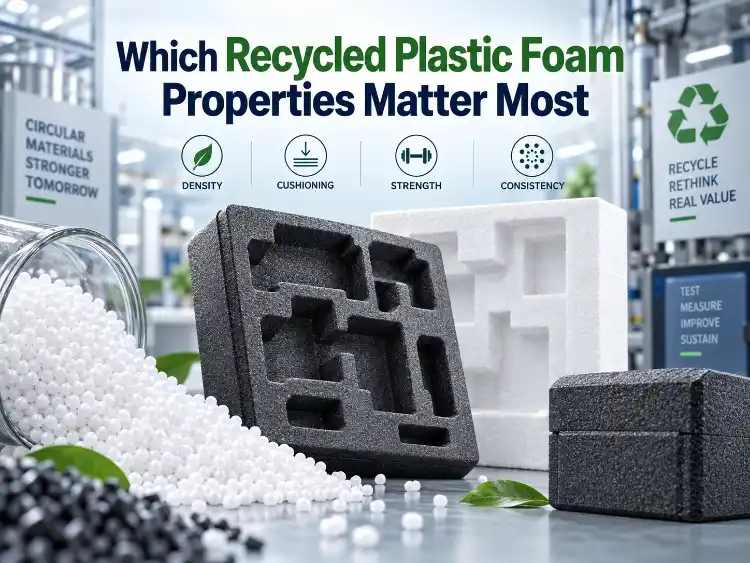
La mousse plastique recyclée n'est pas un matériau homogène et prévisible. Son pourcentage seul ne permet pas de prédire sa résistance aux chutes, son pouvoir isolant ni son comportement au moulage. Une même appellation générique peut désigner du PSE, du PE, du PP, du PU ou un mélange de matériaux recyclés. Chaque procédé de fabrication induit une structure cellulaire, un profil de densité, un point de ramollissement et un historique de transformation différents.
Aucun classement unique des propriétés ne convient à tous les projets. L'approche la plus efficace consiste à identifier d'abord le matériau, puis à établir le lien entre les matières premières recyclées, les méthodes d'essai, la stabilité, le contrôle des lots et l'adéquation à l'application. Cette démarche permet de garantir que les spécifications de la mousse plastique recyclée restent pertinentes par rapport au produit qu'elle est censée protéger ou isoler.
Pourquoi la mousse plastique recyclée n'est pas un matériau unique
La chimie des polymères définit la première limite. Le PSE est rigide et alvéolaire. Le PE et le PP peuvent être souples, flexibles ou semi-rigides, tandis que les polyuréthanes présentent une grande variété de densités et de capacités de récupération. Il est impératif de ne jamais transposer un résultat de compression d'un polymère à un autre sans effectuer un nouveau test.
Le flux de récupération introduit une variable supplémentaire. Les déchets de production peuvent être plus propres que les emballages usagés, mais aucune des deux sources n'est parfaitement homogène. Résidus, étiquettes, humidité, polymères mixtes et cycles thermiques répétés laissent des traces sur l'odeur, la structure cellulaire et les propriétés mécaniques. Un matériau de qualité suffisante pour un remplissage à faible contrainte peut néanmoins présenter des défauts en tant que pièce moulée structurelle.
Les recommandations de l'Agence américaine de protection de l'environnement (EPA) conseillent de se renseigner auprès des services de recyclage locaux, car les règles d'acceptation varient d'une région à l'autre. Très peu de municipalités acceptent le polystyrène expansé dans le cadre de la collecte sélective en porte-à-porte ; il peut donc être nécessaire de déposer le polystyrène dans un point de collecte spécifique ou de recourir à des programmes spécialisés.
Le type de polymère, la forme de la mousse, la contamination, la logistique et les marchés finaux déterminent la pertinence du recyclage. La question « la mousse plastique est-elle recyclable ? » nécessite donc une réponse adaptée à chaque projet. Il convient de se demander où finit le matériau après usage avant de considérer la recyclabilité comme une propriété acquise.
Pour une comparaison de la récupération polymère par polymère, utilisez le guide sur recyclage de mousse spécifique aux polymères.
Ce que doivent prouver les matières premières recyclées et la base polymère
Le pourcentage de matière première n'est pas un indicateur de performance. Il convient de se renseigner sur l'origine du matériau recyclé (pré- ou post-consommation), son mode de tri, les limites de contamination applicables et la méthode de calcul du pourcentage. La nature du polymère doit être directement prouvée ; la couleur et la densité ne constituent pas une preuve suffisante.
La norme mondiale de recyclage (Global Recycled Standard) encadre le contenu recyclé, la chaîne de traçabilité, les pratiques sociales et environnementales, ainsi que les restrictions chimiques, grâce à une certification tierce. Avant de vous y fier, vérifiez le champ d'application du certificat, les produits concernés et sa date d'expiration.
Le certificat de conformité R-EPS (référence SGC-GRC04511-GRS-2024-09) atteste de la conformité à la norme mondiale de recyclage (Global Recycled Standard) version 4.0. Des rapports distincts relatifs aux réglementations REACH, RoHS, aux halogènes et aux propriétés physiques du polystyrène expansé recyclé sont disponibles. Ces documents concernent le produit concerné, mais ne couvrent pas toutes les qualités, usines ou lots.
Le matériau R-EPS a une empreinte carbone documentée du berceau à la porte de 719,14 kg d'équivalent CO2 par tonne selon la norme ISO 14067:2018.
Un certificat atteste de la conformité des matériaux ; il ne remplace pas une spécification de qualité. Les produits en mousse recyclée nécessitent une traçabilité des matières premières, un polymère défini et un processus de production reproduisant l’échantillon approuvé. Toute annonce de vente de mousse recyclée doit inclure une fiche technique, un dossier de lot et une procédure de gestion des modifications. Sans ces documents, l’offre n’est qu’une simple description.
Quelles propriétés mécaniques nécessitent des méthodes d'essai définies ?
Comparer la densité, la compression et les conditions d'essai
La norme ASTM D1621 décrit les méthodes d'essai des propriétés de compression des plastiques cellulaires rigides, y compris les mousses expansées. La résistance et le module de compression doivent être déterminés en fonction de la géométrie de l'éprouvette, du protocole de conditionnement et de la méthode d'essai convenus. Il s'agit d'une procédure d'essai, et non d'un seuil d'acceptation universel.
La norme ASTM D3575-20 décrit les méthodes d'essai des matériaux flexibles à cellules fermées composés de polymères d'oléfines ou de mélanges de polymères d'oléfines. Elle détaille les procédures d'essai ; les exigences relatives au produit font l'objet d'une spécification distincte, la norme ASTM D4819. Une méthode d'essai ne saurait être considérée comme une limite d'acceptation. La spécification requiert les deux.
La densité est facile à comparer. Cependant, elle ne renseigne en rien sur l'uniformité cellulaire, la capacité de récupération, la fragilité ou le fluage. La direction et la durée d'application de la charge modifient le résultat, tout comme le type de polymère et les conditions de moulage ou d'extrusion. Deux mousses de même densité peuvent se comporter différemment sous l'effet d'un empilement ou d'une charge permanente.
Associez les propriétés à l'application
L'emballage, l'isolation et les pièces moulées soulèvent des problématiques différentes. Un insert de calage doit présenter une déformation contrôlée et une absorption d'énergie adéquate. Un panneau isolant doit offrir des performances thermiques, une stabilité dimensionnelle, un comportement à l'humidité et une résistance à la compression sous charge. Un produit moulé implique une distribution granulométrique, une fusion, une qualité de surface et une reproductibilité accrues. Un matériau performant dans un format donné peut s'avérer inadapté dans un autre.
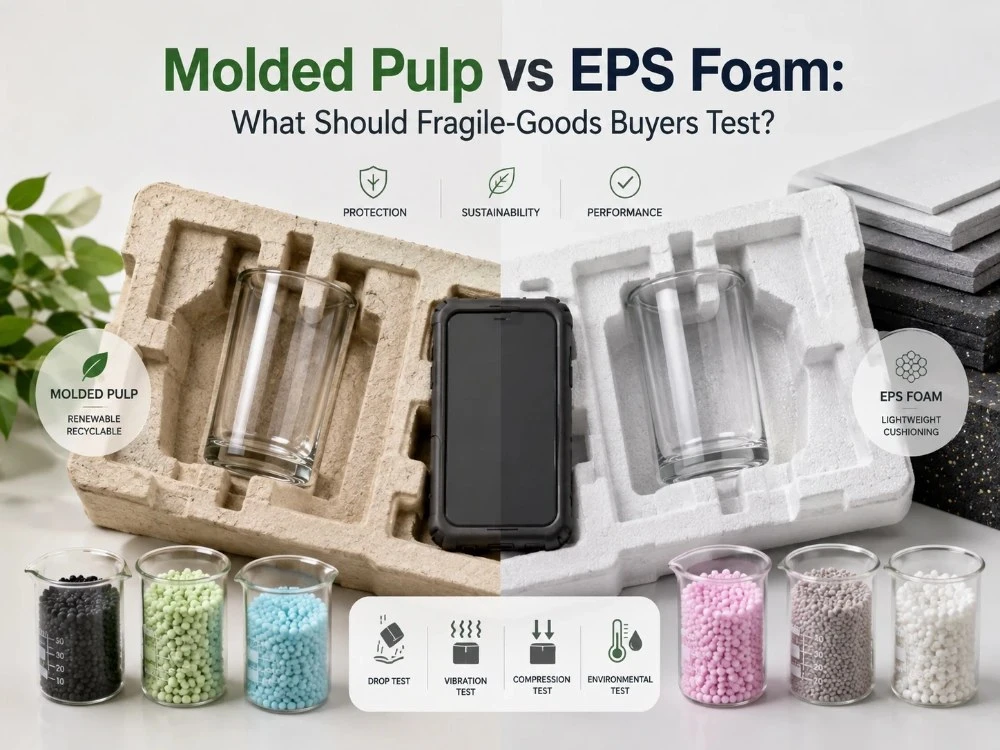
Demander la valeur du test avec sa méthode, ses unités, la préparation de l'échantillon, le temps de conditionnement et le numéro de lot. Tests de compression EPS explique la décision plus en détail. Il convient de dissocier la résistance des matériaux de la conception globale de l'emballage ; voir résistance de l'emballage EPS recyclé.
Comment l'humidité, le vieillissement thermique et la stabilité dimensionnelle affectent l'homologation
Un échantillon peut être conforme à la réception, mais subir des variations lors du stockage ou du transport. L'humidité peut altérer son poids, ses performances thermiques, son état de surface ou ses dimensions. La chaleur peut modifier la composition gazeuse de la cellule, les contraintes ou sa capacité de récupération. La durée d'entreposage, les variations climatiques ou les années d'utilisation accroissent ce risque.
De petites variations dimensionnelles peuvent engendrer d'importants problèmes d'assemblage. Une cavité moulée perd de son jeu, un joint de panneau s'ouvre ou une pièce finie ne s'ajuste plus à son cadre. La plage de tolérance s'applique au produit fini, et non à une catégorie de mousse générique. Conditionnez et vieillissez l'échantillon selon le même processus que celui appliqué au produit fini.
Un contrôle insuffisant de l'humidité et de la contamination rend la qualité des matières recyclées moins prévisible ; le contenu recyclé en lui-même n'est pas le problème. Le séchage, le stockage, le mélange et les paramètres de traitement déterminent la constance de la qualité. Il convient de consigner si les tests sont effectués avant l'expédition, après le conditionnement, après le vieillissement ou après une production représentative.
Dans le contexte de la reprise industrielle, HUASHENG explique recyclage industriel du PSELa récupération constitue un élément de la chaîne de preuves. La qualité finale doit encore satisfaire aux exigences de stabilité spécifiques à l'application.
Ce que la cohérence et la traçabilité des lots doivent prouver
Un échantillon conforme prouve qu'une combinaison d'intrants et de procédés peut fonctionner. Il ne garantit cependant pas que le prochain lot sera identique. La cohérence des lots est essentielle pour valider la production ; le fournisseur doit donc identifier la qualité approuvée, le lot, la source de recyclage, la plage de procédés et les tests effectués sur chaque lot.
La traçabilité permet de relier la mousse livrée à ces preuves. Conservez ensemble le certificat d'analyse, le numéro de lot, les résultats de densité et de compression, les contrôles de contamination ou d'humidité, ainsi que la méthode d'essai. En cas de variation d'une valeur, identifiez-la comme étant liée à la matière première, au mélange, à la densité, aux conditions de traitement ou à une modification des spécifications.
Savoir qu'une mousse plastique est recyclable ne dit rien sur la reproductibilité de sa qualité d'un mois à l'autre. L'acheteur doit connaître les modalités de contrôle des matières premières, la fréquence de vérification du taux de recyclage, la gestion des matériaux non conformes et les critères d'approbation d'un nouvel échantillon. Ces contrôles déterminent le risque associé à la prochaine commande.
Une offre crédible de mousse recyclée à la vente doit s'accompagner d'une définition précise du produit et d'une procédure de modification documentée. En cas de changement de matière première, l'acheteur doit savoir si la modification est équivalente ou si de nouveaux tests sont nécessaires. Cette distinction garantit la qualité du produit et évite qu'une homologation de matériau ne devienne obsolète sans préavis.
Comment l'adéquation de l'application modifie la priorité du bien
Le matériau R-EPS est conçu pour les applications de polystyrène expansé recyclé dans l'isolation des bâtiments, l'emballage, le transport et les matériaux de construction décoratifs. Son procédé de fabrication associe matières premières recyclées, équipements de production intelligents, tests de précision, uniformité de densité, résistance à la compression, performances d'isolation thermique, logistique de la chaîne du froid, bâtiments préfabriqués et emballages parasismiques.
Un projet d'emballage commence généralement par l'étude de la masse du produit, de sa géométrie, de sa résistance aux chutes et aux vibrations, du rembourrage et de l'ajustement. Une mousse dense peut résister à la compression, mais transmettre trop de chocs. Une mousse plus souple peut absorber les impacts, mais réduire le dégagement sous une charge prolongée. La géométrie de l'emballage et la répartition des charges sont tout aussi importantes que les propriétés de la mousse.
Les projets d'isolation accordent une importance particulière à la conductivité thermique, à la stabilité dimensionnelle, au comportement à l'humidité, à la résistance à la compression sous charge et aux détails de construction. Les exigences en matière de sécurité incendie et de réglementation nécessitent un examen distinct du projet. Cette affirmation ne répond pas à ces questions.
Les produits moulés et usinés dépendent de la granulométrie, de la fluidité, de la fusion, de l'aspect de surface, du comportement à l'usinage et de la répétabilité. Le REPS est une mousse de polystyrène modifiée, idéale pour les emballages exigeants. Sa densité standard est de 22 à 50 g/L et sa granulométrie standard d'environ 0,8 à 1,2 mm, avec possibilité de personnalisation pour des projets spécifiques. Une granulométrie adaptée à un produit moulé peut ne pas convenir à un autre. La densité est essentielle à la fonction du produit fini et ne relève pas d'une préférence pour une densité « plus élevée » ou « plus faible ».
Classez les propriétés par ordre décroissant de risque de défaillance, puis par rendement du procédé, et enfin par coût ou aspect. Cet ordre évite que le prix ou la densité ne se substituent à des preuves d'application.
Ce que devrait inclure un cahier des charges pratique pour l'acheteur
Un cahier des charges exploitable contient des exigences vérifiables, et non une liste de souhaits. Il doit préciser le polymère ou la famille de polymères, le format de la mousse, la matière première recyclée et sa traçabilité, la plage de densité, les propriétés mécaniques et la méthode d'essai, les tolérances dimensionnelles, les exigences de conditionnement et les critères d'acceptation.
L’échantillonnage et le contrôle des lots doivent être tout aussi clairs. Définissez la production des échantillons, les propriétés mesurées, l’autorité d’approbation, les contrôles des lots et la procédure à suivre en cas de lot non conforme. Pour les matériaux recyclés, ajoutez des contrôles de contamination et d’humidité, une vérification du recyclage et une notification des changements.
Associez le document à son utilisation finale. Les programmes d'emballage pour la chaîne du froid utilisant des produits en mousse recyclée diffèrent des programmes de panneaux isolants et de pièces moulées décoratives. Consignez la charge, la température, l'exposition à l'humidité, la durée de stockage et la méthode de traitement afin d'éviter des exigences irréalistes avant l'outillage ou la production en série.
Distinguez les exigences obligatoires des préférences. La sécurité, l'ajustement, la performance et la conformité sont obligatoires. La couleur, l'aspect de surface, le format d'emballage et les préférences en matière de rapports ne le sont pas. Cette distinction accélère l'évaluation et met en évidence le critère déterminant l'adéquation.
Conclusion
Les propriétés les plus importantes sont celles liées à une application définie et vérifiées par une méthode reproductible. Commencez par identifier le polymère et les matières recyclées, puis qualifiez le comportement mécanique, la stabilité, l'homogénéité des lots, la traçabilité et l'adéquation à l'application. Définissez la méthode et les limites d'acceptation avant la production en série. Pour discuter de l'application prévue et des preuves nécessaires, contacter HUASHENG avant de finaliser le cahier des charges.
Questions fréquentes
Q1 : Quelle propriété de la mousse plastique recyclée faut-il vérifier en premier ?
A1 : Commencez par identifier le matériau et la matière première recyclée. Avant de comparer la densité ou les valeurs mécaniques, vérifiez la famille de polymères, la structure de la mousse, la source de la matière première, les contrôles de contamination et la traçabilité. Ces éléments déterminent les essais de performance pertinents.
Q2 : Le contenu recyclé garantit-il les mêmes performances que la mousse vierge ?
A2 : Non. Le taux de recyclage décrit la matière première, et non la structure cellulaire finale ni le résultat du procédé. Deux matériaux présentant des pourcentages de recyclage similaires peuvent différer en termes de densité, de compression, de stabilité dimensionnelle, de comportement à l’humidité et d’homogénéité du lot. Leur approbation doit être fondée sur des essais spécifiques à l’application.
Q3 : Quels documents un acheteur doit-il demander avant la production en série ?
A3 : Demandez le cahier des charges, le certificat d’analyse, le numéro de lot, les méthodes et résultats d’essais, les documents de traçabilité et la procédure de gestion des modifications. Assurez-vous que ces documents mentionnent la nuance exacte et le site de production.
 French
 English
 German
 Spanish
 Arabic