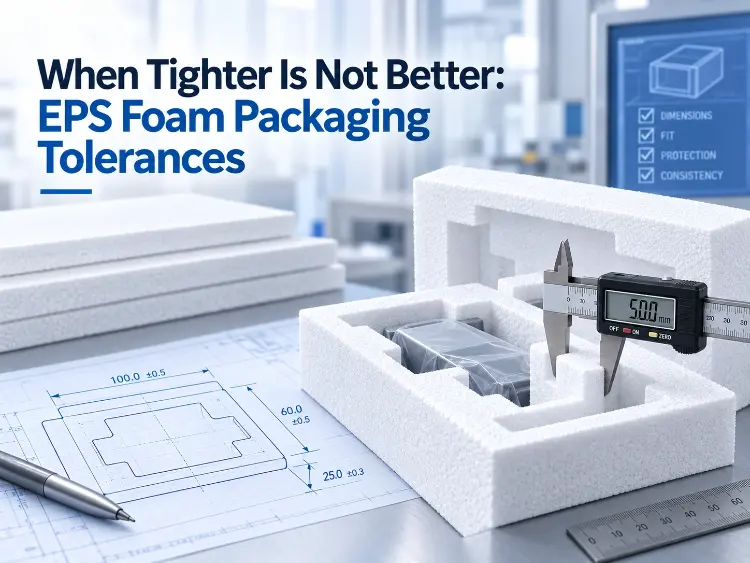
Les tolérances des emballages en mousse EPS ne doivent être resserrées que si une limite plus stricte garantit une exigence réelle d'ajustement, d'assemblage ou de manutention. Une valeur plus petite sur le dessin ne constitue pas automatiquement une meilleure spécification. Lorsque le processus ne permet pas de reproduire cette limite, l'acheteur doit effectuer des contrôles supplémentaires et augmente le risque de rejet sans pour autant améliorer l'emballage.
La question pertinente n'est pas « Peut-on réduire encore cette dimension ? » mais plutôt « Quelles dimensions influent sur l'ajustement du produit, et quelle plage de tolérance le processus peut-il maintenir de manière suffisamment constante pour être acceptée en grande quantité ? »
Ce que contrôle réellement une tolérance d'emballage
Une tolérance définit une variation dimensionnelle admissible autour d'une valeur nominale. Pour qu'une tolérance soit vérifiable, la méthode de mesure, la référence et les conditions d'inspection doivent être définies. Elle doit être liée à la fonction de la pièce : l'ajustement d'un produit dans une cavité, l'assemblage de deux pièces de mousse, l'affleurement d'un insert ou l'ajustement d'une planche à un cadre ou un support.
Concentrez-vous sur la fonction plutôt que sur le dessin complet. La longueur d'une poche peut nécessiter un contrôle plus précis, car le produit doit s'y insérer parfaitement. Un bord extérieur sans contact peut tolérer une plus grande marge de tolérance. Les fonctions essentielles influent sur l'ajustement, l'assemblage et le maintien ; pour les surfaces non critiques, une bande plus large suffit.
Il convient également de définir la référence. Des mesures effectuées à partir de points de référence différents peuvent donner des résultats différents, même pour une même pièce. Le dessin, le plan de contrôle et les échanges avec le fournisseur doivent utiliser la même référence et les mêmes conditions de mesure. La méthode de mesure, la référence et les conditions de contrôle doivent être définies pour qu'une tolérance soit vérifiable. Une valeur plus stricte n'est pas forcément meilleure si elle n'est ni fonctionnelle ni mesurable.
Quelles variations déterminent les dimensions de l'EPS
Les dimensions du PSE peuvent varier en fonction du moulage, du refroidissement, de l'humidité et des conditions de découpe. Les tolérances doivent tenir compte du processus de production et de l'ajustement souhaité. Elles doivent refléter ces variations plutôt que de supposer que chaque pièce sera parfaitement identique au premier échantillon. Les spécifications d'emballage doivent établir un lien entre les dimensions et le produit, la cavité, l'assemblage et la méthode d'inspection. L'analyse doit distinguer les variations dues au moulage de celles liées à la manipulation après moulage.
Le volume de production est également un facteur important. Un outil capable de maintenir une dimension lors d'un essai de courte durée peut présenter des variations dimensionnelles sur le long terme, dues aux fluctuations de la température du moule, du matériau ou des conditions de fonctionnement. La marge de tolérance doit être évaluée sur un lot représentatif, et non sur un seul échantillon validé.
Retrait et refroidissement du moule
Les dimensions du moule, le retrait du matériau, le refroidissement et les conditions de démoulage influencent la pièce moulée. procédé de contrôle de la densité des EPS cela fait partie de l'ensemble car cela affecte la structure du matériau et la façon dont la pièce se développe dans l'outillage.
Le refroidissement et le démoulage peuvent également modifier le résultat de la mesure. Une pièce mesurée immédiatement après le démoulage peut présenter des dimensions différentes après refroidissement ou stabilisation. Il convient de préciser le moment du contrôle afin que le fournisseur et l'acheteur mesurent la pièce simultanément.
Une modification des paramètres du procédé peut entraîner une modification des dimensions. Lors de la qualification d'une nouvelle pièce ou d'un nouvel outil, il est important de consigner les conditions de moulage pertinentes ainsi que les dimensions.
Découpe, finition et mesure
Découpé, taillé ou fabriqué Formulaires EPS Il convient d'ajouter une autre source de variation. L'équipement de coupe, l'état de la lame, le support, la vitesse et la manipulation peuvent modifier le tranchant ou l'épaisseur. Une pièce moulée et une pièce découpée ne doivent pas être évaluées selon les mêmes tolérances sans vérifier le processus.
La méthode de mesure est aussi importante que la pièce elle-même. Pieds à coulisse, jauges, dispositifs de fixation et systèmes de vision peuvent entrer en contact avec la surface ou la référencer différemment. Il convient de préciser le lieu de la mesure, le mode de support de la pièce et si le résultat correspond à un écart moyen ou maximal.
Utilisez la même méthode pour l'inspection de l'échantillon et du lot. Un fournisseur mesurant une caractéristique différente ou utilisant un plan de référence différent ne produira pas un résultat comparable, même si les deux valeurs sont exprimées en millimètres.
Pourquoi plus serré n'est pas automatiquement mieux
Des tolérances plus strictes peuvent engendrer des coûts supplémentaires, car le processus exige un contrôle accru, des cycles plus longs, des outillages additionnels ou des inspections plus fréquentes. Elles peuvent également augmenter le risque de rejet chez le fournisseur et donner lieu à des litiges lorsqu'une pièce, visuellement acceptable, se situe en dehors d'une limite inutilement étroite.
Le compromis doit être lié à l'ajustement. Si une dimension trop large permet au produit de bouger, resserrez-la. Lorsqu'une dimension n'a aucune incidence sur l'assemblage, le maintien ou l'aspect, une bande plus large et plus régulière peut s'avérer plus appropriée.
La charge de contrôle doit également être prise en compte. Une tolérance exigeant une mesure complexe peut s'avérer impraticable en production courante, même si elle paraît précise sur le papier. La méthode doit être utilisable par les deux parties.
Influence de la tolérance sur l'ajustement et l'assemblage
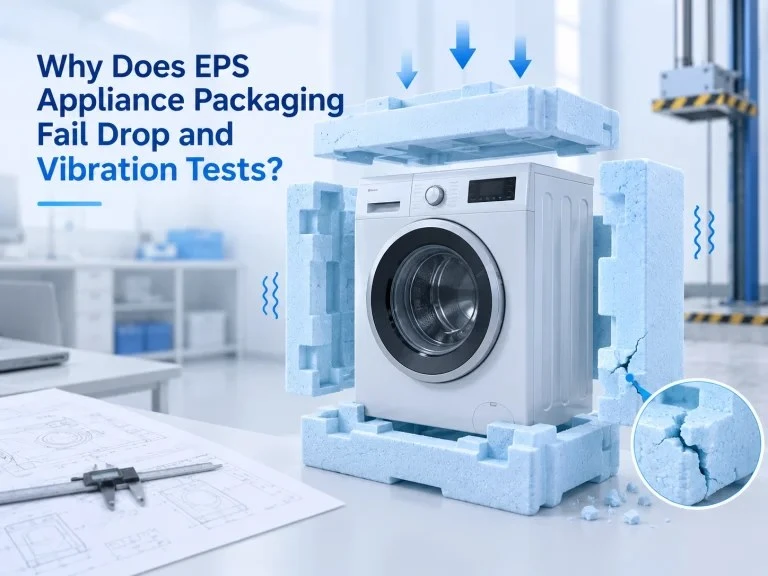
La tolérance influe sur l'insertion, le jeu, le maintien et l'amplitude des mouvements entre le produit et la mousse. Une cavité trop étroite peut rendre le chargement difficile ou endommager le produit. Un jeu excessif peut entraîner le déplacement du produit et le transfert de la charge vers une zone inappropriée.
Le matériau, le formage et la manutention se combinent pour aboutir à la pièce finie, et comment le polystyrène expansé (EPS) est intégré à un panneau de mousse Cela détermine la marge de variation dimensionnelle que la pièce peut absorber. Pour un insert ou un plateau, l'acheteur doit définir l'ajustement au niveau des surfaces fonctionnelles et prévoir une marge de variation pratique ailleurs.
L'assemblage ne se résume pas à une seule dimension. L'ensemble composé de mousse, de produit, de carton et les tolérances des pièces environnantes déterminent la qualité de l'emballage final. Il est essentiel d'examiner attentivement ces tolérances plutôt que de supposer qu'une dimension de mousse trop serrée suffise à résoudre l'ensemble du problème d'ajustement.
Une dimension hors plage n'est pas la même chose qu'une pièce endommagée après production, ni qu'un support qui n'a jamais été conçu pour sa charge. Conception d'un support moulé pour le boîtier de charge d'emballage Il s'agit d'un choix de conception plutôt que d'un choix dimensionnel.
Comment définir une bande de tolérance pratique
Définissez la bande à partir de trois éléments : l’exigence fonctionnelle, la capabilité du processus et la méthode de mesure. L’exigence fonctionnelle décrit les fonctionnalités que le produit doit offrir. La capabilité du processus indique ce que le fournisseur peut reproduire. La méthode de mesure décrit comment l’exigence sera vérifiée.
Commencez par définir une limite de conception, puis comparez-la aux données du fournisseur issues d'une production représentative. Si le processus est naturellement capable, limitez la tolérance au strict nécessaire. Dans le cas contraire, modifiez la pièce, le processus, la référence ou le plan de contrôle plutôt que de définir une tolérance plus stricte par hypothèse.
Utilisez des bandes différentes pour différentes caractéristiques lorsque cela est justifié. Une cavité critique ou une surface de montage peut nécessiter un contrôle précis. Un bord sans contact peut tolérer une plus grande variation. Cette approche est plus pertinente que d'appliquer une seule valeur à l'ensemble du dessin.
Que faut-il inclure dans le cahier des charges d'achat ?
La spécification doit identifier la dimension nominale, la plage admissible, la référence, les caractéristiques critiques, la méthode de mesure, le calendrier d'inspection, la taille de l'échantillon et les critères d'acceptation. Elle doit également préciser la procédure à suivre lorsqu'un résultat est hors plage.
Indiquez l'étape de production à laquelle la dimension est mesurée. Une dimension moulée mesurée avant refroidissement peut différer de la même dimension mesurée après stabilisation. Le fournisseur et l'acheteur doivent convenir de cette condition avant la première commande en gros.
Pour une pièce moulée, découpée ou assemblée, identifiez le processus responsable de chaque dimension critique. Cela évite à un fournisseur d'accepter un dessin sans comprendre quelle étape détermine l'ajustement.
HUASHENG documente une ligne de production EPS intelligente dont les tests de précision couvrent l'uniformité de la densité, la résistance à la compression et le contrôle de l'isolation thermique. L'entreprise documente également le développement d'EPS sur mesure pour répondre aux exigences spécifiques des clients, de sorte que la marge de tolérance doit correspondre à la fonction d'emballage prévue et au processus de production.
Conclusion
Les tolérances des emballages en mousse EPS sont des limites fonctionnelles, et non une mesure de la précision d'un dessin. Définissez l'ajustement critique, tenez compte des variations de moulage et de mesure, comparez la bande avec les capacités du processus et intégrez les données de référence et la méthode d'inspection dans le cahier des charges d'achat.
Avant de passer une commande en gros, vérifiez les tolérances et testez la méthode de mesure sur des pièces représentatives. Contactez HUASHENG pour discuter des modalités d'emballage et des données dimensionnelles nécessaires pour le produit en polystyrène expansé (PSE) prévu.
Questions fréquentes
Q1 : Faut-il resserrer les tolérances des emballages en mousse EPS avant les commandes en gros ?
A1 : Ne resserrez les tolérances que là où la fonction l’exige. Un ajustement critique peut nécessiter une tolérance étroite, tandis qu’une dimension sans contact peut généralement tolérer une plus grande variation. La limite doit être mesurable et reproductible en production.
Q2 : Qu'est-ce qui provoque la variation des dimensions des emballages EPS ?
A2 : Les dimensions du moule, le retrait, le refroidissement, le démoulage, la découpe, l’humidité, la manutention et la méthode de mesure peuvent tous influencer le résultat. L’analyse doit distinguer les variations liées au processus de celles liées à l’inspection.
Q3 : Comment les tolérances d'emballage EPS doivent-elles être mesurées ?
A3 : Définir la référence, l’instrument ou le dispositif de fixation, les conditions de support, les points de mesure et le délai après moulage ou découpe. Utiliser la même méthode pour l’approbation des échantillons et le contrôle en série afin d’assurer la comparabilité des résultats.
 French
 English
 German
 Spanish
 Arabic