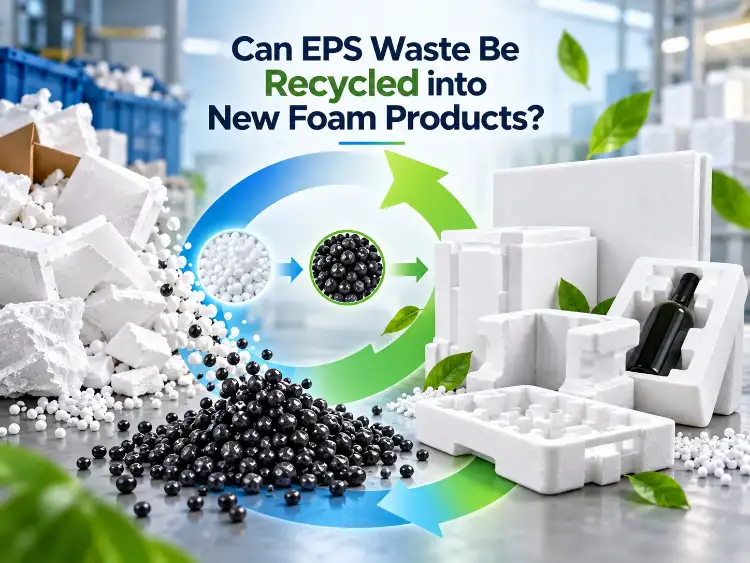
Les déchets de polystyrène expansé (PSE) peuvent être recyclés en nouveaux produits en mousse, mais cela dépend du flux de déchets, et non du terme « recyclé ». Les chutes de production propres, de qualité connue, peuvent être réutilisées pour la fabrication de mousse. En revanche, un ensemble hétérogène d'emballages usagés ne le peut pas. La différence réside dans la nature du polymère, sa contamination, sa manipulation, son retraitement et les preuves utilisées pour approuver le produit suivant.
Cette distinction est importante car les matériaux recyclés ne sont pas automatiquement interchangeables avec la résine vierge. Une usine peut récupérer du polystyrène utilisable, mais devra tout de même adapter la formulation, l'expansion, le moulage ou les tests. La véritable question est de savoir si un flux de déchets de PSE donné peut fournir un matériau de départ reproductible pour un produit en mousse défini.
Pourquoi l’expression « déchets EPS » est trop vague pour une décision de recyclage
Cette catégorie peut inclure des déchets de moulage propres, des contenants alimentaires usagés, des emballages de protection de diverses provenances, ou encore de la mousse mélangée à du ruban adhésif et à d'autres plastiques. Ces matériaux n'ont pas tous le même potentiel de recyclage. Avant de décider du traitement des déchets de PSE, une usine doit consigner leur origine, le type de polymère, la couleur, la densité, les additifs et le profil de contamination.
Deux morceaux de mousse similaires peuvent se comporter différemment lors du retraitement. L'un peut être un déchet blanc, non contaminé et de qualité connue. L'autre peut contenir des étiquettes, de la colle, des résidus alimentaires, de l'humidité ou des traces d'un autre polymère. Ces différences influent sur l'effort de tri, le rendement, le choix du matériel et les tests nécessaires avant réutilisation.
Les systèmes de collecte varient également. L'acceptation du recyclage dépend de l'emplacement, et certains matériaux en mousse nécessitent des programmes de collecte ou de dépôt spécialisés plutôt que la collecte régulière en bordure de rue. Un programme local qui accepte un produit en mousse n'accepte pas nécessairement toutes les formes de déchets de PSE. Pour une vue d'ensemble du fonctionnement d'un recyclage industriel du PSE Le routage est organisé, le contrôle de version précède le traitement.
Quels flux de déchets EPS peuvent devenir matière première pour la mousse ?
La première question de sélection consiste à déterminer si un flux peut rester suffisamment constant pour être retraité et correspondre ensuite à un produit approuvé. Le type de source est important car les déchets de production et les collectes post-consommation impliquent différents niveaux de contrôle.
Déchets et chutes de production connus
Les déchets de production proviennent d'un environnement de fabrication contrôlé. L'usine connaît généralement la résine, la couleur, la densité cible, les additifs et la date de production. Ces informations facilitent la prévention de la contamination croisée avant que le matériau n'atteigne la presse à balles ou le compacteur.
La gestion des déchets contrôlés exige toujours une attention particulière. Les chutes peuvent se charger de poussière, d'humidité, de débris au sol ou de résidus d'emballage. Les matériaux colorés et blancs peuvent nécessiter un traitement séparé. Une ligne qui mélange les qualités après production risque de perdre la traçabilité qui rendait les déchets intéressants.
Le recyclage industriel du PSE est optimal lorsque l'identité du matériau est conservée au sein du lot. Un conteneur étiqueté, un point de production défini et une règle de tri claire sont plus importants qu'une consigne générale de propreté des déchets. Le flux ne devient une matière première potentielle qu'après confirmation par l'usine de sa capacité à reproduire les mêmes conditions de manutention.
Collections mixtes de consommateurs et leurs limites
Le polystyrène expansé (PSE) post-consommation arrive avec un contrôle moindre. Les emballages peuvent contenir des étiquettes, du ruban adhésif, de l'encre, des résidus alimentaires, de l'humidité ou des fragments d'autres polymères. Les produits peuvent également présenter des densités, des couleurs et des additifs différents. Un programme de collecte peut améliorer le taux de récupération, mais ne peut éliminer toutes les sources de variation.
Ces limites expliquent pourquoi la gestion des déchets de PSE doit impérativement commencer par des critères d'acceptation. Le programme doit définir les types de PSE collectés, les contaminants entraînant le rejet, les modalités d'inspection et la destination des lots douteux. Sans ces règles, le volume de collecte peut augmenter tandis que la fraction utilisable diminue.
Les infrastructures locales influent également sur le résultat. Une région disposant d'un pôle de réception industriel établi peut privilégier une autre voie d'élimination qu'une région dépourvue de cette capacité. Lorsque la valorisation n'est pas possible, une filière d'élimination des déchets d'EPS appropriée peut constituer une alternative responsable.
Quelle préparation permet de transformer les déchets EPS en matière première transformable ?
La préparation transforme un flux de déchets hétérogène en un matériau exploitable par un centre de traitement. Ce travail comprend le tri, l'élimination des matières indésirables, la réduction de la taille si nécessaire et la réduction du volume pour le stockage et le transport. Chaque étape doit préserver l'identité et l'état du matériau.
Le recyclage industriel du PSE diffère également selon la famille de polymères ; un programme ne doit donc pas supposer qu’une seule méthode convient à toutes les mousses. recyclabilité de la mousse de polyéthylène permet une comparaison utile lorsqu'une installation manipule plusieurs types de mousse et doit maintenir ces circuits séparés.
Tri et élimination des contaminants
Le tri peut s'effectuer par inspection visuelle, séparation des couleurs, contrôle de la densité ou déclarations du fournisseur. La méthode dépend du flux et du produit final. L'objectif est d'éliminer les matières susceptibles de perturber le processus, d'altérer la qualité du produit suivant ou de rendre les résultats du lot ininterprétables.
Le contrôle de la contamination doit prendre en compte les problèmes visibles et cachés. Le ruban adhésif et le papier sont visibles. L'humidité, les résidus d'adhésif et la présence de polymères incompatibles peuvent être moins évidents. Si l'usine ne peut ni mesurer ni éliminer un contaminant, elle doit définir comment ce risque sera géré avant de mettre le matériau en production.
Un registre utile permet de lier chaque lot préparé à sa source et au résultat de son contrôle. Ce registre ne constitue pas à lui seul une preuve de la qualité du produit, mais il fournit à l'étape suivante une base pour l'échantillonnage et la traçabilité.
Réduction du volume et manutention du transport
La mousse EPS en vrac contient une grande quantité d'air, ce qui peut engendrer des coûts de stockage et de transport élevés. Le compactage ou la densification réduit le volume et permet de transporter une plus grande quantité de matériau en un seul voyage. Cette étape modifie la logistique, mais pas la qualité du matériau ; un bloc compacté n'est pas automatiquement une matière première plus propre ou plus homogène.
HUASHENG décrit des compacteurs qui réduisent la mousse EPS à environ 1/90 de son volume initial en vue de sa réutilisation. Cette réduction facilite la collecte et la manutention interne, mais ne dispense pas du tri à la source. Un chargement mixte compacté reste mixte, et un chargement contaminé reste contaminé.
L'équipement doit être adapté à la morphologie du matériau, au débit, au processus de destination et aux exigences de sécurité. Les opérateurs doivent également disposer de procédures de démarrage, de nettoyage et de prévention de la contamination croisée entre les différentes qualités. L'intérêt du compactage réside dans le traitement efficace du matériau approprié, et non dans le traitement uniforme de toutes les balles.
Le PSE recyclé est-il identique au PSE vierge ?
Non. Les matières recyclées peuvent constituer une matière première utile, mais elles ne reproduisent pas automatiquement la même densité, le même comportement à l'expansion, la même structure cellulaire ni les mêmes propriétés mécaniques que la résine vierge. La variabilité de la source, l'historique de transformation et le taux de contenu recyclé influent tous sur le produit final.
La certification et la traçabilité sont essentielles, au même titre que les essais techniques. La norme Global Recycled Standard (GRS) s'appuie sur une certification tierce pour le contenu recyclé et la chaîne de traçabilité, et impose des exigences supplémentaires en matière sociale, environnementale et chimique. Le certificat définit un périmètre de chaîne d'approvisionnement vérifié ; il ne remplace pas les essais de performance spécifiques au produit.
La documentation relative au polystyrène expansé recyclé de HUASHENG atteste de la certification Global Recycled Standard Version 4.0 (certificat SGC-GRC04511-GRS-2024-09). Cette certification s'applique uniquement aux produits R-EPS documentés, et non à toutes les qualités d'EPS ni à toutes les sources de déchets. Il est conseillé aux acheteurs de consulter le périmètre de la certification en complément des données techniques et de l'application prévue.
Le matériau REPS documenté présente une densité comprise entre 22 et 50 g/L et une granulométrie standard d'environ 0,8 à 1,2 mm. Ces valeurs définissent la qualité documentée, mais un nouveau produit nécessite sa propre qualification. La mousse EPS recyclée peut convenir à une application et ne pas convenir à une autre, car les exigences diffèrent.
Pour une vue au niveau du produit, le Applications de l'économie circulaire pour la mousse EPS recyclée démontrer pourquoi les matériaux récupérés doivent être adaptés à l'usage prévu plutôt que d'être considérés comme un substitut générique.
Comment qualifier le PSE recyclé pour un nouveau produit en mousse ?
La qualification commence par la matière première. Il convient de définir la source acceptée, le taux de recyclage, les limites de contamination et la méthode d'identification de chaque lot. Ensuite, il faut contrôler les conditions de retraitement, notamment les étapes de mélange, de séchage, de broyage ou de densification susceptibles d'altérer la matière.
L'étape suivante consiste à tester le produit. Les contrôles pertinents dépendent de l'application et peuvent inclure la densité, la granulométrie, le comportement à la dilatation, la fusion, la résistance à la compression, la stabilité dimensionnelle, la réaction à l'humidité, les performances thermiques ou la résistance au feu. Une seule valeur de laboratoire est rarement suffisante. Les échantillons doivent être représentatifs du processus de production prévu et de la plage de valeurs attendue.
La production pilote permet de relier les données relatives aux matériaux au produit en mousse final. Il convient de consigner les conditions de moulage ou de formage, le comportement des cavités, la qualité de surface, les dimensions et les défauts. Si le mélange recyclé modifie la plage de paramètres du procédé, cette observation doit être consignée dans le dossier de qualification et non traitée de manière informelle sur la ligne de production.
La même rigueur doit être maintenue après approbation. Les contrôles par lots, la conservation d'échantillons et une procédure de gestion des non-conformités permettent de détecter les dérives avant qu'elles n'atteignent le client. La question « Le PSE est-il recyclable ? » ne constitue donc que la première étape de la décision. La seconde consiste à déterminer si le PSE recyclé répond aux critères d'un produit, d'un procédé et d'un niveau d'acceptation définis.
Un acheteur peut appliquer la même logique que celle que l'on retrouve dans des contextes plus généraux. Contrôles de qualité de la mousse EPS Lors de l'examen des matières premières et des éléments de preuve de production, le fournisseur doit expliquer les mesures effectuées, la méthode de prélèvement de l'échantillon et les résultats qui entraîneraient un rejet ou une reprise.
Quand l'élimination des déchets de PSE est-elle la meilleure solution ?
L'élimination est la meilleure solution lorsqu'un flux ne peut être trié, nettoyé ou valorisé de manière fiable avec un risque acceptable. Les mousses fortement mélangées, les matériaux contaminés ou les collectes sans destinataire viable peuvent compromettre la mise en place d'un processus de recyclage contrôlé. Croire que le volume seul garantit la recyclabilité peut engendrer des coûts supplémentaires et des risques liés à la qualité.
La décision doit tenir compte de la réglementation locale et des infrastructures disponibles. Certains matériaux en mousse nécessitent une manutention spéciale, et les critères d'acceptation varient selon les lieux. L'élimination des déchets de polystyrène expansé (PSE) peut se faire par le biais d'une décharge autorisée ou d'un autre procédé approuvé localement. L'objectif n'est pas de privilégier l'élimination par défaut, mais d'éviter une demande de recyclage injustifiée lorsque le matériau ne répond pas aux exigences du programme.
Une installation peut réduire la fréquence d'élimination des déchets en améliorant le tri à la source, en formant les opérateurs et en analysant les chargements refusés. Si un flux est systématiquement contaminé, la solution peut résider dans une modification de la conception ou de la collecte plutôt que dans un traitement accru. Cette analyse relève du programme de gestion des déchets d'EPS.
Que doit mesurer et enregistrer un programme de gestion des déchets EPS ?
Un programme efficace de gestion des déchets de polystyrène expansé (PSE) transforme les grands objectifs de développement durable en décisions opérationnelles. Il doit définir les sources acceptées, les règles de tri, les conditions de stockage, les réglages des équipements, la fréquence des inspections et le traitement des matériaux refusés. Il doit également préciser comment le taux de recyclage est calculé ou vérifié lorsqu'un client en fait la demande.
Les enregistrements doivent établir un lien entre le lot source, le lot préparé et le lot de produit fini. Les champs utiles comprennent la description du matériau, le point de génération, la couleur, les contrôles de contamination, la méthode de compactage ou de densification, la date de traitement, le ratio de mélange, les méthodes d'essai, les résultats et les actions correctives. L'enregistrement doit être suffisamment clair pour qu'une autre personne qualifiée puisse comprendre le déroulement des opérations.
Les preuves fournies par le fournisseur doivent correspondre aux affirmations du fournisseur. Une déclaration relative au contenu recyclé, un registre de traçabilité, un périmètre de certification et les résultats des tests du produit répondent à des questions différentes. HUASHENG documente une méthode de production de polystyrène utilisant des matières premières recyclées, et son processus de recyclage documenté inclut la réduction du volume en vue de sa réutilisation. Ces éléments confirment la méthode documentée ; ils ne dispensent toutefois pas de préciser la qualité exacte et l’application.
Analysez les performances dans le temps plutôt que de vous fier à un seul essai concluant. Suivez le rendement utile, les rejets pour contamination, la variabilité des lots, les réclamations clients et les raisons de la mise au rebut d'un lot. L'analyse doit permettre de modifier les critères de collecte, de séparation, d'équipement ou de qualification lorsqu'un problème récurrent apparaît.
Conclusion
Les déchets de PSE peuvent être transformés en un nouveau produit en mousse lorsque le flux est identifié, trié, préparé, retraité, testé et adapté à une application approuvée. Les rebuts de production offrent généralement un meilleur contrôle que les collectes mixtes de consommateurs, mais aucune de ces options ne devrait être approuvée sans preuves. La réduction du volume peut améliorer la manutention et le contenu recyclé peut soutenir une stratégie d'économie circulaire des matériaux, mais aucun de ces éléments ne rend le PSE recyclé identique à la résine vierge.
L'étape pratique suivante consiste à analyser le flux de déchets réel au regard des exigences du produit. Il est essentiel de vérifier la source, les seuils de contamination, la méthode de préparation, les preuves de contenu recyclé et les tests de qualification avant d'utiliser le matériau en production. Contactez HUASHENG pour discuter de l'application prévue de la mousse et des justificatifs nécessaires pour la filière de recyclage proposée.
Questions fréquentes
Q1 : Le PSE est-il recyclable ?
A1 : Oui, certains flux de déchets de PSE peuvent être recyclés en nouveaux produits en mousse. Le matériau doit être identifiable, triable et adapté au procédé de retraitement. La matière première obtenue doit satisfaire aux tests de qualification requis pour le produit final. Elle n’est pas automatiquement équivalente à la résine vierge.
Q2 : Comment les déchets EPS doivent-ils être triés avant traitement ?
A2 : Trier les matériaux selon le type de polymère, la couleur, la qualité et le niveau de contamination. Retirer les étiquettes, le ruban adhésif, les résidus alimentaires, l’humidité et les débris visibles. Éviter d’intégrer les lots douteux à la production jusqu’à leur inspection.
Q3 : Quels documents un acheteur doit-il demander pour du PSE recyclé ?
A3 : Demander l’origine et la qualité du matériau, la preuve de son contenu recyclé ou de sa traçabilité, le périmètre de la certification le cas échéant, l’identification du lot, les conditions de transformation, les méthodes et résultats d’essais, ainsi que la procédure de gestion des matériaux non conformes. Ces documents doivent permettre de relier le flux entrant au lot de produit approuvé.
 French
 English
 German
 Spanish
 Arabic