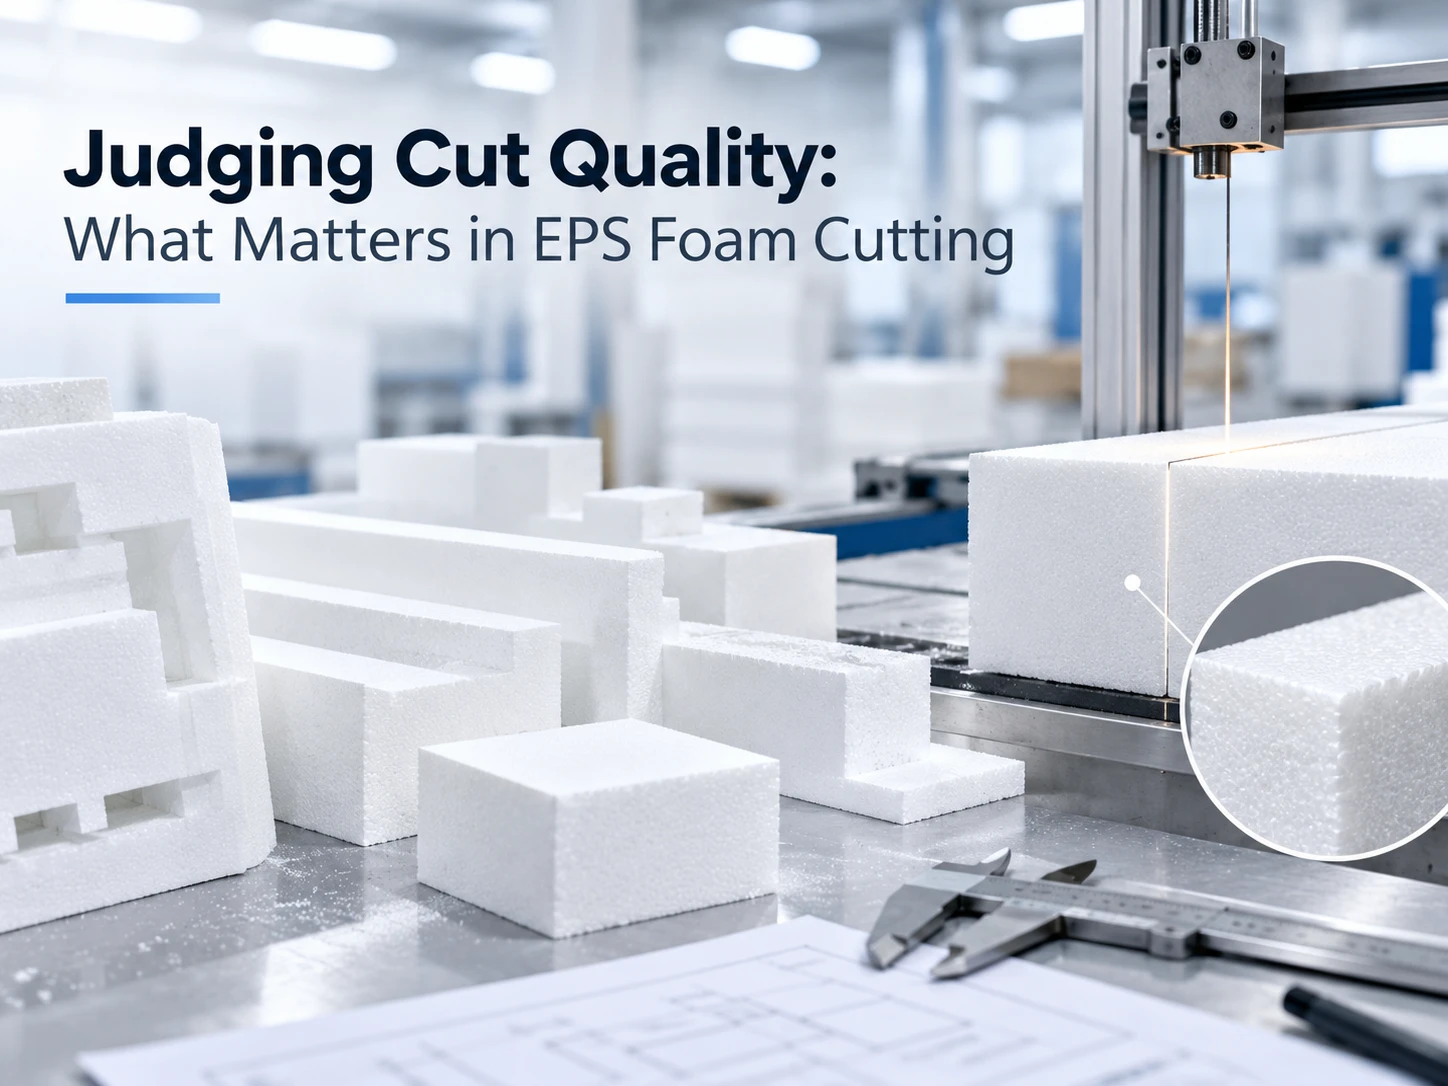
La découpe de mousse EPS semble être une opération simple à l'achat, et c'est précisément pour cette raison qu'elle engendre des litiges inutiles. Une pièce découpée peut paraître parfaitement acceptable au premier abord et pourtant décevoir lors d'une commande en gros, et le différend qui s'ensuit porte rarement sur la qualité intrinsèque de la pièce.
Il s'agit de déterminer quelle exigence de qualité est en jeu et quel procédé de découpe a permis de produire l'échantillon approuvé par tous. Les arêtes de coupe et les dimensions mesurées proviennent de causes différentes et doivent donc être évaluées séparément avant d'être intégrées à une commande. Un acheteur capable de préciser le procédé de découpe, l'outillage et la méthode de mesure utilisés pour un échantillon approuvé est en mesure d'exiger d'un fournisseur un résultat identique pour l'ensemble d'un lot ; un acheteur ne disposant que d'un échantillon ne l'est pas.
Distinguer la finition des bords de la précision dimensionnelle
La finition des bords décrit l'état de la surface de coupe : la netteté de la découpe de la mousse, l'intégrité des alvéoles (scellées ou déchirées) et la résistance du bord lors de la manipulation de la pièce. La précision dimensionnelle, quant à elle, est une mesure différente. Elle indique l'écart entre la dimension finale et la valeur indiquée sur le dessin.
Une tolérance définit la variation admissible d'une dimension autour de sa valeur nominale. C'est pourquoi un résultat de mesure n'a de sens que si la référence et les conditions de mesure sont définies. Sans ces deux références, deux personnes peuvent mesurer la même pièce de bonne foi et pourtant être en désaccord, car elles ne mesurent pas la même chose au même endroit.
Les causes divergent également. Lors d'un procédé de découpe au fil chaud, la mousse est guidée de manière constante à travers un fil chauffé ; la surface de coupe est ainsi obtenue par fusion locale au passage du fil. La vitesse d'avance et la pression permettent de contrôler cette fusion, tandis qu'une avance irrégulière ou une pression excessive peuvent engendrer une coupe imparfaite, voire rompre le fil. Il s'agit alors d'un défaut de finition dû au déplacement de la pièce dans le fil, et non à la tolérance d'étirage. Une dimension mesurée qui varie d'un lot à l'autre indique un autre problème : le contrôle de la machine, le support ou la manière dont la pièce a été maintenue pendant la découpe.
Cette distinction est d'ordre pratique plutôt qu'académique. Si une pièce livrée présente un bord irrégulier, un resserrement de la tolérance dimensionnelle sur le dessin ne résoudra pas le problème. De même, si les pièces mesurent systématiquement hors des dimensions spécifiées, un nouveau fil ne changera rien. Identifier correctement le défaut est la première étape, car cela détermine l'action corrective que le fournisseur est tenu de mettre en œuvre.
Ce que change le tracé de coupe
Le choix du procédé de découpe est la question la plus pertinente qu'un acheteur puisse poser, car il détermine les limites de ce que le fournisseur peut prendre en charge. Le polystyrène expansé (PSE) est découpé sur différents types d'équipements, et une même pièce peut parfois être produite selon plusieurs procédés. Chaque procédé présente un rapport différent entre vitesse, géométrie et qualité de découpe, c'est pourquoi la machine de découpe de mousse PSE mentionnée dans un devis relève d'un détail technique et non administratif.
Demander quel itinéraire sera utilisé et sur quels critères ce choix a été fondé permet à l'acheteur d'avoir un point de comparaison concret entre les fournisseurs. Cela garantit également la reproductibilité de l'échantillon approuvé, car l'itinéraire peut être consigné à côté de l'échantillon au lieu d'être déduit ultérieurement.
Découpe au fil chaud
La découpe au fil chaud est la méthode courante pour les profils droits et les pièces dont les bords nécessitent une surface fondue et scellée. Le fil faisant fondre localement la mousse lors de son déplacement, l'opérateur règle l'état du fil et la vitesse de coupe en fonction du matériau avant l'usinage. Modifier l'un ou l'autre de ces paramètres peut entraîner un résultat visiblement différent pour un même dessin.
L'état du coupe-mousse EPS est aussi important que celui du châssis de la machine. La tension, le réglage de la température et l'usure du fil influent directement sur la netteté de la découpe. Un fil ayant déjà beaucoup servi se comporte différemment d'un fil neuf. Pour un acheteur, la question pertinente n'est pas de savoir si un fil chaud a été utilisé, mais plutôt comment son état a été contrôlé lors de la production de l'échantillon.
Découpe à la lame et au ruban
Le traçage à lame et à ruban convient aux pièces nécessitant des coupes droites, qu'il s'agisse de tôles ou de blocs. La coupe étant mécanique et non thermique, l'état des bords et les poussières générées dépendent de la lame, de l'avance et du support situé derrière la pièce, et non de la température du fil.
C'est là que les outils de découpe de mousse EPS font l'essentiel du travail. Les guides, les dispositifs de fixation et les aides à la manipulation permettent de transformer une découpe nette en une opération répétable, car une grande quantité de mousse peut être découpée à l'aide d'outils de grande taille. Bloc ou plaque EPS Léger et facile à déplacer pendant la découpe, cet outil est doté d'un système de support et de serrage qui empêche la pièce de bouger en cours de découpe. Un guide assure une parfaite rectitude du bord tout au long de la coupe. Un fournisseur capable de décrire le dispositif de fixation décrit généralement un processus reproductible ; ce qui n'est pas le cas d'un fournisseur se contentant de décrire la lame.
Découpe CNC
La découpe programmée s'impose lorsque la géométrie ne se limite plus à une simple réduction. Profils, paires de pièces appariées, inserts courbes et composants identiques répétés sont autant de cas où une passe manuelle dépend trop de l'opérateur, tandis que la trajectoire programmée garantit la régularité de la forme pour une série de pièces. Lorsque les acheteurs s'interrogent sur la nécessité d'une découpe CNC, la question sous-jacente est généralement de savoir si la complexité ou la répétitivité de la pièce justifie ce procédé.
La netteté des bords et la précision des profils dépendent du profil de l'outil de coupe, de l'outillage et des réglages machine sélectionnés pour la mousse, et non du matériau seul. Ceci est valable que la pièce soit usinée sur une défonceuse ou profilée sur un système à fil chaud. Le choix de la voie de coupe est donc clairement déterminé : les coupes droites et les profils simples peuvent être réalisés manuellement, tandis que les pièces profilées ou répétitives nécessitent une voie de coupe contrôlée.
Lorsque le processus est véritablement incertain, il est juste de laisser la géométrie de la pièce déterminer le processus. Un fournisseur qui propose un usinage CNC pour une carte simple augmente le coût sans apporter de contrôle supplémentaire, tandis qu'un fournisseur qui propose un usinage manuel pour un insert à courbes multiples prend un risque lié à la répétabilité, risque qui sera supporté par l'acheteur.
Lecture d'un échantillon coupé avant analyse en vrac
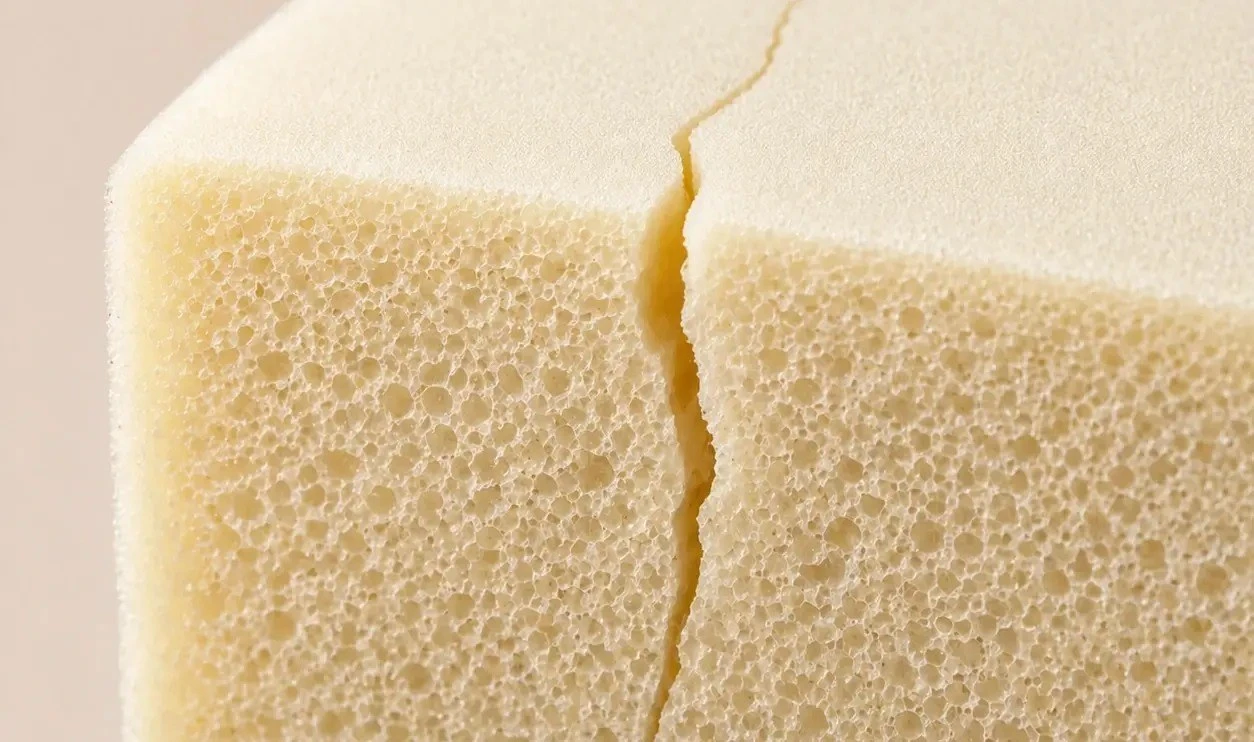
Un échantillon ne prouve que le processus de fabrication. Deux fournisseurs peuvent soumettre chacun une pièce visuellement identique, usinée sur des équipements totalement différents, avec des outillages et des réglages différents. Si le processus de fabrication, l'outillage et la méthode de mesure de l'échantillon ne sont pas consignés, la pièce approuvée ne peut être reproduite délibérément. Sa reproduction ne peut être obtenue que par hasard.
Pour que les résultats soient comparables, la même méthode de mesure doit être appliquée à l'échantillon approuvé et aux pièces livrées. Cela implique de s'accorder sur le lieu de la mesure, le mode de support de la pièce pendant la mesure et la nature de la valeur rapportée (mesure unique ou moyenne). L'inspection consigne à la fois le résultat mesuré et la méthode utilisée, ce qui permet d'attribuer un écart répété à une cause de processus plutôt qu'à une simple appréciation de la pièce.
Lors de l'examen de l'échantillon, il est utile de distinguer les contrôles importants pour l'application de ceux qui sont simplement faciles à réaliser. L'état des bords des faces visibles ou manipulées, ainsi que les dimensions des éléments qui doivent s'ajuster, méritent une attention particulière. Une dimension au milieu d'un grand panneau que personne ne touche ne justifie généralement pas le coût de l'inspection. Notez également si la pièce a été moulée ou usinée, car les deux méthodes présentent des historiques de défauts différents ; une pièce moulée déformée est généralement imputée à l'outillage et au cycle, ce qui nécessite une investigation différente d'une mauvaise découpe.Pourquoi des défauts de moulage EPS apparaissent-ils et comment les acheteurs les évitent-ils ?).
Enfin, demandez quels paramètres seront contrôlés sur les livraisons en gros et à quelle fréquence. Un échantillon inspecté pour chaque caractéristique n'est pas représentatif d'une production en série, et un plan d'échantillonnage ne contrôlant qu'une seule dimension risque de laisser apparaître des dérives imperceptibles au sein d'un lot. La discussion sur l'échantillonnage est le moment idéal pour convenir de ces deux points, tant que le fournisseur a encore un intérêt direct dans le résultat.
Ce qui doit figurer dans l'ordre ou le tirage au sort
C’est à partir de cette ordonnance que les jugements ci-dessus deviennent exécutoires. Quatre points méritent l’attention qu’ils suscitent.
Tout d'abord, le parcours de découpe. Le fait de le préciser évite que le devis ne soit modifié sans explication concernant l'équipement utilisé entre l'échantillon et la production en série. Si la géométrie permet plusieurs parcours, il est légitime de demander celui prévu et de considérer toute modification comme une demande du fournisseur, et non comme une supposition.
Deuxièmement, le dispositif d'outillage et de support doit être décrit uniquement dans la mesure où il influe sur le résultat. Une note précisant que la pièce est usinée sur un montage avec un guide, ou que les découpes de profil suivent une trajectoire programmée, permet à l'acheteur de vérifier que les conditions convenues sont bien celles qui sont reproduites.
Troisièmement, la base de mesure : la donnée de référence, la condition de mesure et la méthode. C’est la partie du cahier des charges qui est le plus souvent omise, et c’est elle qui détermine si un litige relatif à une livraison est résoluble.
Quatrièmement, les critères d'acceptation des caractéristiques importantes, exprimés sous forme de limite plutôt que de préférence. L'établissement de limites écrites justifie également la mention de la nuance de matériau, car la densité et la structure du cordon influencent le comportement d'une pièce en bordure. les contrôles qui distinguent un approvisionnement constant en EPS d'un approvisionnement variable Ce sont les mêmes contrôles qui rendent le comportement de la coupe prévisible.
Les procédures de production et de test internes du fournisseur doivent être intégrées à cette discussion et non reléguées au second plan : HUASHENG documente les tests de précision effectués sur une ligne de production EPS intelligente et intègre la production d'échantillons à un processus de support qui couvre également la conception de la solution, la fabrication et la livraison logistique. C'est ce qui rend la qualification par échantillon pertinente, car le processus ayant permis de produire la pièce approuvée est le même que celui utilisé pour la production de la commande.
Il est également judicieux de décider de l'imbrication ou de la disposition des pièces sur le matériau source avant le premier tirage. Une disposition qui réduit les chutes diminue la consommation de matériau sans modifier le dessin. la même logique qui permet d'éliminer les déchets d'une chaîne d'approvisionnement s'applique au niveau de la pièce.
Conclusion
Évaluez la découpe de la mousse EPS selon deux critères distincts plutôt qu'un seul. Un bord coupé et une dimension mesurée présentent des défauts pour des raisons différentes, la trajectoire de découpe détermine les capacités du fournisseur, et un échantillon n'est reproductible que si l'outillage et la méthode de mesure utilisés sont documentés. Clarifiez ces quatre points avant le lancement de la commande en gros ; ainsi, les échanges concernant la livraison resteront techniques et n'entraîneront pas de désaccords.
Veuillez envoyer le dessin de la pièce, l'application prévue et la quantité attendue à l'équipe technique de HUASHENG, afin que la procédure de découpe et les contrôles d'échantillons puissent être examinés ensemble avant la première production.
Questions fréquentes
Q1 : Comment puis-je juger si un échantillon découpé en EPS est suffisamment bon ?
A1 : Vérifiez la réponse en la comparant à deux constats plutôt qu’à une seule impression. Assurez-vous que l’état des arêtes des faces concernées est acceptable et que les dimensions des éléments à ajuster ont été mesurées selon la méthode spécifiée. Demandez ensuite quel procédé, quel état du fil ou de la lame, et quel dispositif ont été utilisés pour produire l’échantillon, car un échantillon ne peut être reproduit intentionnellement sans ces détails.
Q2 : Quand une pièce en EPS nécessite-t-elle une découpe CNC plutôt qu'un fil chaud ?
A2 : La différence réside dans la géométrie et la répétition, et non dans la taille des pièces. Les coupes droites et les profils simples s’effectuent généralement bien en mode manuel, tandis que les profils complexes, les pièces appariées et les composants identiques répétés nécessitent une trajectoire programmée pour garantir la régularité de la forme sur l’ensemble du lot. Si une passe manuelle repose sur le jugement de l’opérateur pour chaque pièce, celle-ci doit être usinée sur une trajectoire programmée.
Q3 : Que dois-je écrire pour contrôler la qualité de la coupe ?
A3 : Indiquez la trajectoire de coupe, l’outillage ou le dispositif de support ayant une incidence sur le résultat, la référence et la méthode de mesure, ainsi que les limites d’acceptation des caractéristiques importantes. Précisez la disposition des pièces sur la matière première si la réduction des chutes est incluse dans le devis. Ces quatre points permettent aux deux parties de s’accorder sur la définition de la pièce convenue.
 French
 English
 German
 Spanish
 Arabic