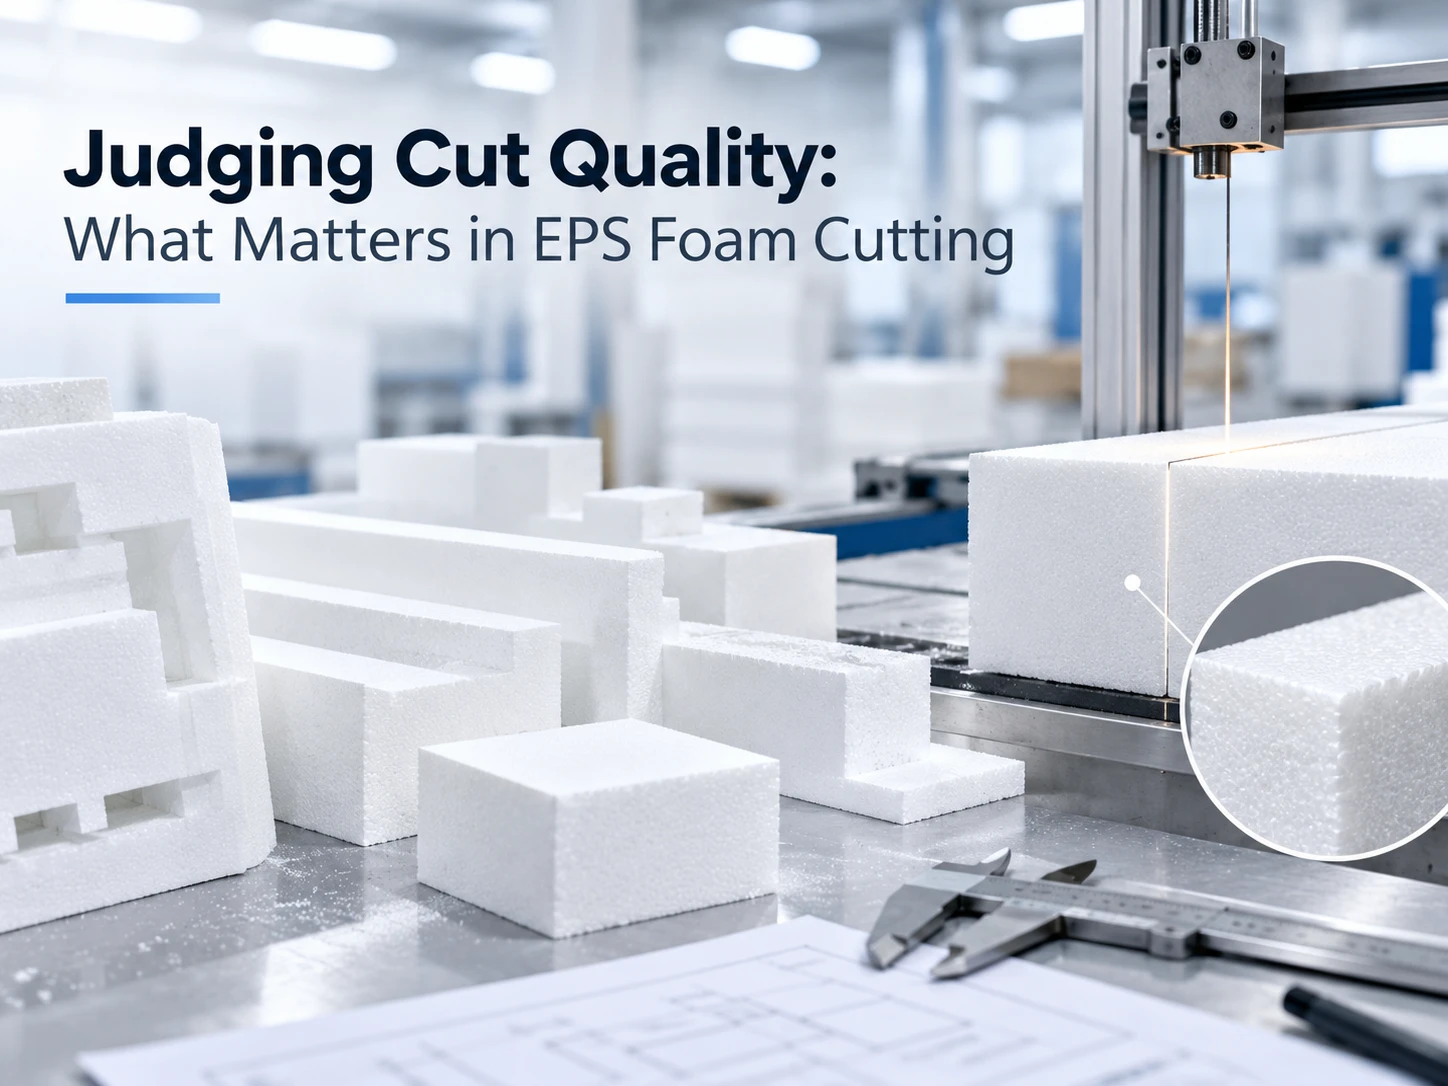
Das Zuschneiden von EPS-Schaumstoff scheint ein einfacher Vorgang zu sein, und genau deshalb führt es oft zu vermeidbaren Streitigkeiten. Ein zugeschnittenes Teil kann in der Hand einwandfrei aussehen, bei einer Großbestellung aber dennoch enttäuschen, und die darauffolgende Auseinandersetzung dreht sich selten darum, ob das Teil gut oder schlecht ist.
Es geht darum, welche Qualitätsanforderung diskutiert wird und welcher Bearbeitungsprozess das von allen freigegebene Muster erzeugt hat. Schnittkanten und gemessene Maße entstehen durch unterschiedliche Ursachen und müssen daher separat beurteilt werden, bevor sie in eine Bestellung aufgenommen werden. Ein Einkäufer, der den Bearbeitungsprozess, die Werkzeuge und die Messmethode eines freigegebenen Musters benennen kann, ist in der Lage, vom Lieferanten für eine ganze Charge das gleiche Ergebnis zu verlangen; ein Einkäufer, dem nur ein Musterteil vorliegt, kann dies nicht.
Trennung von Kantenbearbeitung und Maßgenauigkeit
Die Kantenbearbeitung beschreibt den Zustand der Schnittfläche: ob der Schaumstoff sauber geschnitten wurde, ob die Zellen an der Oberfläche verschlossen oder eingerissen sind und ob die Kante beim Handling des Teils zusammenhält. Die Maßgenauigkeit ist ein völlig anderes Messverfahren. Sie beschreibt, wie stark das fertige Maß vom angegebenen Wert in der Zeichnung abweicht.
Eine Toleranz definiert die zulässige Abweichung eines Maßes von seinem Sollwert. Deshalb ist ein Messergebnis nur dann aussagekräftig, wenn Bezugsgröße und Messbedingung definiert sind. Ohne diese beiden Referenzen können zwei Personen dasselbe Teil korrekt messen und dennoch zu unterschiedlichen Ergebnissen kommen, da sie nicht dasselbe am selben Ort messen.
Die Ursachen sind ebenfalls vielfältig. Beim Heißdrahtschneiden wird der Schaumstoff gleichmäßig durch einen erhitzten Draht geführt, sodass die Schnittfläche durch lokales Aufschmelzen beim Drahtdurchgang entsteht. Vorschubgeschwindigkeit und gleichmäßiger Druck steuern dieses Aufschmelzen. Ein ungleichmäßiger Vorschub oder zu hoher Druck können zu einem unsauberen Schnitt führen oder den Draht sogar brechen lassen. Dieses Ergebnis der Kantenbearbeitung ist auf die Führung des Werkstücks durch den Draht zurückzuführen und nicht auf die Ziehtoleranz. Abweichungen der gemessenen Maße innerhalb einer Charge deuten wiederum auf andere Ursachen hin, beispielsweise auf die Maschinensteuerung, die Lagerung oder die Werkstückfixierung während des Schneidens.
Diese Unterscheidung ist eher praktischer als theoretischer Natur. Wenn ein geliefertes Teil eine unsaubere Kante aufweist, behebt eine Verringerung der Maßtoleranz in der Zeichnung das Problem nicht. Wenn die Teile durchgehend außerhalb der angegebenen Maße liegen, hilft auch ein neuer Draht nicht. Die korrekte Benennung des Fehlers ist der erste Schritt, denn sie bestimmt, welche Korrekturmaßnahme der Lieferant tatsächlich ergreifen soll.
Was die Trasse ändert
Die Wahl des Schneidewegs ist die wichtigste Frage, die ein Käufer stellen kann, da sie die Grenzen des Liefervolumens festlegt. EPS wird mit verschiedenen Maschinentypen geschnitten, und dasselbe Teil kann mitunter auf mehreren Wegen gefertigt werden. Jeder Weg hat ein anderes Verhältnis zwischen Geschwindigkeit, Geometrie und Schnittkante. Daher ist die im Angebot genannte EPS-Schaumstoffschneidemaschine ein technisches und kein administratives Detail.
Die Frage nach der gewählten Route und den Gründen für diese Entscheidung gibt dem Käufer einen konkreten Vergleichspunkt zwischen den Anbietern. Zudem wird die Reproduzierbarkeit des freigegebenen Musters gewährleistet, da die Route neben dem Muster dokumentiert und nicht erst später erschlossen werden kann.
Heißdrahtschneiden
Das Heißdrahtschneiden ist das gängige Verfahren für gerade Profile und Teile, deren Kanten von einer geschmolzenen, versiegelten Oberfläche profitieren. Da der Draht den Schaumstoff während des Schneidvorgangs lokal aufschmilzt, stellt der Bediener die Drahtbeschaffenheit und die Schnittgeschwindigkeit für das jeweilige Material vor dem Bearbeitungsvorgang ein. Schon eine Änderung dieser Parameter kann bei derselben Zeichnung zu einer sichtbar anderen Kante führen.
Der Zustand des EPS-Schaumschneiders ist genauso wichtig wie der Maschinenrahmen. Spannung, Temperatureinstellung und Drahtverschleiß beeinflussen direkt, ob die Schnittkante sauber oder ausgefranst ist. Ein bereits lange im Einsatz befindlicher Draht verhält sich anders als ein neuer. Für den Käufer ist daher nicht entscheidend, ob ein heißer Draht verwendet wurde, sondern wie dessen Zustand während des Schneidevorgangs, der zur Erstellung des Musters führte, kontrolliert wurde.
Klingen- und Bandschneiden
Schneid- und Bandschneidverfahren eignen sich für Teile, bei denen gerade Schnitte, Bleche oder Blöcke auf die gewünschte Größe reduziert werden. Sie schneiden mechanisch und nicht thermisch, sodass die Schnittkantenbeschaffenheit und der entstehende Staub vom Schneidmesser, dem Vorschub und der Werkstückauflage und nicht von der Drahttemperatur abhängen.
Hier leisten EPS-Schaumstoffschneidwerkzeuge den größten Teil der Arbeit. Führungen, Vorrichtungen und Handhabungshilfen machen aus einem einzigen sauberen Schnitt einen wiederholbaren Vorgang, denn ein großer EPS-Block oder -Platte Es ist leicht und lässt sich während des Schneidvorgangs einfach verschieben. Halterung und Klemmung verhindern ein Verrutschen des Werkstücks während des Schnitts, und eine Führung sorgt für eine absolut gerade Schneide über den gesamten Schnitt. Ein Lieferant, der die Vorrichtung beschreiben kann, beschreibt in der Regel einen wiederholbaren Prozess; ein Lieferant, der nur das Sägeblatt beschreibt, hingegen nicht.
CNC-Fräsen
Programmgesteuertes Schneiden ist die richtige Wahl, wenn die Geometrie nicht mehr einer linearen Reduzierung entspricht. Konturprofile, zusammenpassende Teilepaare, gebogene Einsätze und sich wiederholende identische Bauteile sind Beispiele dafür, bei denen ein manueller Bearbeitungsgang zu stark vom Bediener abhängt und der programmierte Bearbeitungspfad die Formstabilität über die gesamte Charge hinweg gewährleistet. Wenn Käufer fragen, ob CNC-Bearbeitung erforderlich ist, geht es im Kern meist darum, ob das Teil komplex genug ist oder sich häufig genug wiederholt, um dieses Verfahren zu rechtfertigen.
Saubere Kanten und präzise Profile hängen vom Fräserprofil, den Werkzeugen und den für den Schaumstoff gewählten Maschineneinstellungen ab, nicht allein vom Material. Dies gilt unabhängig davon, ob das Teil mit einer Oberfräse oder mit einem Heißdraht-Formverfahren bearbeitet wird. Die Wahl des Bearbeitungswegs ist daher eindeutig: Einfache, gerade Schnitte und Profile können manuell bearbeitet werden, während konturierte oder sich wiederholende Teile auf einer gesteuerten Fräsmaschine bearbeitet werden.
Wo der Weg wirklich unklar ist, ist die Bauteilgeometrie ausschlaggebend. Ein Lieferant, der CNC-Bearbeitung für eine einfache Platine vorschlägt, verursacht unnötige Kosten ohne zusätzliche Kontrolle. Ein Lieferant, der manuelle Bearbeitung für einen Mehrfach-Einsatz vorschlägt, übernimmt hingegen ein Wiederholgenauigkeitsrisiko, das der Käufer tragen muss.
Lesen einer Schnittprobe vor der Massenproduktion
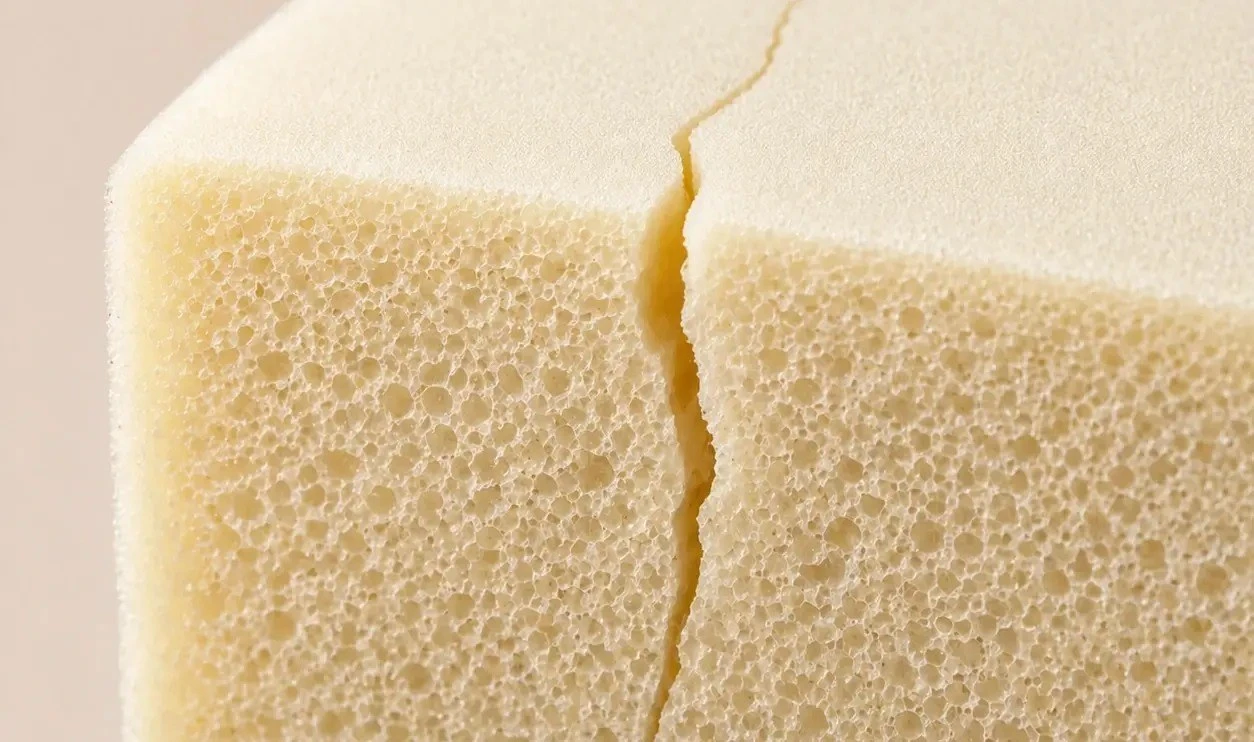
Ein Muster belegt lediglich den Herstellungsprozess. Zwei Lieferanten können jeweils ein optisch identisches Teil einreichen, das mit völlig unterschiedlichen Maschinen, Werkzeugen und Einstellungen gefertigt wurde. Werden der Herstellungsprozess, die Werkzeuge und die Messmethode des Musters nicht dokumentiert, lässt sich das freigegebene Teil nicht gezielt reproduzieren. Eine Reproduktion ist dann nur durch Zufall möglich.
Um vergleichbare Ergebnisse zu erzielen, muss die gleiche Messmethode sowohl auf das freigegebene Muster als auch auf die gelieferten Teile angewendet werden. Dies erfordert die Übereinstimmung hinsichtlich des Messorts, der Bauteillagerung während der Messung und der Art des Messwerts (Einzelwert oder Mittelwert). Die Inspektion dokumentiert sowohl das Messergebnis als auch die angewandte Methode. Dadurch lässt sich eine wiederholte Abweichung auf eine Prozessursache zurückführen und nicht auf eine subjektive Beurteilung des Bauteils.
Bei der Überprüfung des Musters ist es hilfreich, die für die Anwendung relevanten Prüfungen von den einfach durchzuführenden zu trennen. Der Zustand der Kanten an den sichtbaren oder handhabbaren Flächen sowie die Maße an den passgenauen Elementen verdienen besondere Beachtung. Ein Maß mitten auf einer großen, unberührten Platte rechtfertigt in der Regel nicht den Prüfaufwand. Beachten Sie außerdem, ob das Teil spritzgegossen oder aus einem Rohling geschnitten wurde, da beides unterschiedliche Fehlerquellen birgt. Ein formverformtes Spritzgussteil ist üblicherweise auf das Werkzeug und den Fertigungszyklus zurückzuführen, was eine andere Untersuchung erfordert als ein fehlerhafter Zuschnitt.Warum EPS-Formfehler auftreten und wie Käufer sie vermeiden können).
Klären Sie abschließend, was bei Großlieferungen gemessen werden soll und wie oft. Eine Stichprobe, die jedes Merkmal prüft, ist kein realistisches Modell für eine Serienproduktion, und ein Stichprobenplan, der nur eine Dimension prüft, kann dazu führen, dass sich innerhalb einer Charge unbemerkt Abweichungen entwickeln. Das Gespräch über die Stichprobe ist der richtige Zeitpunkt, um beides zu vereinbaren, solange der Lieferant noch ein Interesse am Ergebnis hat.
Was gehört in die Bestellung oder Zeichnung?
Mit dieser Anordnung werden die oben genannten Urteile vollstreckbar. Vier Punkte rechtfertigen den ihnen zugewiesenen Platz.
Zunächst zum Schneideweg. Die Angabe des Weges verhindert, dass im Angebot zwischen Muster- und Serienfertigung stillschweigend unterschiedliche Maschinen zum Einsatz kommen. Wenn die Geometrie mehrere Wege zulässt, ist es angebracht, den gewünschten Weg anzufordern und eine Änderung als vom Lieferanten angesprochen und nicht als selbstverständlich anzusehen.
Zweitens die Werkzeug- und Stützvorrichtung, die nur insoweit beschrieben wird, als sie das Ergebnis beeinflusst. Ein Hinweis darauf, dass das Teil auf einer Vorrichtung mit Führung geschnitten wird oder dass Profilschnitte einem programmierten Pfad folgen, ermöglicht es dem Käufer zu überprüfen, ob die akzeptierten Bedingungen auch tatsächlich eingehalten werden.
Drittens die Messgrundlage: Bezugspunkt, Messbedingung und Messmethode. Dieser Teil der Spezifikation wird am häufigsten nicht angegeben und entscheidet darüber, ob eine Lieferstreitigkeit beigelegt werden kann.
Viertens die Akzeptanzkriterien für die relevanten Merkmale, ausgedrückt als Grenzwert und nicht als Präferenz. Schriftliche Grenzwerte machen auch die Angabe der Materialgüte sinnvoll, da Dichte und Raupenstruktur das Verhalten eines Bauteils an der Kante beeinflussen. die Prüfungen, die eine konstante EPS-Versorgung von einer variablen unterscheiden sind dieselben Prüfungen, die das Schnittverhalten vorhersagbar machen.
Die eigenen Produktions- und Testverfahren eines Lieferanten gehören in diese Diskussion und nicht ins Abseits: HUASHENG dokumentiert Präzisionstests auf einer intelligenten EPS-Produktionslinie und integriert die Musterfertigung in einen Supportprozess, der auch Lösungsdesign, Fertigung und Logistik umfasst. Genau das macht eine Qualifizierung nach dem Musterprinzip praktikabel, denn der gleiche Prozess, der das freigegebene Teil hergestellt hat, wird auch für die Auftragsabwicklung verwendet.
Es ist außerdem ratsam, vor dem ersten Produktionslauf festzulegen, wie die Teile auf dem Rohmaterial verschachtelt oder angeordnet werden. Eine Anordnung, die Verschnitt reduziert, senkt den Materialverbrauch, ohne die Zeichnung zu ändern. die gleiche Logik, die Abfall aus einer Lieferkette entfernt gilt auf Teileebene.
Schlussfolgerung
Beurteilen Sie den Zuschnitt von EPS-Schaumstoff anhand zweier separater Kriterien, nicht nur anhand eines einzigen. Eine Schnittkante und eine gemessene Abmessung können aus unterschiedlichen Gründen fehlerhaft sein, der Zuschnittweg bestimmt die Möglichkeiten des Lieferanten, und ein Muster ist nur dann reproduzierbar, wenn die verwendeten Werkzeuge und die zugrunde liegende Messmethode dokumentiert sind. Klären Sie diese vier Punkte, bevor die Großbestellung freigegeben wird, damit die Lieferdiskussion fachlich bleibt und nicht in eine Meinungsverschiedenheit ausartet.
Senden Sie die Teilezeichnung, die geplante Anwendung und die erwartete Menge an das technische Team von HUASHENG, damit der Schneidweg und die Stichprobenprüfungen vor dem ersten Produktionslauf gemeinsam überprüft werden können.
Häufig gestellte Fragen
Frage 1: Wie kann ich beurteilen, ob eine EPS-Schnittprobe ausreichend ist?
A1: Prüfen Sie anhand zweier Antworten statt nur eines Eindrucks. Bestätigen Sie, dass die Kantenbeschaffenheit der relevanten Flächen akzeptabel ist und dass die Maße der passgenauen Merkmale nach der vorgegebenen Methode gemessen wurden. Fragen Sie anschließend nach dem Herstellungsverfahren, dem Draht- oder Klingenzustand und der Vorrichtung, mit der das Muster gefertigt wurde, da ein Muster ohne diese Angaben nicht absichtlich reproduziert werden kann.
Frage 2: Wann muss ein EPS-Teil per CNC-Fräsen statt per Heißdraht geschnitten werden?
A2: Die entscheidende Grenze liegt in der Geometrie und der Wiederholung, nicht in der Teilegröße. Einzelne gerade Schnitte und einfache Profile lassen sich in der Regel gut manuell bearbeiten, während Konturprofile, zusammenpassende Teile und identische, wiederholt gefertigte Komponenten einen programmierten Bearbeitungspfad benötigen, um die Form über die gesamte Charge hinweg beizubehalten. Wenn ein manueller Bearbeitungsgang für jedes Teil vom Urteilsvermögen des Bedieners abhängt, gehört das Teil auf einen kontrollierten Bearbeitungspfad.
Frage 3: Was muss ich in die Bestellung schreiben, um die Schnittqualität zu kontrollieren?
A3: Geben Sie den Bearbeitungsweg, die Werkzeug- oder Stützvorrichtung, die das Ergebnis beeinflusst, das Bezugs- und Messverfahren sowie die Akzeptanzgrenzen für die relevanten Merkmale an. Ergänzen Sie, wie die Teile auf dem Ausgangsmaterial angeordnet werden, falls die Verschnittreduzierung im Angebot enthalten ist. Diese vier Punkte schaffen für beide Seiten eine gemeinsame Definition des vereinbarten Teils.
 German
 English
 Spanish
 French
 Arabic