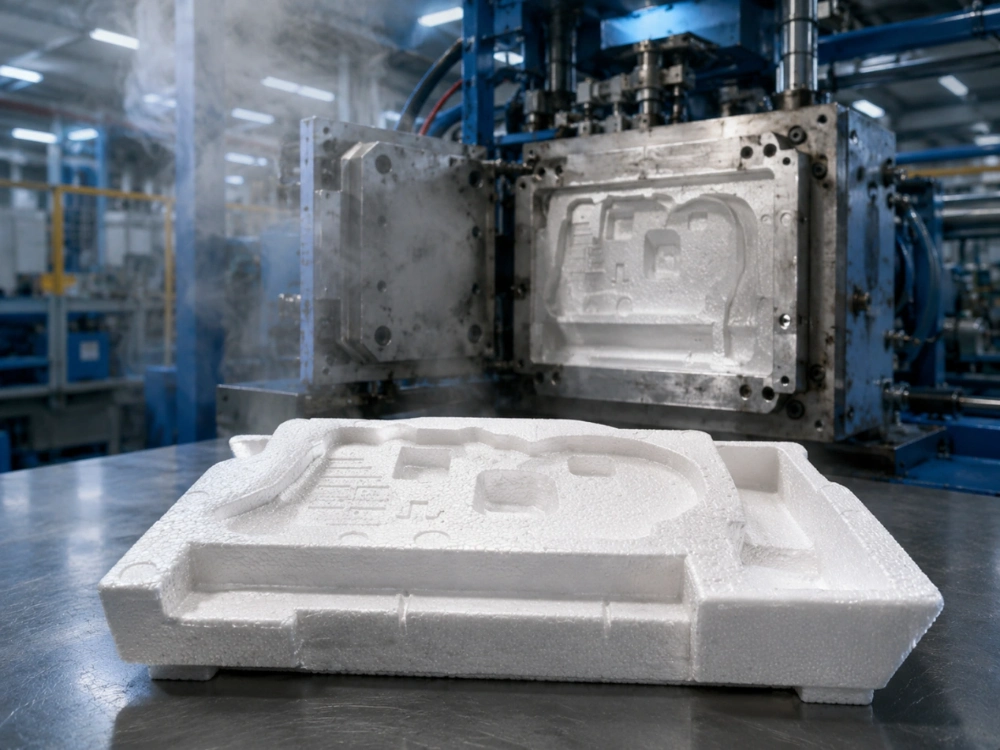
Los problemas de desmoldeo de EPS suelen manifestarse primero como un problema de velocidad de producción. Una línea de moldeo que normalmente funciona a un ritmo estable empieza a tardar más en abrirse. Las piezas se sienten demasiado calientes o demasiado blandas al desmoldarlas, los operarios prolongan el tiempo de vacío y un ciclo que antes parecía eficiente se convierte gradualmente en un cuello de botella.
La reacción obvia es acortar el temporizador. Eso puede empeorar las cosas.
Un desmoldeo lento generalmente significa que la pieza moldeada no ha alcanzado una condición de liberación estable en el punto previsto del proceso de moldeo de EPS. La refrigeración, el rendimiento del vacío, la humedad, la geometría de la pieza, el comportamiento del material y el grado seleccionado pueden influir en la rapidez con que se alcanza dicha condición.
¿Dónde se produce realmente la pérdida de tiempo en el ciclo de moldeo de EPS?
Un ciclo comprende más que los pocos segundos en que el molde se abre físicamente.
Entra el vapor, las perlas completan el moldeo, la pieza se enfría, el vacío puede eliminar el calor y la humedad, el producto se estabiliza lo suficiente como para mantener su forma, y solo entonces resulta práctico abrir el molde.
¿Es realmente la apertura del molde la etapa más lenta?
A menudo, no.
El movimiento de apertura puede ocupar solo una pequeña parte del ciclo completo de moldeo de EPS. La demora generalmente se produce porque la máquina está esperando a que el producto se estabilice lo suficiente para liberarlo.
Si el núcleo permanece demasiado caliente, las diferencias de presión y temperatura dentro de la pieza moldeada pueden persistir después de abrir el molde. Si la pieza aún está demasiado blanda, expulsarla antes de tiempo puede aumentar la deformación, las marcas superficiales o los daños.
Eso significa que un "tiempo de desplegamiento" más prolongado podría ser en realidad un problema de enfriamiento o estabilización.
¿Por qué deberían las fábricas separar las etapas del ciclo de producción?
Si los operarios solo registran el tiempo total del ciclo, no pueden ver dónde se acumulan los segundos adicionales.
Un registro de producción más útil separa los procesos de vaporización, enfriamiento, vacío, apertura del molde y extracción de piezas. Cuando una línea se ralentiza, el equipo puede comparar el ciclo actual con un lote estable conocido.
Si el tiempo de vapor no ha variado, pero el tiempo de vacío ha aumentado, la investigación debería comenzar en un punto diferente que si el llenado del molde en sí mismo se hubiera ralentizado.
¿Por qué las condiciones de enfriamiento y vacío afectan el desmoldeo del EPS?
Una pieza moldeada de EPS contiene calor proveniente del proceso de vaporización. Ese calor debe disminuir hasta un nivel adecuado antes de que la pieza pueda salir del molde sin perder la forma requerida.
¿Qué ocurre cuando la refrigeración es incompleta?
Abrir el molde antes de que el producto se haya estabilizado puede generar varios problemas prácticos.
La pieza puede expandirse ligeramente después de su liberación, deformarse en las secciones más delgadas, adherirse con mayor fuerza a algunas superficies del molde o requerir una manipulación adicional antes de poder pasar a la siguiente operación.
Por eso, simplemente reducir el tiempo de enfriamiento no es una estrategia de productividad fiable. El objetivo más adecuado es el ciclo repetible más corto que aún permita obtener una pieza aceptable.
Una fábrica debería comparar la temperatura, la forma, el estado de la superficie y el comportamiento de extracción de las piezas, en lugar de juzgar el éxito únicamente por la producción de la máquina por hora.
¿Por qué es importante la eficiencia del vacío en las líneas automáticas?
El enfriamiento al vacío puede ayudar a eliminar el calor y la humedad de la pieza moldeada de manera más eficiente.
Si el rendimiento del vacío cambia debido al estado del equipo, a conductos bloqueados, a fugas, a la condensación o a las condiciones de producción, es posible que el mismo ciclo programado ya no proporcione la misma condición de liberación.
Los operadores pueden compensarlo extendiendo el tiempo sin saber el motivo.
Esa es una de las razones por las que una ralentización repentina en el desmoldeo del EPS debería dar lugar a una comprobación del estado del equipo antes de culpar a la materia prima.
Lo contrario también es cierto. Si la máquina es estable, pero un nuevo lote de material requiere sistemáticamente un enfriamiento al vacío más prolongado, se debe revisar el material y el tiempo de procesamiento.
¿Pueden el estado o la humedad de las perlas prolongar el ciclo de moldeo?
Sí, pero esta sección debe mantenerse separada del envejecimiento del producto terminado.
El problema radica en el estado de las perlas que entran en el proceso de moldeo.
¿Por qué el exceso de humedad puede hacer que la liberación sea menos predecible?
La humedad afecta a cómo se transmite el calor durante el proceso de moldeo y a la rapidez con que la pieza moldeada alcanza posteriormente un estado estable.
Si el estado de las perlas cambia de un lote a otro, la máquina puede requerir un comportamiento diferente de enfriamiento o vacío, incluso cuando la configuración programada permanece sin cambios.
En lugar de modificar varios parámetros a la vez, el equipo de producción debería comparar el estado de humedad, el historial de preexpansión y el resultado del moldeo con un lote de referencia estable.
¿Por qué es importante un flujo estable de las perlas en el ciclo?
Un llenado estable ayuda a que el molde alcance una distribución de material repetible antes de que comience el moldeo por vapor.
Si el flujo del cordón es irregular, el operario puede observar diferencias locales en la pieza terminada y compensarlo aumentando el tiempo de procesamiento. Sin embargo, ese tiempo adicional no necesariamente resuelve la causa real.
En líneas de producción de alto volumen, la repetibilidad es más importante que lograr un ciclo excepcionalmente rápido. Un material que se procesa de forma predecible durante varios turnos suele ser más útil que uno que requiere ajustes frecuentes.
¿Cuándo puede la calidad del EPS convertirse en el factor limitante?
La configuración de la máquina no puede hacer que todos los grados se comporten de la misma manera.
Un grado desarrollado en torno a un moldeo más rápido puede resultar útil cuando el producto, la densidad y el equipo permiten ese rango de procesamiento.
¿Qué hace que un grado de moldeo rápido sea relevante?
Para embalaje de electrodomésticos, embalaje de cerámica, cajas de pescado, cajas de frutas y verduras, flotadores, artesanías y piezas moldeadas en general, HUASHENG B Grado de Prototipado Rápido Está diseñado para lograr un tamaño de cordón uniforme, buena fluidez, corto tiempo de curado, desmoldeo rápido en máquinas de conformado automáticas, mayor eficiencia de enfriamiento al vacío, buena fusión y resistencia al impacto.
Su rango de espumado recomendado es de 40 a 65 veces.
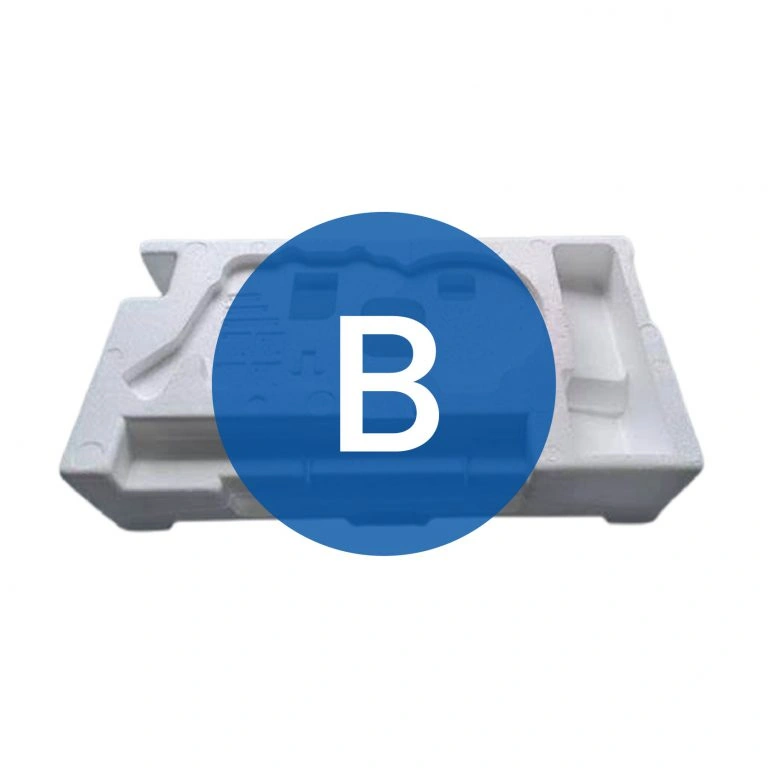
Eso no significa que deba usarse la calidad B simplemente porque una línea de producción sea lenta. La fábrica aún debe confirmar si la densidad final, la geometría de la pieza, la aplicación y el tipo de máquina se ajustan a la calidad requerida.
¿Por qué deberían las fábricas comparar la gama de grados antes de cambiar la configuración?
Los diferentes objetivos de producción requieren diferentes comportamientos del sistema de gestión de la producción (EPS).
Una línea de producción de tableros ligeros, una línea de insertos para embalaje y una línea de moldeo estándar de uso general no deben asumir que un solo material ofrece el mejor rendimiento en las tres.
Las fábricas pueden comparar Opciones de EPS de grado común de HUASHENG para diferentes condiciones de moldeo. antes de intentar imponer un mismo grado en cada máquina y producto.
Esto resulta especialmente útil cuando varias líneas de moldeo en la misma fábrica utilizan diferentes generaciones de máquinas.
¿Qué debe comprobar una fábrica antes de cambiar los parámetros de una máquina?
Cuando el desmoldeo del EPS se ralentiza repentinamente, el mejor diagnóstico es secuencial.
Primero, confirme si la ralentización afecta a todos los moldes o solo a uno. Luego, compare los datos actuales de vapor, enfriamiento, vacío, temperatura de la pieza y del ciclo completo con los de un lote estable.
¿Cómo es una comparación de producción útil?
La fábrica puede registrar un ciclo normal y un ciclo lento bajo las mismas especificaciones del producto.
Compare el lote de material, el estado del cordón preexpandido, la densidad del molde, el tiempo de vaporización, el tiempo de enfriamiento, el tiempo de vacío y las condiciones de extracción. Registre también si el problema se concentra en una región específica del molde.
Esto permite diferenciar rápidamente un cambio en el equipo de un cambio en el material.
¿Cuándo resulta más útil una prueba de materiales que otro ajuste de la máquina?
Si la máquina se mantiene estable, pero la misma pieza requiere repetidamente un tiempo de liberación más prolongado con un material o densidad específicos, resulta útil realizar una prueba controlada de materiales.
El objetivo no es encontrar la materia prima más rápida, sino una calidad que proporcione un ciclo estable manteniendo los requisitos del producto final.
Las fábricas que desarrollan una nueva pieza moldeada o que luchan por estabilizar un ciclo existente pueden Solicite una solución EPS adaptada a la máquina de HUASHENG. con el tipo de máquina, la densidad objetivo, las dimensiones del molde, el ciclo actual y la aplicación final.
Preguntas frecuentes
P1: ¿Por qué una pieza de EPS sigue sintiéndose blanda al abrir el molde?
A1: Es posible que el producto no se haya enfriado y estabilizado lo suficiente para la geometría y densidad de la pieza. La fábrica debería revisar las etapas de enfriamiento y vacío en lugar de limitarse a reducir el tiempo de apertura del molde.
P2: ¿Puede un mejor enfriamiento al vacío acortar el tiempo de desmoldeo del EPS?
A2: Puede ser útil cuando el enfriamiento es el principal obstáculo. Sin embargo, el rendimiento del vacío debe verificarse junto con el estado de la máquina, la geometría del producto, el grado del material y el estado del cordón.
P3: ¿Funciona un tipo de EPS de moldeo rápido en todas las máquinas automáticas?
A3: No. Un grado de moldeo rápido aún debe coincidir con la máquina, la densidad objetivo, el diseño del molde y la aplicación final. Una prueba controlada es más fiable que asumir que el mismo ciclo se transferirá directamente entre líneas.
 Spanish
 English
 German
 French
 Arabic