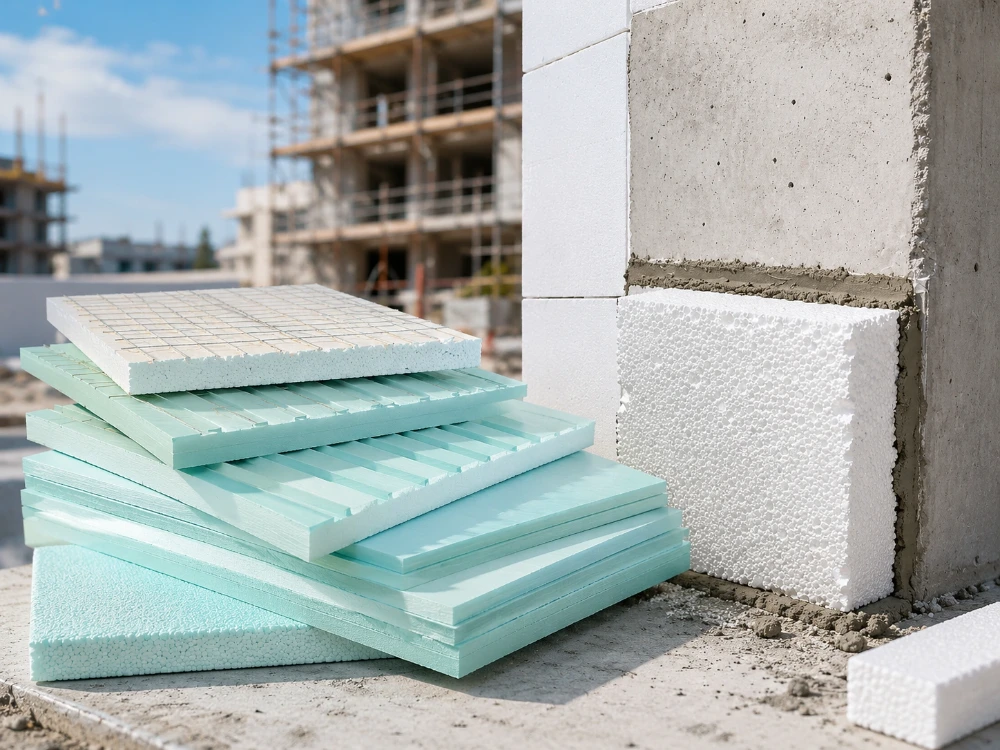
El EPS ignífugo no está necesariamente listo para pruebas o envío inmediatamente después de salir del molde. Tras el moldeo, la espuma terminada puede necesitar tiempo para estabilizarse antes de evaluar su comportamiento ante el fuego. Por lo tanto, para los fabricantes de paneles aislantes y los compradores de proyectos, el tiempo de envejecimiento de la espuma de EPS tiene repercusiones que van más allá de la planificación del almacén. Puede influir en la programación de las pruebas, la liberación de lotes, el embalaje y la fecha de entrega final.
Esto cobra especial importancia cuando la densidad, el grosor, la clasificación de inflamabilidad, las fechas de inspección y los plazos de envío de los tableros se fijan con antelación. Un lote puede terminar de moldearse según lo previsto, pero aun así requerir un periodo de envejecimiento adicional antes de las pruebas. Si este periodo no se incluye en el cálculo inicial del plazo de entrega, suelen producirse retrasos una vez finalizada la producción.
¿Por qué el EPS ignífugo necesita tiempo después del moldeo?
El poliestireno expandible pasa por varias etapas antes de convertirse en un producto de espuma terminado. Las perlas se preexpanden, se dejan envejecer, se moldean, se enfrían y, posteriormente, se dejan estabilizar tras el moldeo.
El proceso de envejecimiento de las perlas preexpandidas y el de los paneles acabados no coinciden. Las perlas preexpandidas requieren un acondicionamiento adecuado antes del moldeo, mientras que la espuma moldeada puede requerir un período adicional antes de las pruebas de resistencia al fuego o el envío.
¿Por qué el agente espumante residual afecta al cronograma?
El EPS recién moldeado aún puede contener agente espumante residual dentro de su estructura celular. Durante el envejecimiento, parte de este material restante se va eliminando gradualmente de la espuma.
Por lo tanto, una prueba de resistencia al fuego realizada demasiado pronto después del moldeo puede representar un estado del producto diferente al del tablero que finalmente se entregará en la obra.
Por eso, el tiempo de curado del EPS debe estar vinculado a las especificaciones reales del tablero, en lugar de tratarse como un valor fijo para cada pedido.
Para aplicaciones de materiales de construcción B2, EPS ignífugo HUASHENG F Está diseñado con un tamaño de partícula de materia prima uniforme, buena fluidez de las perlas de espuma, dimensiones estables, buena fusión, tenacidad y resistencia. Su rango de expansión inicial recomendado es de 35 a 75 veces, mientras que el producto moldeado terminado aún requiere un proceso de envejecimiento adecuado antes de la evaluación final.
¿Por qué el grosor y la densidad del tablero influyen en el tiempo de envejecimiento?
No existe un único tiempo de envejecimiento de la espuma EPS que se aplique a todos los paneles aislantes.
La densidad del producto, el grosor del tablero, el contenido residual de agente espumante, las dimensiones y la ventilación influyen en el período necesario.
En el caso de los tableros HUASHENG de grado F, bajo buena ventilación, la diferencia puede ser significativa. Un tablero de 20 mm con una densidad de 15 kg/m³ puede requerir al menos una semana de curado, mientras que un tablero de 50 mm con la misma densidad puede requerir al menos dos semanas.
Con una densidad de 30 kg/m³, el período de referencia aumenta a al menos dos semanas para un tablero de 20 mm y a al menos tres semanas para un tablero de 50 mm.
Estas diferencias son importantes cuando un pedido de paneles aislantes de EPS tiene una fecha fija de inspección o envío. Por lo tanto, la finalización de la producción y la entrega del producto deben considerarse hitos independientes.
¿Qué problemas pueden surgir si se realiza la prueba EPS demasiado pronto?
Cuando el período de maduración no se incluye en la planificación de la producción, el problema puede extenderse más allá de la línea de moldeo.
Es posible que sea necesario posponer el muestreo para el control de calidad. Las pruebas realizadas por terceros podrían tener que reprogramarse. Los tableros terminados podrían ocupar espacio de almacenamiento durante más tiempo del previsto, y los equipos de exportación podrían tener que ajustar el embalaje o las reservas de contenedores.
Esto es especialmente importante para proyectos en los que los resultados de las pruebas deben estar disponibles antes del envío.
¿Puede la realización de pruebas precoces dar lugar a pruebas de seguimiento innecesarias?
Sí. El objetivo de las pruebas de resistencia al fuego es evaluar el material en un estado representativo del producto final.
Si el EPS ignífugo se somete a prueba antes de que finalice el período de envejecimiento previsto, es posible que la prueba no se corresponda lo suficientemente bien con el estado del producto que posteriormente se suministrará al cliente.
Una mejor secuencia consiste en planificar conjuntamente la fecha de moldeo, el período de maduración, la fecha de muestreo, la fecha de prueba, la fecha de embalaje y la fecha de envío.
Los fabricantes que trabajan con diferentes requisitos de rendimiento contra incendios pueden comparar las opciones disponibles. Grados de EPS ignífugo de HUASHENG antes de que comience la producción, ya que el tipo de material y la ruta de procesamiento pueden influir en la eficiencia del moldeo y la planificación del desmoldeo.
¿Un mayor envejecimiento siempre implica un mejor rendimiento?
No. El envejecimiento no debe considerarse un proceso en el que más tiempo produce automáticamente un mejor rendimiento de la llama.
El tiempo de curado adecuado del EPS depende del tipo de materia prima, la densidad final, el grosor del panel, el entorno de almacenamiento, las dimensiones del producto y los requisitos de resistencia al fuego.
La cuestión más importante es si el proceso de envejecimiento está controlado y es rastreable.
No se deben mezclar planchas de diferentes fechas de moldeo sin una identificación clara del lote. Asimismo, las condiciones de almacenamiento deben mantener la espuma terminada alejada del calor excesivo, la luz solar directa, las fuentes de ignición y la contaminación inadecuada.
La separación de materiales también es importante. El EPS común no debe mezclarse con el material ignífugo durante el procesamiento, ya que esto puede reducir el rendimiento ignífugo previsto del producto final.
¿Cómo se debe incorporar el tiempo de envejecimiento en un pedido de EPS?
Una solicitud de cotización de EPS ignífugo debe incluir más que solo el grado de la materia prima y el precio.
La información útil incluye la densidad objetivo, las dimensiones del tablero, el grosor, la clasificación de resistencia al fuego requerida, los requisitos de prueba pertinentes, la cantidad de producción, la fecha de inspección prevista y el plazo de envío requerido.
Una vez que esas condiciones estén claras, el tiempo de envejecimiento de la espuma EPS se puede incorporar al plazo de entrega antes de que se finalice un pedido de compra.
¿Por qué deberían separarse el envejecimiento de las cuentas y el envejecimiento de las tablas?
El término tiempo de curado se utiliza a veces para referirse a varias etapas diferentes del procesamiento del EPS.
El proceso de envejecimiento de las perlas preexpandidas se lleva a cabo antes del moldeo y ayuda a preparar las perlas expandidas para unas condiciones de moldeo estables.
El envejecimiento del producto terminado se produce después de que la pieza o placa haya sido moldeada. Este período posterior puede ser necesario antes de las pruebas o el envío.
Considerar estas etapas como fases de producción independientes permite una planificación más precisa y también facilita la identificación de los motivos por los que un lote aún no ha sido liberado.
¿Qué debe incluir un registro de lote básico?
En la producción de paneles aislantes ignífugos, los registros de lotes pueden incluir el grado de la materia prima, la fecha de moldeo, el espesor del panel, la densidad objetivo y real, la línea de producción, la ubicación de almacenamiento, la fecha de lanzamiento prevista y el estado de las pruebas.
Esta información ayuda a distinguir un lote que está a la espera de capacidad de la máquina de otro que ya ha sido moldeado pero que aún está completando su período de maduración.
Para pedidos grandes, esa diferencia cobra importancia porque varios lotes pueden estar en diferentes etapas de producción al mismo tiempo.
¿Puede la selección de materiales ayudar a reducir la presión en la producción?
Algunos proyectos hacen mayor hincapié en el moldeo rápido y en un progreso más acelerado hacia el rendimiento ignífugo requerido.
En esas situaciones, la selección de materiales puede reducir la presión sobre el ciclo de producción general.
¿Cuándo puede resultar útil un grado con procesamiento más rápido?
Para aplicaciones que requieren alta resistencia del producto final, dimensiones estables, curado rápido tras la preexpansión y moldeo veloz, el EPS ignífugo HUASHENG FS está diseñado para aplicaciones de construcción y embalaje de instrumentos de precisión. Su formulación busca alcanzar rápidamente un nivel de resistencia al fuego B1, a la vez que facilita un moldeo eficiente.
Un grado de procesamiento más rápido no es automáticamente adecuado para todos los proyectos.
Un pedido de paneles aislantes que requiera un rendimiento B2 puede ajustarse mejor al grado F cuando la densidad, el espesor, la ruta de moldeo y el programa de envejecimiento requeridos ya se han planificado correctamente.
El material debe elegirse de acuerdo con las especificaciones completas del proyecto, y no solo en función del tiempo de envejecimiento.
¿Qué deben confirmar los compradores antes de la producción en masa?
Antes de que comience la producción en masa, el comprador y el proveedor deben confirmar los requisitos del tablero acabado, y no solo el grado de EPS en bruto.
La densidad, el grosor, las dimensiones del tablero, las condiciones de expansión, el equipo de moldeo, la clasificación contra incendios, el envejecimiento del producto terminado, el programa de pruebas, la fecha de embalaje y la fecha de envío deben considerarse en conjunto.
¿Por qué un lote de prueba puede reducir el riesgo de programación?
Para una nueva densidad o estructura de tablero, un lote de prueba puede ser útil antes de que el pedido completo entre en producción. Esto brinda a ambas partes la oportunidad de comprobar la estabilidad del moldeo y determinar si el cronograma de lanzamiento previsto es realista.
Si el plazo de entrega ya está fijado, la fase de prueba también puede revelar si es necesario reservar tiempo adicional para el envejecimiento o las pruebas.
Los compradores que preparan un nuevo proyecto de paneles aislantes pueden Analizar las especificaciones del EPS ignífugo y la planificación de la entrega con HUASHENG. antes de finalizar el cronograma de producción.
Preguntas frecuentes
P1: ¿Cuánto tiempo debe envejecer el EPS ignífugo antes de realizar las pruebas?
A1: No existe un plazo universal. El tiempo requerido depende del grado del material, la densidad, el grosor, las dimensiones del tablero, la formulación y las condiciones de almacenamiento. Para los tableros HUASHENG de grado F, bajo las condiciones especificadas, los plazos de referencia oscilan entre al menos una semana y al menos tres semanas, según la densidad y el grosor.
P2: ¿El tiempo de curado del EPS es el mismo que el del envejecimiento de las perlas preexpandidas?
A2: No. El envejecimiento de los cordones preexpandidos se realiza antes del moldeo, mientras que el envejecimiento del producto terminado se lleva a cabo después del moldeo. Son etapas de producción independientes y deben planificarse por separado.
P3: ¿Debe confirmarse el tiempo de envejecimiento antes de realizar un pedido de EPS?
A3: Sí. Los compradores deben confirmar el grado del material, la densidad objetivo, las dimensiones del tablero, los requisitos de resistencia al fuego, la fecha prevista para las pruebas, la cantidad del pedido y la fecha de entrega requerida antes de la producción. Esto permite planificar el moldeo, el envejecimiento, las pruebas y el envío como una única secuencia de producción.
 Spanish
 English
 German
 French
 Arabic