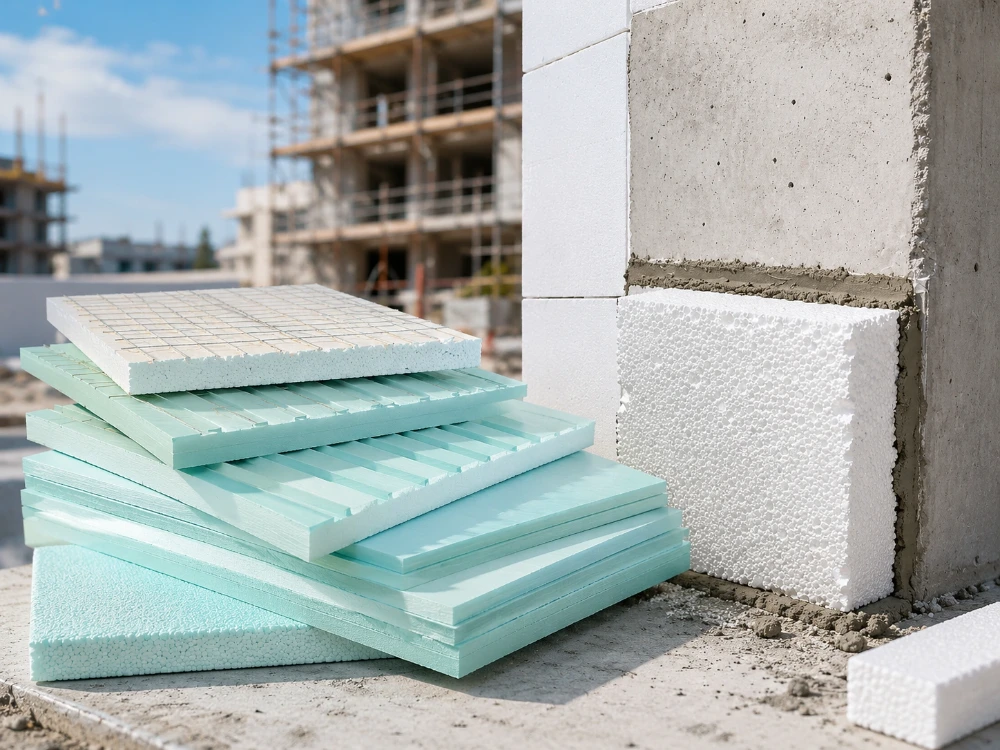
لا يكون البوليسترين الموسع المقاوم للهب جاهزًا بالضرورة للاختبار أو الشحن فور خروجه من القالب. فبعد عملية التشكيل، قد يحتاج المنتج النهائي إلى وقت للاستقرار قبل تقييم أدائه في مقاومة الحريق. ولذلك، بالنسبة لمصنعي ألواح العزل ومشتري المشاريع، فإن مدة تقادم رغوة البوليسترين الموسع لا تؤثر فقط على تخطيط المستودعات، بل قد تؤثر أيضًا على جدولة الاختبارات، وإصدار الدفعات، والتعبئة، وموعد التسليم النهائي.
يكتسب هذا الأمر أهمية خاصة عندما يتم تحديد كثافة الألواح وسماكتها وتصنيفها المقاوم للهب ومواعيد الفحص وفترات الشحن مسبقًا. قد تنتهي عملية التشكيل في الموعد المحدد، ولكنها قد تتطلب فترة تقادم إضافية قبل الاختبار. إذا لم تُدرج هذه الفترة في حساب مهلة التسليم الأصلية، فغالبًا ما تظهر التأخيرات بعد اكتمال الإنتاج.
لماذا يحتاج البوليسترين الموسع المقاوم للهب إلى وقت بعد التشكيل؟
يمر البوليسترين القابل للتمدد بعدة مراحل قبل أن يصبح منتجًا رغويًا نهائيًا. تُمدد الحبيبات مسبقًا، ثم تُعتق، وتُشكل، وتُبرد، ثم تُترك لتستقر بعد التشكيل.
تختلف مرحلة تقادم الخرزات المُوسّعة مسبقًا عن مرحلة تقادم الألواح النهائية. تحتاج الخرزات المُوسّعة مسبقًا إلى تهيئة مناسبة قبل التشكيل، بينما قد يتطلب الرغوة المُشكّلة فترة إضافية قبل اختبار مقاومة الحريق أو الشحن.
لماذا يؤثر عامل النفخ المتبقي على الجدول الزمني؟
قد يحتوي البوليسترين الموسع المُشكّل حديثًا على بقايا عامل النفخ داخل بنيته الخلوية. وخلال عملية التقادم، ينفصل جزء من هذه المادة المتبقية تدريجيًا عن الرغوة.
لذلك، فإن اختبار أداء الحريق الذي يتم إجراؤه بعد فترة وجيزة من عملية التشكيل قد يمثل حالة منتج مختلفة عن اللوح الذي سيتم تسليمه في النهاية إلى موقع البناء.
ولهذا السبب يجب ربط وقت معالجة EPS بمواصفات اللوحة الفعلية بدلاً من التعامل معه كرقم ثابت لكل طلب.
بالنسبة لتطبيقات مواد البناء من الفئة B2، هواشنغ إف EPS المقاوم للهب صُممت هذه المادة الخام بحجم حبيبات متجانس، وتدفق جيد لحبيبات الرغوة، وأبعاد ثابتة، وتماسك جيد، ومتانة، وقوة. يتراوح نطاق التمدد الأولي الموصى به بين 35 و75 ضعفًا، بينما يحتاج المنتج النهائي المصبوب إلى فترة تقادم مناسبة قبل التقييم النهائي.
لماذا يؤثر سمك وكثافة اللوح على مدة التقادم؟
لا يوجد وقت محدد لتقادم رغوة البوليسترين الموسع ينطبق على جميع ألواح العزل.
تؤثر كثافة المنتج، وسمك اللوح، ومحتوى عامل النفخ المتبقي، والأبعاد، والتهوية، جميعها على الفترة المطلوبة.
بالنسبة لمنتجات ألواح هواشنغ من الفئة F في ظل تهوية جيدة، قد يكون الفرق كبيرًا. قد يحتاج لوح بسمك 20 مم وكثافة 15 كجم/م³ إلى أسبوع واحد على الأقل من التعتيق، بينما قد يحتاج لوح بسمك 50 مم بنفس الكثافة إلى أسبوعين على الأقل.
عند 30 كجم/م³، تزداد الفترة المرجعية إلى أسبوعين على الأقل للوح بسمك 20 مم وثلاثة أسابيع على الأقل للوح بسمك 50 مم.
تُعدّ هذه الاختلافات مهمة عندما يكون لطلب ألواح العزل المصنوعة من البوليسترين الموسع تاريخ فحص أو شحن ثابت. لذا، ينبغي التعامل مع اكتمال الإنتاج وإصدار المنتج كمرحلتين منفصلتين.
ما المشاكل التي قد تظهر إذا تم اختبار نظام التوجيه الكهربائي (EPS) مبكراً جداً؟
عندما لا يتم تضمين فترة التقادم في تخطيط الإنتاج، يمكن أن تنتشر المشكلة إلى ما هو أبعد من خط التشكيل.
قد يتطلب الأمر تأجيل عملية أخذ العينات في قسم مراقبة الجودة. وقد يلزم إعادة جدولة اختبارات الطرف الثالث. وقد تشغل الألواح الجاهزة مساحة تخزين لفترة أطول من المتوقع، بينما قد تضطر فرق التصدير إلى تعديل عمليات التعبئة أو حجوزات الحاويات.
يُعد هذا الأمر بالغ الأهمية بشكل خاص للمشاريع التي يجب أن تكون نتائج الاختبارات متاحة فيها قبل الشحن.
هل يمكن أن يؤدي الاختبار المبكر إلى إعادة الاختبار دون داعٍ؟
نعم. الغرض من اختبار الحريق هو تقييم المواد في حالة تمثل المنتج النهائي.
إذا تم اختبار مادة EPS المقاومة للهب قبل اكتمال فترة التقادم المخطط لها، فقد لا يتوافق الاختبار بشكل كافٍ مع حالة المنتج الذي سيتم توريده لاحقًا إلى العميل.
من الأفضل التخطيط لتاريخ التشكيل، وفترة التقادم، وتاريخ أخذ العينات، وتاريخ الاختبار، وتاريخ التعبئة، وتاريخ الشحن معًا.
يمكن للمصنعين الذين يعملون في ظل متطلبات أداء مختلفة لمقاومة الحريق مقارنة المنتجات المتاحة درجات مادة EPS المقاومة للهب من هواشنغ قبل بدء الإنتاج، لأن درجة المواد وطريقة المعالجة يمكن أن تؤثر على كفاءة التشكيل وتخطيط الإطلاق.
هل يعني التقدم في السن دائماً أداءً أفضل؟
لا، لا ينبغي التعامل مع التقادم على أنه عملية ينتج عنها تلقائيًا أداء أفضل للهب مع مرور الوقت.
يعتمد وقت معالجة EPS المناسب على درجة المواد الخام، والكثافة النهائية، وسمك اللوح، وبيئة التخزين، وأبعاد المنتج، ومتطلبات مقاومة الحريق المستهدفة.
المسألة الأكثر أهمية هي ما إذا كانت عملية الشيخوخة خاضعة للتحكم ويمكن تتبعها.
لا يجوز خلط الألواح المصنعة في تواريخ مختلفة دون تحديد واضح للدفعة. كما يجب أن تُحفظ الرغوة النهائية بعيدًا عن الحرارة الزائدة، وأشعة الشمس المباشرة، ومصادر الاشتعال، والتلوث غير المناسب.
يُعد فصل المواد أمرًا بالغ الأهمية أيضًا. لا ينبغي خلط البوليسترين الموسع العادي مع المواد المقاومة للهب أثناء التصنيع، لأن ذلك قد يقلل من فعالية مقاومة اللهب المطلوبة للمنتج النهائي.
كيف ينبغي تضمين فترة التقادم في طلب EPS؟
ينبغي أن يتضمن طلب عرض أسعار لمادة EPS المقاومة للهب أكثر من مجرد درجة المواد الخام والسعر.
تتضمن المعلومات المفيدة الكثافة المستهدفة، وأبعاد اللوح، والسمك، وتصنيف الحريق المطلوب، ومتطلبات الاختبار ذات الصلة، وكمية الإنتاج، وتاريخ الفحص المخطط له، وفترة الشحن المطلوبة.
بمجرد أن تتضح تلك الشروط، يمكن دمج وقت تقادم رغوة البوليسترين الموسع في وقت التسليم قبل إتمام طلب الشراء.
لماذا يجب فصل عملية تقادم الخرز عن عملية تقادم الألواح؟
يُستخدم مصطلح وقت المعالجة أحيانًا للإشارة إلى عدة مراحل مختلفة من معالجة EPS.
تتم عملية تقادم الخرز المتمدد مسبقًا قبل عملية التشكيل وتساعد في تحضير الخرز المتمدد لظروف تشكيل مستقرة.
يحدث تقادم المنتج النهائي بعد تشكيل القطعة أو اللوحة. وقد تكون هذه الفترة اللاحقة ضرورية قبل الاختبار أو الشحن.
إن التعامل مع هذه المراحل كمراحل إنتاج منفصلة يجعل الجدولة أكثر دقة، كما يسهل تحديد سبب عدم إصدار دفعة معينة حتى الآن.
ما الذي يجب أن يتضمنه سجل الدفعة الأساسي؟
بالنسبة لإنتاج ألواح العزل المقاومة للهب، يمكن أن تتضمن سجلات الدفعات درجة المواد الخام، وتاريخ التشكيل، وسمك اللوح، والكثافة المستهدفة والفعلية، وخط الإنتاج، وموقع التخزين، وتاريخ الإصدار المخطط له، وحالة الاختبار.
تساعد هذه المعلومات في التمييز بين دفعة تنتظر قدرة الآلة ودفعة أخرى تم تشكيلها بالفعل ولكنها لا تزال في طور إكمال فترة تقادمها.
بالنسبة للطلبات الكبيرة، يصبح هذا الاختلاف مهماً لأن العديد من الدفعات قد تكون في مراحل إنتاج مختلفة في نفس الوقت.
هل يمكن أن يساعد اختيار المواد في تقليل ضغط الإنتاج؟
تركز بعض المشاريع بشكل أكبر على التشكيل السريع والتقدم الأسرع نحو الأداء المطلوب لمقاومة اللهب.
في تلك الحالات، يمكن أن يقلل اختيار المواد من الضغط على دورة الإنتاج الإجمالية.
متى يكون استخدام درجة معالجة أسرع مفيدًا؟
صُمم مُنتج HUASHENG FS EPS المقاوم للهب خصيصًا لتطبيقات البناء وتغليف الأجهزة الدقيقة، وذلك لتلبية متطلبات التطبيقات التي تتطلب قوة عالية للمنتج النهائي، وأبعادًا ثابتة، وسرعة في المعالجة بعد التمدد المسبق، وسرعة في التشكيل. تهدف تركيبته إلى تحقيق مستوى B1 من مقاومة اللهب بسرعة، مع دعم عملية التشكيل بكفاءة.
لا تُعدّ درجة المعالجة الأسرع مناسبة تلقائيًا لكل مشروع.
قد يكون طلب ألواح العزل الذي يتطلب أداءً من الفئة B2 أكثر ملاءمة للفئة F عندما يتم التخطيط بشكل صحيح لكثافة الألواح المطلوبة وسمكها وطريقة التشكيل وجدول التقادم.
ينبغي اختيار المواد وفقًا لمواصفات المشروع الكاملة بدلاً من الاعتماد على مدة التقادم فقط.
ما الذي يجب على المشترين التأكد منه قبل بدء الإنتاج بكميات كبيرة؟
قبل بدء الإنتاج الضخم، يجب على المشتري والمورد تأكيد متطلبات اللوح النهائي بدلاً من درجة EPS الخام فقط.
ينبغي مراعاة الكثافة والسمك وأبعاد الألواح وظروف التمدد ومعدات التشكيل وتصنيف الحريق وتقادم المنتج النهائي وجدول الاختبار وتاريخ التعبئة وتاريخ الشحن معًا.
لماذا يمكن أن تقلل الدفعة التجريبية من مخاطر الجدولة؟
بالنسبة للكثافة الجديدة أو بنية الألواح الجديدة، قد تكون دفعة تجريبية مفيدة قبل بدء الإنتاج الكامل للطلبية. فهي تتيح لكلا الطرفين فرصة التحقق من استقرار عملية التشكيل وتحديد ما إذا كان جدول الإصدار المخطط له واقعيًا.
إذا تم تحديد فترة التسليم بالفعل، فإن المرحلة التجريبية يمكن أن تكشف أيضًا ما إذا كان من الضروري تخصيص وقت إضافي للتقادم أو الاختبار.
يمكن للمشترين الذين يستعدون لمشروع ألواح العزل الجديدة مناقشة مواصفات البوليسترين الموسع المقاوم للهب وخطط التسليم مع هواشنغ قبل وضع اللمسات الأخيرة على جدول الإنتاج.
الأسئلة الشائعة
س1: ما هي المدة التي يجب أن تمر بها مادة EPS المقاومة للهب قبل إجراء الاختبار؟
ج1: لا توجد فترة زمنية موحدة. يعتمد الوقت المطلوب على نوع المادة وكثافتها وسماكتها وأبعاد اللوح وتركيبته وظروف التخزين. بالنسبة لألواح هواشنغ من الدرجة F في ظل الظروف المحددة، تتراوح الفترات المرجعية من أسبوع واحد على الأقل إلى ثلاثة أسابيع على الأقل، وذلك حسب الكثافة والسماكة.
س2: هل وقت معالجة EPS هو نفسه وقت تقادم الخرز الموسع مسبقًا؟
ج٢: لا. تتم عملية تقادم الخرز المتمدد مسبقًا قبل التشكيل، بينما تتم عملية تقادم المنتج النهائي بعد التشكيل. إنهما مرحلتان إنتاجيتان منفصلتان، ويجب التخطيط لهما بشكل منفصل.
س3: هل يجب تأكيد مدة التقادم قبل تقديم طلب EPS؟
ج٣: نعم. يجب على المشترين التأكد من نوع المادة، والكثافة المستهدفة، وأبعاد اللوح، ومتطلبات مقاومة الحريق، وتاريخ الاختبار المخطط له، وكمية الطلب، وتاريخ التسليم المطلوب قبل بدء الإنتاج. هذا يسمح بتخطيط عمليات التشكيل، والتقادم، والاختبار، والشحن كعملية إنتاج واحدة متكاملة.
 Arabic
 English
 German
 Spanish
 French