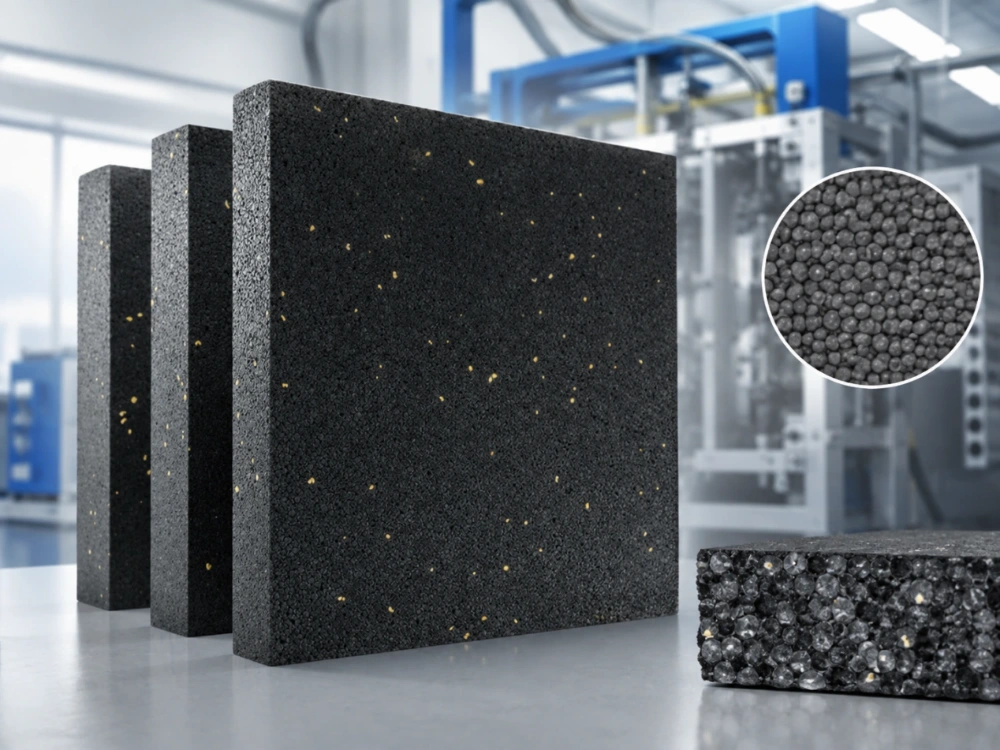
يسهل إغفال ضعف اندماج رغوة البوليسترين الموسع (EPS) عند خروج القطعة المصبوبة من الماكينة لأول مرة. قد يبدو السطح مكتملاً، وقد تكون الأبعاد قريبة من المطلوب، بل وقد تقع الكثافة ضمن النطاق المتفق عليه. لكن المشكلة غالباً ما تظهر لاحقاً عندما تتساقط حبيبات من سطح القطع، أو ينكسر ركن التغليف، أو ينفصل لوح بسهولة أكبر من المتوقع.
بالنسبة لمصانع القوالب، لا يقتصر اندماج رغوة البوليسترين الموسع على المظهر فقط، بل يحدد ما إذا كانت الخرزات المتمددة قد شكلت بنية متصلة داخل القطعة النهائية. وعندما يكون هذا الاتصال ضعيفًا، قد تتأثر مقاومة الصدمات، وقوة الحواف، وجودة القطع، وتناسق الأبعاد.
لذا، فإن السؤال المهم ليس فقط ما إذا كان القالب قد امتلأ أم لا، بل يحتاج المشترون أيضاً إلى معرفة ما إذا كانت الخرزات قد التصقت فعلاً في ظل ظروف الإنتاج المقترحة.
لماذا قد يكون انصهار رغوة البوليسترين الموسع ضعيفًا حتى عندما تبدو الكثافة صحيحة؟
تصف الكثافة كمية المادة الموجودة في حجم معين، ولا تثبت أن الخرزات المتجاورة قد اندمجت بشكل صحيح.
يمكن لجزء EPS المصبوب أن يصل إلى الكثافة المستهدفة مع وجود حدود ضعيفة بين حبيبات المادة. ويعود ذلك إلى أن عملية الاندماج تعتمد على ما يحدث على أسطح الحبيبات أثناء عملية التشكيل. يجب أن تصبح هذه الأسطح لينة بما يكفي للالتصاق دون انهيار بنية الرغوة أو حدوث تشوه موضعي مفرط.
كيف يبدو ضعف ترابط حبيبات البوليسترين الموسع؟
أحد الفحوصات العملية هو سطح الكسر.
عند انكسار جزء ملتحم جيدًا، لا ينبغي أن يقتصر الكسر على حدود الخرزات النظيفة فقط. فإذا انفصلت الخرزات عن بعضها البعض مع تمزق طفيف في بنية الخرزة، فقد يكون الترابط بين الجزيئات ضعيفًا.
تشمل علامات التحذير الأخرى وجود جزيئات سائبة على طول الحواف المقطوعة، وزوايا تتفتت أثناء التعامل معها، وملمس سطح غير متناسق، أو مناطق تبدو أضعف بشكل ملحوظ من بقية الجزء.
ينبغي تقييم هذه الأعراض مجتمعة. لا يُعدّ وجود حافة خشنة دليلاً كافياً على ضعف تماسك حبيبات البوليسترين الموسع، ولكن انفصال الحبيبات المتكرر عبر عدة عينات يستدعي مزيداً من الاهتمام.
لماذا يمكن أن يؤثر الاندماج الضعيف على أكثر من مجرد القوة؟
تُعدّ شبكة الخرز جزءًا من الهيكل المصبوب بأكمله. وإذا كانت هذه الشبكة غير متناسقة، فقد تصبح الكثافة المحلية ونقل الأحمال غير متناسقين أيضًا.
في مجال التغليف، قد ينهار ركن ضعيف قبل أن تتاح الفرصة لبقية الحشوة لامتصاص الصدمة. وفي ألواح العزل، قد يظهر ضعف الترابط الداخلي أثناء القطع أو المناولة أو التركيب.
لهذا السبب، يجب أن تشمل جودة قولبة البوليسترين الموسع فحوصات الانصهار الداخلي بدلاً من الاعتماد فقط على المظهر الخارجي.
ما هي ظروف المعالجة التي يمكن أن تضعف عملية دمج رغوة البوليسترين الموسع؟
تتطور عملية الاندماج أثناء التشكيل بالبخار، لكن النتيجة تتأثر بما حدث قبل إغلاق القالب وبمدى وصول الحرارة إلى الخرزات بشكل متساوٍ بعد ذلك.
هل يمكن أن تؤثر حالة الخرزة المتمددة مسبقًا على عملية الالتحام؟
نعم. يجب أن تدخل الخرزات المتمددة مسبقًا إلى القالب في حالة مستقرة.
إذا كانت حالة الخرزة غير متجانسة للغاية، فقد تستجيب بعض المناطق بشكل مختلف للبخار. يمكن أن تؤدي الاختلافات في التمدد أو الضغط الداخلي أو الرطوبة أو حالة الجسيمات إلى جعل نافذة التشكيل أقل قابلية للتنبؤ.
لا يعني هذا أن كل مشكلة في الترابط ناتجة عن التقادم. المهم هو أن يقوم خط التشكيل بمقارنة حالة الخرزة بين دفعة إنتاج مستقرة ودفعة بها مشكلة قبل تغيير عدة إعدادات للآلة دفعة واحدة.
إذا ظهرت المشكلة فقط بعد تغيير المادة أو الدفعة، فإن المادة الخام تستحق الاهتمام. أما إذا نجحت نفس الخرزات في قالب واحد لكنها فشلت في قالب آخر، فإن العفن والبخار يصبحان السببين الأكثر ترجيحاً.
كيف يؤثر اختراق البخار على نتيجة الترابط؟
يجب أن يصل البخار إلى أسطح الخرز في جميع أنحاء القالب.
في الأجزاء السميكة أو المناطق التي يكون فيها توزيع البخار غير متساوٍ، قد يبدو السطح الخارجي مكتملاً بينما يبقى المركز أقل اندماجاً. وقد تحدث المشكلة المعاكسة إذا تم الضغط على العملية بقوة مفرطة وتلقت الأجزاء الخارجية حرارة أكثر من اللازم.
الهدف ليس مجرد "المزيد من البخار". بل هو اختراق متحكم به عبر القسم المصبوب بالكامل.
يصبح هذا الأمر بالغ الأهمية في إنتاج الألواح. هواشنغ، الدرجة الأوروبية المقاومة للهب FSH صُممت هذه الألواح خصيصًا للعزل في قطاعي البناء والصناعة، وتتميز بخصائص فريدة تشمل اختراقًا جيدًا للبخار أثناء عملية التشكيل، بالإضافة إلى تحسين اندماج المنتج. وتُعد هذه العلاقة مفيدة عندما يسعى مُصنِّع الألواح إلى تحسين الترابط دون اعتبار ضغط البخار عاملًا منفصلًا.
لماذا يمكن أن يؤدي التمدد والكثافة إلى تضييق نافذة الاندماج؟
يؤدي مستوى التمدد العالي إلى إنشاء بنية رغوية أخف وزناً، ولكن يجب أن تدعم نافذة المعالجة الترابط الكافي.
إذا قام المصنع بخفض الكثافة دون التأكد من أن الدرجة المختارة وظروف التشكيل لا تزال مناسبة، فقد يصبح الجزء النهائي أكثر حساسية لتوزيع البخار والتلامس الموضعي للخرز.
ليس بالضرورة أن يكون النقيض أفضل. فزيادة الكثافة أو تقليل التمدد لا يحل جميع مشاكل الالتحام. فالمادة غير المناسبة للقالب أو المنتج المستهدف قد تُنتج مع ذلك التصاقًا غير متناسق.
الهدف الصحيح يأتي من التطبيق النهائي، وليس من السعي وراء أدنى كثافة أو أعلى كثافة.
كيف يمكن للمشترين التمييز بين مشكلة المواد ومشكلة القوالب؟
عند ظهور ضعف الاندماج، فإن تغيير عدة إعدادات معًا يجعل التشخيص أكثر صعوبة.
توفر التجربة المضبوطة معلومات أكثر فائدة.
ما الذي يجب أن تسجله دفعة تجريبية؟
بالنسبة لكل عملية تشغيل عينة، يجب على المصنع تسجيل درجة المواد الخام، ومواصفات الجسيمات، وحالة ما قبل التمدد، والكثافة المستهدفة، وكثافة القالب الفعلية، وتحديد القالب، وظروف البخار، ووقت الدورة، والموقع الذي يظهر فيه الترابط الضعيف.
الهدف هو إيجاد الأنماط.
إذا تكرر ظهور نفس المنطقة الضعيفة في تجويف واحد، فإن القالب أو مسار البخار يستدعيان الفحص. وإذا انتقل الضعف مع دفعة المواد، يصبح وضع الخرزة أكثر إثارة للشك. وإذا ظهرت المشكلة عند كثافة مستهدفة واحدة فقط، فقد تكون نافذة المعالجة ضيقة جدًا بالنسبة لهذا التطبيق.
هذا النوع من السجلات أكثر فائدة بكثير من مجرد بيان عام مفاده أن "المادة لم تندمج".
لماذا ينبغي على المشترين فحص الأسطح المقطوعة أو المكسورة؟
قد يخفي المظهر الخارجي الاختلافات الداخلية.
ينبغي على المشتري الذي يوافق على قطعة مصبوبة جديدة أن يفحص أكثر من مجرد السطح الخارجي. إذ يمكن أن يُظهر قطع أو كسر عدة عينات من مواقع مختلفة في القالب ما إذا كان تماسك الخرز يظل متسقًا عبر الأجزاء السميكة والزوايا والمناطق المركزية.
بالنسبة للمشاريع ذات التوجه الإنشائي، فإن اختيار المواد أمر بالغ الأهمية أيضاً. هواشنغ إس-32 غرافيت بوليسترين تم تصميمه لتطبيقات توفير الطاقة والمنازل السلبية ذات المعايير العالية، مع وزن جزيئي عالٍ، وقوة ضغط عالية، واستقرار أبعاد محسّن، ومواصفات جسيمات تتراوح من 1.30-1.60 مم إلى 0.50-0.80 مم.
ليس الهدف هو أن درجة واحدة تحل جميع مشاكل الترابط، بل أن تعمل الدرجة ونطاق الجسيمات وكثافة الهدف ونافذة التشكيل كنظام واحد.
ما الذي يجب على المشترين مراعاته في معيار قبول دمج EPS؟
ينبغي أن تتجنب مواصفات الشراء الصياغة المبهمة مثل "الترابط الجيد".
بدلاً من ذلك، ينبغي على كلا الجانبين الاتفاق على الشكل النهائي المقبول للجزء.
ما هي الشروط التي يجب تحديدها قبل بدء الإنتاج بكميات كبيرة؟
يمكن أن يتضمن طلب عرض الأسعار درجة المادة، وكثافة التشكيل المستهدفة، وأبعاد الجزء أو اللوحة، ونوع الآلة، وحالة السطح المطلوبة، وتساقط الخرز المقبول، وسلامة الحواف، وأي فحوصات ميكانيكية ذات صلة بالاستخدام النهائي.
قد يحتاج أحد مكونات التغليف إلى عناية خاصة حول الأضلاع الرقيقة والزوايا. وقد يحتاج لوح البناء إلى تماسك متجانس عبر كامل سمكه وثبات في عملية القطع.
ينبغي أن تصبح العينة التجريبية مرجعاً عملياً للإنتاج الضخم.
إذا كان المشتري يعاني بالفعل من انفصال الخرز أو عدم اتساق عملية الدمج، فمن الأفضل إرسال حالة العينة الفاشلة، وكثافة القالب، ونوع الآلة، وشكل المنتج بدلاً من طلب "بوليسترين موسع أقوى" بشكل عام. يمكن للمشترين أرسل مشكلة الاندماج ومتطلبات التشكيل إلى هواشنغ لتقييم المواد قبل تغيير إعداد الإنتاج بالكامل.
الأسئلة الشائعة
س1: هل تؤدي زيادة كثافة EPS تلقائيًا إلى تحسين الاندماج؟
ج1: لا. قد تؤدي الكثافة العالية إلى تغيير كمية المواد داخل الجزء المصبوب، ولكن الانصهار يعتمد أيضًا على حالة الخرزة، واختراق البخار، وظروف القالب، ودرجة EPS المختارة.
س2: كيف يمكن للمشترين فحص ترابط خرز EPS بدون معدات معقدة؟
أ2: يتمثل الفحص الأولي الأساسي في فحص الأسطح المقطوعة والمكسورة من عدة مواقع. قد يشير الانفصال المتكرر على طول حدود الخرزة السليمة، أو تساقط الخرزة بشكل مفرط، أو الزوايا الضعيفة إلى الحاجة إلى مزيد من اختبارات الانصهار.
س3: هل ينبغي على المورد تغيير درجة EPS عندما يكون الانصهار ضعيفًا؟
ج٣: ليس فورًا. ينبغي على المصنع أولًا مقارنة دفعات المواد، والكثافة، وموقع القالب، وظروف البخار، وسلوك كسر العينة. يصبح تغيير الدرجة أكثر منطقية عندما تُظهر التجارب أن نطاق معالجة المادة الحالية غير مناسب للمنتج المطلوب.
 Arabic
 English
 German
 Spanish
 French