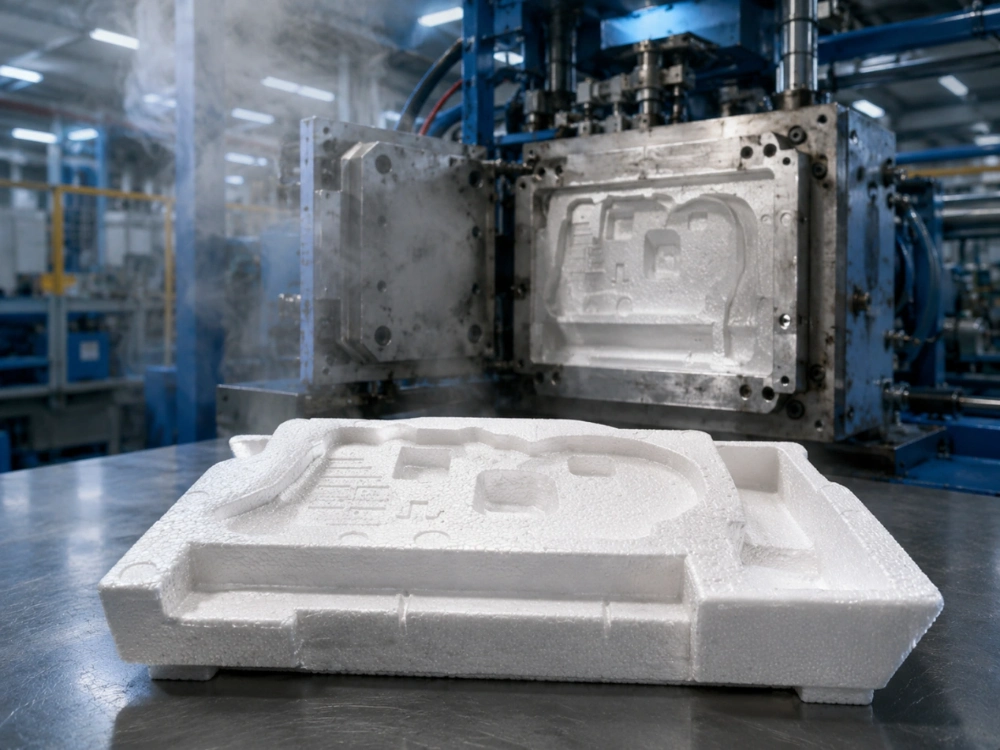
Les problèmes de démoulage du PSE se manifestent souvent d'abord par un ralentissement de la production. Une ligne de moulage fonctionnant normalement à un rythme stable commence à allonger les temps d'attente avant l'ouverture. Les pièces sont trop chaudes ou trop molles au démoulage, les opérateurs prolongent le temps de mise sous vide et un cycle autrefois efficace devient progressivement un goulot d'étranglement.
La première réaction est de raccourcir le minuteur. Cela peut aggraver les choses.
Un démoulage lent signifie généralement que la pièce moulée n'a pas atteint un état de démoulage stable au moment prévu du processus de moulage EPS. Le refroidissement, les performances du vide, l'humidité, la géométrie de la pièce, le comportement du matériau et la qualité choisie peuvent tous influencer la vitesse à laquelle cet état est atteint.
Où le cycle de moulage EPS perd-il réellement du temps ?
Un cycle comprend plus que les quelques secondes pendant lesquelles le moule s'ouvre physiquement.
La vapeur pénètre, les billes achèvent le moulage, la pièce refroidit, le vide peut éliminer la chaleur et l'humidité, le produit se stabilise suffisamment pour conserver sa forme, et ce n'est qu'alors que l'ouverture du moule devient possible.
L'ouverture du moule est-elle vraiment l'étape la plus lente ?
Souvent, non.
L'ouverture peut ne représenter qu'une petite partie du cycle complet de moulage EPS. Le délai est généralement dû au fait que la machine attend que le produit soit suffisamment stable pour être démoulé.
Si le noyau reste trop chaud, des différences de pression et de température à l'intérieur de la pièce moulée peuvent persister après l'ouverture du moule. Si la pièce est encore trop molle, un démoulage prématuré risque d'aggraver les déformations, les marques de surface ou les dommages.
Cela signifie qu'un « temps de démoulage » plus long peut en réalité être dû à un problème de refroidissement ou de stabilisation.
Pourquoi les usines devraient-elles séparer les étapes du cycle de production ?
Si les opérateurs n'enregistrent que le temps de cycle total, ils ne peuvent pas voir où s'accumulent les secondes supplémentaires.
Un enregistrement de production plus pertinent distingue les étapes de production à la vapeur, au refroidissement, au vide, à l'ouverture du moule et au démoulage. En cas de ralentissement d'une ligne, l'équipe peut comparer le cycle actuel avec un lot stable de référence.
Si le temps de vapeur reste inchangé mais que le temps de vide a augmenté, l'investigation doit commencer à un endroit différent de celui où le remplissage du moule lui-même aurait ralenti.
Pourquoi les conditions de refroidissement et de vide influencent-elles le démoulage du PSE ?
Une pièce en polystyrène expansé moulée contient de la chaleur issue du processus de cuisson à la vapeur. Cette chaleur doit redescendre à un niveau approprié avant que la pièce puisse être démoulée sans se déformer.
Que se passe-t-il lorsque le refroidissement est incomplet ?
Ouvrir le moule avant que le produit ne se soit stabilisé peut engendrer plusieurs problèmes pratiques.
La pièce peut se dilater légèrement après démoulage, se déformer au niveau des zones plus fines, adhérer plus fortement à certaines surfaces du moule ou nécessiter une manipulation supplémentaire avant de pouvoir passer à l'opération suivante.
C’est pourquoi réduire simplement le temps de refroidissement n’est pas une stratégie de productivité fiable. L’objectif à viser est le cycle le plus court et reproductible permettant de produire une pièce acceptable.
Une usine devrait comparer la température, la forme, l'état de surface et le comportement lors du démoulage des pièces plutôt que de juger du succès uniquement par le rendement horaire de la machine.
Pourquoi l'efficacité du vide est-elle importante sur les lignes automatisées ?
Le refroidissement sous vide permet d'éliminer plus efficacement la chaleur et l'humidité de la pièce moulée.
Si les performances du vide changent en raison de l'état de l'équipement, de passages obstrués, de fuites, de condensats ou des conditions de production, le même cycle programmé peut ne plus fournir les mêmes conditions de libération.
Les opérateurs peuvent compenser en prolongeant le temps sans en connaître la raison.
C’est l’une des raisons pour lesquelles un ralentissement soudain du démoulage du polystyrène expansé devrait déclencher une vérification de l’état de l’équipement avant d’incriminer la matière première.
L'inverse est également vrai. Si la machine est stable mais qu'un nouveau lot de matériau nécessite systématiquement un refroidissement sous vide plus long, il convient de revoir le matériau et la plage de traitement.
L'état des billes ou l'humidité peuvent-ils prolonger le cycle de moulage ?
Oui, mais cette section doit rester séparée du processus de vieillissement du produit fini.
Le problème ici réside dans l'état des billes entrant dans l'opération de moulage.
Pourquoi un excès d'humidité peut-il rendre la libération moins prévisible ?
L'humidité influe sur la façon dont la chaleur se propage pendant le processus de moulage et sur la rapidité avec laquelle la pièce moulée atteint un état stable par la suite.
Si l'état des perles change d'un lot à l'autre, la machine peut nécessiter un comportement différent en matière de refroidissement ou de mise sous vide, même si les paramètres programmés restent inchangés.
Plutôt que de modifier plusieurs paramètres simultanément, l'équipe de production devrait comparer le taux d'humidité, l'historique de pré-expansion et le résultat du moulage avec un lot de référence stable.
Pourquoi un flux de billes stable est-il important pour le cycle ?
Un remplissage stable permet au moule d'atteindre une répartition de matériau reproductible avant le début du moulage à la vapeur.
Si le flux de cordon est irrégulier, l'opérateur peut constater des différences locales sur la pièce finie et compenser en allongeant le temps de traitement. Ce temps supplémentaire ne résout pas nécessairement le problème à la source.
Pour les lignes de production à haut rendement, la répétabilité prime sur la rapidité exceptionnelle d'un cycle. Un matériau dont le fonctionnement est prévisible sur plusieurs équipes est généralement plus avantageux qu'un matériau nécessitant des ajustements fréquents.
Quand la qualité de l'EPS peut-elle devenir un goulot d'étranglement ?
Les réglages de la machine ne peuvent pas garantir un comportement identique pour toutes les classes.
Une qualité développée autour d'un moulage plus rapide peut être utile lorsque le produit, sa densité et l'équipement permettent tous d'atteindre cette plage de traitement.
Pourquoi une nuance à moulage rapide est-elle pertinente ?
Pour les emballages d'appareils électroménagers, les emballages en céramique, les caisses à poisson, les caisses à fruits et légumes, les flotteurs, les articles d'artisanat et les pièces moulées en général, HUASHENG B Qualité de prototypage rapide Elle est conçue autour d'une taille de cordon uniforme, d'un bon écoulement, d'un temps de durcissement court, d'un démoulage rapide sur des machines de formage automatiques, d'une efficacité de refroidissement sous vide plus élevée, d'une bonne fusion et d'une résistance aux chocs.
Sa plage de moussage recommandée est de 40 à 65 fois.
Cela ne signifie pas qu'il faille utiliser une qualité B simplement parce qu'une ligne de production est lente. L'usine doit encore vérifier si la densité finale, la géométrie de la pièce, l'application et le type de machine correspondent à cette qualité.
Pourquoi les usines devraient-elles comparer la famille de grades avant de modifier les paramètres ?
Des objectifs de production différents nécessitent des comportements EPS différents.
Une ligne de production de panneaux légers, une ligne de fabrication d'inserts d'emballage et une ligne de moulage standard à usage général ne doivent pas supposer qu'un seul matériau offre le meilleur cycle pour les trois.
Les usines peuvent comparer HUASHENG propose des options EPS de qualité standard pour différentes conditions de moulage. avant de tenter d'imposer une seule qualité à chaque machine et à chaque produit.
Ceci est particulièrement utile lorsque plusieurs lignes de moulage d'une même usine utilisent des machines de générations différentes.
Quels sont les points à vérifier en usine avant de modifier les paramètres d'une machine ?
Lorsque le démoulage de l'EPS ralentit soudainement, le meilleur diagnostic est séquentiel.
Vérifiez d'abord si le ralentissement affecte tous les moules ou seulement un. Comparez ensuite les données actuelles relatives à la vapeur, au refroidissement, au vide, à la température des pièces et au cycle complet avec celles d'un lot stable.
À quoi ressemble une comparaison de production utile ?
L'usine peut enregistrer un cycle normal et un cycle lent pour une même spécification de produit.
Comparez le lot de matériau, l'état du cordon avant expansion, la densité du moulage, le temps de vaporisation, le temps de refroidissement, le temps de mise sous vide et les conditions de démoulage. Notez également si le problème est concentré dans une zone spécifique du moule.
Cela permet de distinguer rapidement une modification du côté de l'équipement d'une modification du côté des matériaux.
Quand un essai de matériau est-il plus utile qu'un autre réglage de machine ?
Si la machine reste stable mais que la même pièce nécessite de manière répétée une fenêtre de libération plus longue avec un matériau ou une densité cible spécifique, un essai de matériau contrôlé devient utile.
L'objectif n'est pas de trouver la matière première la plus rapide, mais une qualité permettant un cycle stable tout en respectant les exigences du produit fini.
Les usines qui développent une nouvelle pièce moulée ou qui peinent à stabiliser un cycle existant peuvent Demandez une solution EPS adaptée à votre machine auprès de HUASHENG avec le type de machine, la densité cible, les dimensions du moule, le cycle actuel et l'application finale.
Questions fréquentes
Q1 : Pourquoi une pièce en EPS reste-t-elle molle au toucher une fois le moule ouvert ?
A1 : Il se peut que le produit n’ait pas suffisamment refroidi et stabilisé compte tenu de la géométrie et de la densité de la pièce. L’usine devrait revoir les étapes de refroidissement et de mise sous vide plutôt que de simplement réduire le temps d’ouverture du moule.
Q2 : Un meilleur refroidissement sous vide peut-il réduire le temps de démoulage de l'EPS ?
A2 : Cela peut s’avérer utile lorsque le refroidissement constitue le véritable goulot d’étranglement. Toutefois, les performances du vide doivent être vérifiées en tenant compte de l’état de la machine, de la géométrie du produit, de la qualité du matériau et de l’état du cordon de soudure.
Q3 : Est-ce qu’un EPS à moulage rapide fonctionne sur toutes les machines automatiques ?
A3 : Non. Même une qualité à moulage rapide doit être adaptée à la machine, à la densité cible, à la conception du moule et à l’application finale. Un essai contrôlé est plus fiable que de supposer qu’un même cycle sera directement transposable d’une ligne à l’autre.
 French
 English
 German
 Spanish
 Arabic