En un alto nivel EPS En un proyecto, una pieza puede salir del molde con apariencia de estar completa, pero aun así presentar una grave debilidad interna. El problema puede manifestarse posteriormente como gotas sueltas, bordes agrietados, baja resistencia al apilamiento o pérdida de rendimiento de aislamiento tras el transporte y la instalación. Por ello, es fundamental prestar atención a la fusión antes de que el comprador apruebe un grado de material o una producción a gran escala. El resultado final depende de más factores que el nombre de la resina. El preespumado, la maduración, las condiciones de vapor, el tamaño de partícula y la inspección deben trabajar en conjunto.
Qué significa realmente una fusión deficiente en la espuma de poliestireno expandido (EPS)
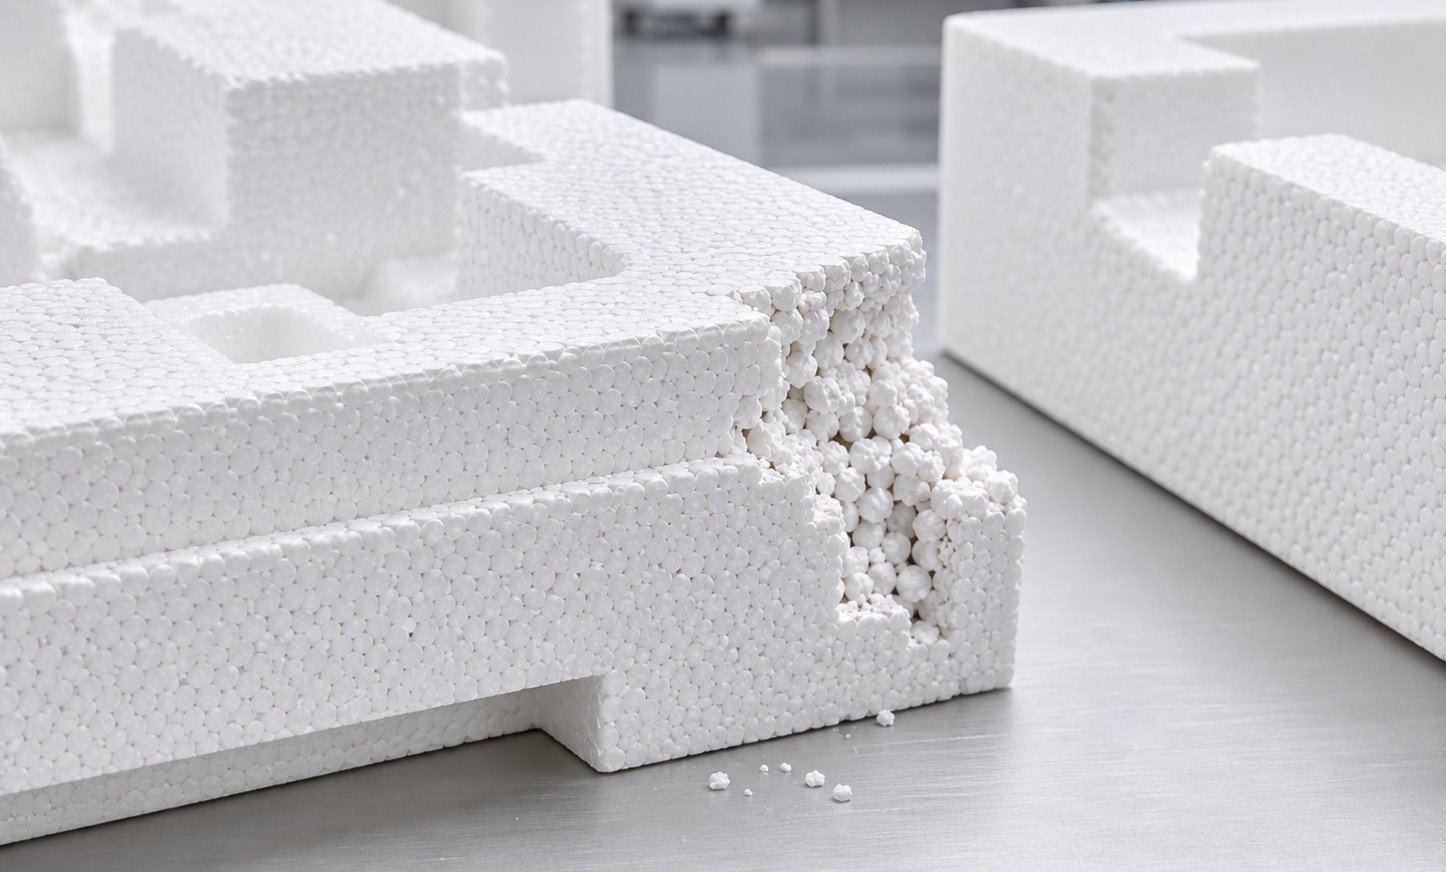
La fusión deficiente en la espuma de EPS es un defecto de moldeo en el que las perlas de EPS preexpandidas no se unen con la suficiente firmeza para formar una estructura de espuma continua y estable. Las perlas pueden parecer pegadas entre sí, pero la unión entre perlas vecinas sigue siendo débil. Pueden observarse interfaces definidas y huecos internos.
En un proceso normal, el vapor ablanda la superficie del polímero de las perlas preexpandidas. La presión y el calor ponen en contacto las perlas adyacentes, y las superficies ablandadas se fusionan entre sí. Tras el enfriamiento y el desmoldeo, la pieza debe comportarse como un solo cuerpo, en lugar de como un conjunto suelto de partículas individuales.
Esta distinción es importante durante el proceso de adquisición. Una superficie exterior lisa no garantiza una buena fusión interna. Si el centro de un bloque, bandeja o panel aislante presenta una unión débil, el defecto solo se hará visible al cortar, comprimir, dejar caer, apilar o instalar la pieza.
Lo que cuesta una fusión deficiente en la práctica.
Daños mecánicos y dimensionales
Los primeros indicios suelen ser la presencia de bolitas sueltas en los bordes cortados, desprendimiento de polvo durante la manipulación o pequeñas cavidades expuestas tras el recorte. A medida que aumenta la carga, las zonas débilmente fusionadas pueden agrietarse antes que la espuma circundante. La resistencia a la compresión disminuye, la resistencia al impacto se vuelve menos predecible y es posible que la pieza no recupere su forma original tras la carga.
La estabilidad dimensional es otro aspecto práctico a considerar. Una fusión y un enfriamiento desiguales pueden provocar contracción localizada o variaciones de espesor. En el caso de un inserto de embalaje, esto puede ocasionar que el producto quede demasiado ajustado en una zona y demasiado suelto en otra. En el caso de un panel aislante, puede generar huecos durante la instalación y trabajo adicional en obra.
Las distintas aplicaciones exponen distintos riesgos.
El aislamiento de edificios requiere dimensiones estables y un rendimiento térmico uniforme en todo el panel. Una estructura interna débil puede dañar los bordes durante el corte y la fijación, lo que obliga al instalador a compensar con más juntas, relleno o piezas de repuesto. El problema no se limita al desperdicio de material, sino que también puede afectar al acabado de la envolvente del edificio.
Los proyectos de embalaje y transporte dependen de que la espuma absorba los golpes sin desprender partículas ni colapsar en los puntos de contacto. Electrónica, productos médicos, piezas de automóviles y otros productos sensibles Puede llegar dañado incluso si el embalaje parecía estar en buen estado antes del envío. Los embalajes para la cadena de frío y los embalajes antisísmicos sufren una presión similar, ya que el movimiento repetido expone rápidamente las uniones débiles.
¿Por qué las perlas de EPS desarrollan una fusión deficiente?
El tiempo de maduración es demasiado corto.
Tras el pre-espumado, las perlas de EPS necesitan tiempo para estabilizarse antes del moldeo. Si el periodo de maduración es demasiado corto, la presión interna, la humedad y las condiciones de la superficie de las perlas pueden seguir cambiando. Las perlas pueden llenar el molde, pero no logran formar una unión uniforme cuando comienza el ciclo de vapor.
Las condiciones del vapor no coinciden con el molde.
Una baja presión de vapor, una temperatura inestable, un período de calentamiento corto o una ventilación deficiente pueden provocar que el centro de la pieza quede insuficientemente fusionado. Un ciclo demasiado agresivo genera otros problemas, como una contracción excesiva, daños en la superficie y desviaciones dimensionales. El rango de parámetros del proceso debe ajustarse al grado del cordón, la geometría del molde y la densidad deseada.
El material y el tamaño de las partículas no se ajustan al proceso.
EPS ordinario, retardante de llama EPSEl EPS modificado con grafito no es intercambiable en todos los procesos de moldeo. Su comportamiento de expansión, densidad objetivo y requisitos de uso final pueden requerir diferentes configuraciones de pre-espumado y vapor. El tamaño de partícula también afecta el empaquetamiento y la penetración del vapor. Una distribución de tamaño amplia o inestable puede generar huecos más grandes, restringir el flujo de calor o crear diferencias de densidad localizadas.
HUASHENG Desarrolla materiales de EPS para aislamiento de edificios, embalaje y transporte, logística de cadena de frío, construcción prefabricada y embalaje antisísmico. Su gama de materiales incluye EPS convencional, ignífugo y modificado con grafito, por lo que la cuestión clave en la adquisición no es simplemente qué grado es el más económico, sino si el grado seleccionado, el tamaño de partícula y el proceso de moldeo se ajustan a la pieza final.
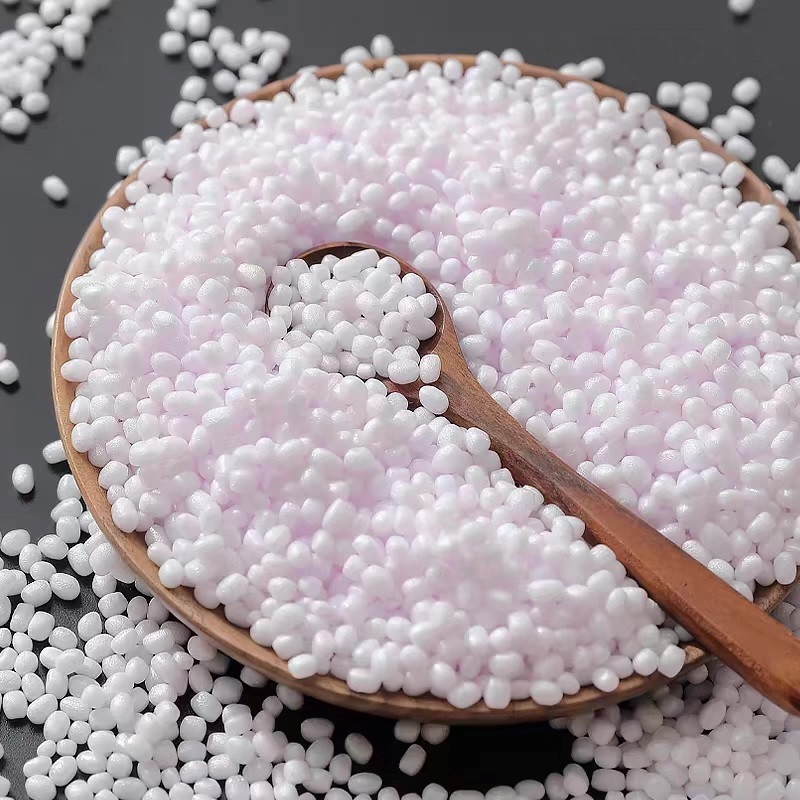
Para proyectos que requieren un control de partículas más fino o mayor resistencia, HUASHENG también trabaja con REPS Materiales. El tamaño estándar de las partículas REPS se describe entre 0,8 y 1,2 mm, aunque se puede fabricar según las especificaciones del proyecto; por ejemplo, una bandeja utiliza partículas de 0,65 a 0,8 mm. Este tipo de ajuste puede ayudar a refinar la estructura, pero aún así debe validarse en el molde y la geometría del producto.
Cómo los compradores pueden comprobar la fusión antes de la producción en masa
La aprobación de una muestra debe ir más allá del color, el acabado superficial y una simple inspección visual. Corte varias muestras por el centro y las esquinas. Busque contacto continuo entre los cordones, grandes huecos, capas débiles y áreas que desprendan partículas al recortarlas. Registre la ubicación de cada defecto en lugar de aceptar una afirmación general de que la pieza está fusionada.
Las comprobaciones mecánicas deben abarcar la resistencia a la compresión, el comportamiento ante impactos, la uniformidad de la densidad y la variación dimensional tras el desmoldeo. Las condiciones de ensayo deben ajustarse a la aplicación. Un inserto de embalaje requiere comprobaciones de caída y apilamiento; un panel aislante requiere comprobaciones de espesor y dimensiones; un componente de la cadena de frío requiere una secuencia práctica de temperatura y manipulación.
El proveedor también debería repetir la prueba en más de un lote de producción. Una fusión deficiente causada por una maduración corta o condiciones de vapor inestables puede no detectarse en la primera muestra. La comparación entre lotes es especialmente importante para los compradores que abastecen a varios distribuidores o proyectos bajo una misma marca.
Cómo los equipos de compras pueden reducir el riesgo
Comience con el producto terminado, no solo con el nombre de la materia prima. Confirme la densidad objetivo, el requisito de compresión, el tamaño de partícula, la tolerancia dimensional, la necesidad de retardante de llama, el rendimiento térmico y el entorno de servicio real. Luego, solicite al proveedor que asigne esos requisitos a un grado, una condición de pre-espumado y un ciclo de moldeo.
El expediente de aprobación debe incluir las dimensiones de la muestra, los métodos de prueba, los límites de aceptación, el rango del ciclo de vapor, el requisito de maduración y las normas para el manejo de lotes que no cumplen con las especificaciones. Sin estos detalles, un comprador podría recibir una muestra que parezca aceptable mientras el equipo de producción en masa modifica el proceso para cumplir con la presión de producción. Así es como la inconsistencia del lote se traduce en empaques rechazados, retrabajo en la instalación y quejas de los clientes.
La capacidad del proveedor debe evaluarse mediante evidencia que respalde la repetibilidad: registros de procesos, pruebas de densidad y resistencia, control del tamaño de partícula, pruebas de moldeo, muestras conservadas y un proceso claro de reemplazo o acción correctiva. HUASHENG combina la producción de EPS con equipos de prueba de precisión y un laboratorio digital que abarca la simulación de materiales y procesos. Estas capacidades solo son útiles cuando el comprador las vincula a una especificación de proyecto escrita y a una prueba de muestra repetible.
La cantidad mínima de pedido (MOQ) y los plazos de entrega también merecen atención. Una MOQ inicial baja puede resultar atractiva, pero si el proveedor no puede mantener la misma calidad, tamaño de partícula y ventana de procesamiento para el siguiente lote, el comprador podría tener una línea de productos inconsistente. Confirme cómo se gestionarán los lotes de materia prima, el embalaje, el etiquetado, el stock de repuesto y el servicio posventa antes de comprometerse con una aplicación de alto nivel.
La mala fusión se puede prevenir si el proceso se trata como una cadena en lugar de una única aplicación de vapor. La estabilidad de las perlas, la maduración adecuada, el tamaño de partícula apropiado, el vapor controlado y las pruebas prácticas por lotes brindan a los compradores una base mucho mejor para aprobar la espuma de EPS. La decisión final debe basarse en la aplicación terminada y su costo en caso de falla.
Preguntas frecuentes
P1: ¿Puede una superficie de EPS de buen aspecto demostrar que la fusión es suficiente?
A1: No. Pueden quedar huecos internos e interfaces débiles bajo una superficie lisa. Aún se requieren inspecciones de secciones transversales, comprobaciones de desprendimiento de partículas y pruebas de resistencia específicas para cada aplicación.
P2: ¿Qué aplicaciones son más sensibles a una fusión deficiente?
A2: Los embalajes protectores, el aislamiento de edificios, la logística de la cadena de frío y las aplicaciones prefabricadas de alta carga son particularmente sensibles porque una fusión débil puede reducir la resistencia al impacto, la consistencia térmica, la estabilidad dimensional y la protección del producto.
P3: ¿Qué deben confirmar los compradores con HUASHENG antes de aprobar un pedido de EPS?
A3: Confirmar el grado de EPS, la densidad, el tamaño de partícula, las condiciones de preespumado, el tiempo de maduración, el rango del ciclo de vapor, el método de prueba, el plan de consistencia del lote y el proceso de acciones correctivas. El material seleccionado debe probarse en la geometría real del producto antes de la producción en masa.
 Spanish
 English
 German
 French
 Arabic