بمستوى عالٍ EPS في بعض المشاريع، قد يخرج جزء من القالب مكتملاً ظاهرياً، ولكنه مع ذلك يحمل نقطة ضعف داخلية خطيرة. قد تظهر المشكلة لاحقاً على شكل حبيبات سائبة، أو حواف متشققة، أو ضعف في قوة التماسك، أو فقدان في أداء العزل بعد النقل والتركيب. لهذا السبب، تستحق عملية الصهر اهتماماً خاصاً قبل موافقة المشتري على نوع المادة أو على كمية إنتاج كبيرة. فالنتيجة النهائية لا تعتمد فقط على اسم الراتنج، بل يجب أن تتضافر عوامل أخرى مثل التشكيل المسبق للرغوة، والنضج، وظروف البخار، وحجم الجسيمات، والفحص.
ماذا يعني ضعف الاندماج في رغوة البوليسترين الموسع حقًا
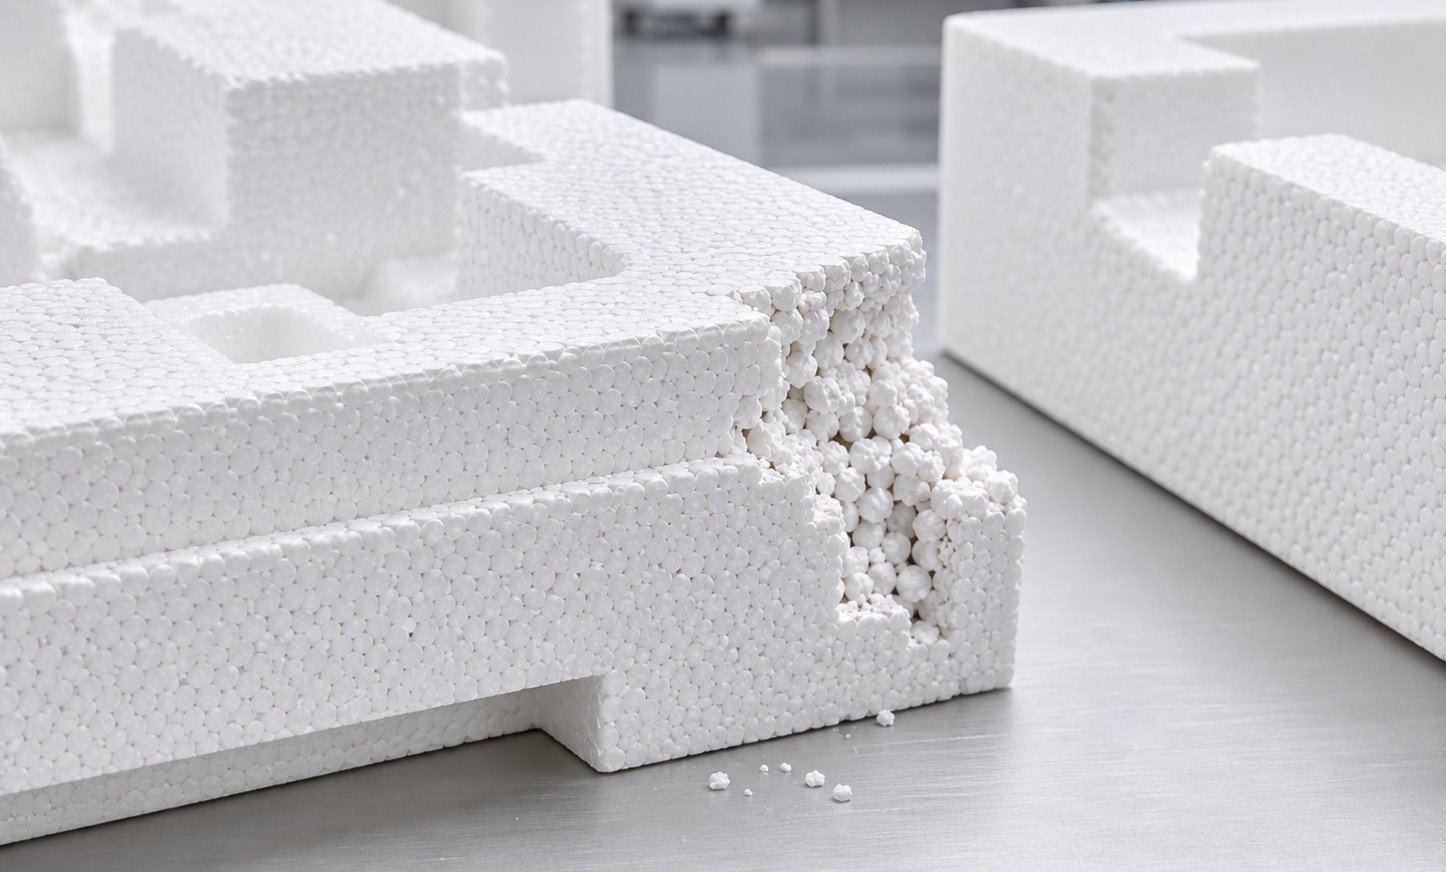
ضعف التماسك في رغوة البوليسترين الموسع (EPS) هو عيب في عملية التشكيل، حيث لا تلتصق حبيبات البوليسترين الموسع مسبقًا بقوة كافية لتشكيل بنية رغوية متصلة ومستقرة. قد تبدو الحبيبات ملتصقة ببعضها، لكن الرابطة بين الحبيبات المتجاورة تظل ضعيفة. وقد تظل هناك فواصل واضحة وفراغات داخلية.
في العملية العادية، يُليّن البخار سطح البوليمر للخرزات المُوسّعة مسبقًا. يؤدي الضغط والحرارة إلى تلامس الخرزات المتجاورة، فتندمج الأسطح المُليّنة خرزةً بأخرى. بعد التبريد وفك القالب، يجب أن يتصرف الجزء كوحدة واحدة بدلًا من كونه مجموعةً من الجزيئات المنفصلة.
يُعدّ هذا التمييز بالغ الأهمية أثناء عملية الشراء. فالسطح الخارجي الأملس لا يُعدّ دليلاً على جودة الالتحام الداخلي. إذا كان مركز الكتلة أو الصينية أو لوحة العزل ضعيف الالتحام، فقد لا يظهر العيب إلا عند قطع القطعة أو ضغطها أو إسقاطها أو تكديسها أو تركيبها.
ما هي تكلفة ضعف الاندماج في الميدان؟
الأضرار الميكانيكية والأبعاد
غالباً ما تظهر أولى العلامات على شكل حبيبات سائبة عند حافة القطع، أو تناثر مسحوق أثناء التعامل، أو تجاويف صغيرة بعد التشذيب. ومع ازدياد الحمل، قد تتشقق المناطق ضعيفة الالتصاق أسرع من الرغوة المحيطة بها. تنخفض قوة الضغط، وتصبح مقاومة الصدمات أقل قابلية للتنبؤ، وقد لا يعود الجزء إلى شكله الأصلي بعد التحميل.
يُعدّ ثبات الأبعاد أحد الاعتبارات العملية الأخرى. إذ يُمكن أن يُؤدي عدم انتظام عملية الصهر والتبريد إلى انكماش موضعي أو تفاوت في السُمك. بالنسبة لحشوة التغليف، قد يُؤدي ذلك إلى تثبيت المنتج بإحكام شديد في منطقة ما وبشكل غير مُحكم في منطقة أخرى. أما بالنسبة لألواح العزل، فقد يُؤدي ذلك إلى فجوات في التركيب وأعمال إضافية في الموقع.
تُعرّض التطبيقات المختلفة لمخاطر مختلفة
يتطلب عزل المباني أبعادًا ثابتة وأداءً حراريًا متسقًا في جميع أنحاء اللوح. قد يؤدي ضعف البنية الداخلية إلى تلف الحواف أثناء القطع والتثبيت، مما يضطر الفني إلى تعويض ذلك بمزيد من الوصلات أو مواد الحشو أو قطع الاستبدال. لا تقتصر المشكلة على هدر المواد فحسب، بل قد تؤثر أيضًا على غلاف المبنى النهائي.
تعتمد مشاريع التعبئة والتغليف والنقل على قدرة الرغوة على امتصاص الصدمات دون تساقط جزيئات أو انهيار عند نقاط التلامس. وتشمل هذه المشاريع الإلكترونيات، والمنتجات الطبية، وقطع غيار السيارات، وغيرها. سلع حساسة قد تصل الشحنة متضررة حتى لو بدت العبوة سليمة قبل الشحن. وتواجه عبوات سلسلة التبريد والعبوات المقاومة للزلازل ضغوطًا مماثلة لأن الحركة المتكررة تكشف الروابط الضعيفة بسرعة.
لماذا تتطور حبيبات EPS بشكل ضعيف في الاندماج
وقت النضج قصير جدًا
بعد عملية التشكيل المسبق، تحتاج حبيبات البوليسترين الموسع (EPS) إلى وقت للاستقرار قبل التشكيل. إذا كانت فترة الاستقرار قصيرة جدًا، فقد يستمر تغير الضغط الداخلي والرطوبة وحالة سطح الحبيبات. قد تملأ الحبيبات القالب، لكنها لن تُشكّل رابطة متساوية عند بدء دورة البخار.
ظروف البخار غير متوافقة مع القالب
قد يؤدي انخفاض ضغط البخار، أو عدم استقرار درجة الحرارة، أو قصر مدة التسخين، أو ضعف التهوية إلى عدم وصول الحرارة الكافية إلى مركز القطعة. كما أن دورة التسخين المفرطة تُسبب مشاكل أخرى، منها الانكماش الزائد، وتلف السطح، وانحراف الأبعاد. يجب أن تتناسب مدة التسخين مع درجة حبيبات المعدن، وشكل القالب، والكثافة المستهدفة.
لا تتناسب المادة وحجم الجسيمات مع العملية
EPS العادي، مقاوم للشعلة EPSلا يمكن استبدال البوليسترين الموسع المعدل بالجرافيت في جميع عمليات التشكيل. فسلوك تمدده، وكثافة الهدف، ومتطلبات الاستخدام النهائي قد تستدعي إعدادات مختلفة للتشكيل المسبق بالبخار. كما يؤثر حجم الجسيمات على التعبئة واختراق البخار. ويمكن أن يؤدي التوزيع الواسع أو غير المستقر لحجم الجسيمات إلى فجوات أكبر، أو تقييد تدفق الحرارة، أو إحداث اختلافات موضعية في الكثافة.
هواشنغ تُطوّر الشركة مواد EPS لعزل المباني، والتغليف والنقل، والخدمات اللوجستية لسلسلة التبريد، والبناء الجاهز، والتغليف المقاوم للزلازل. تشمل مجموعة موادها EPS العادي، والمثبط للهب، والمُعدّل بالجرافيت، لذا فإنّ السؤال المنطقي عند الشراء لا يقتصر على اختيار النوع الأرخص فحسب، بل يتعلّق أيضاً بمدى توافق النوع المُختار، وحجم الجسيمات، وطريقة التشكيل مع المنتج النهائي.
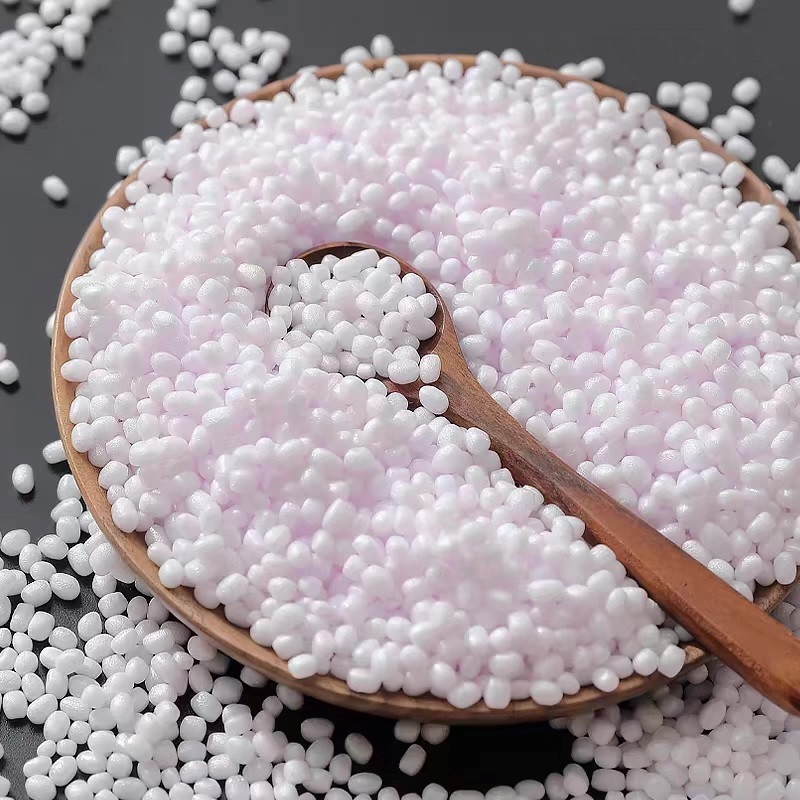
بالنسبة للمشاريع التي تتطلب تحكمًا أدق في الجسيمات أو مزيدًا من المتانة، تعمل شركة هواشنغ أيضًا مع ريبس المواد. يبلغ حجم جزيئات REPS القياسي حوالي 0.8-1.2 مم، مع إمكانية الإنتاج حسب متطلبات المشروع؛ على سبيل المثال، يستخدم قالب صينية جزيئات بحجم 0.65-0.8 مم. يمكن أن يساعد هذا النوع من التعديل في تحسين البنية، ولكنه لا يزال بحاجة إلى التحقق من صحته على القالب الفعلي وشكل المنتج.
كيف يمكن للمشترين التحقق من عملية الدمج قبل الإنتاج الضخم؟
يجب أن تتجاوز عملية الموافقة على العينة مجرد فحص اللون، وتشطيب السطح، والفحص اليدوي السريع. قم بقطع عدة عينات من المنتصف والزوايا. ابحث عن التلامس المستمر بين الخرزات، والفراغات الكبيرة، والطبقات الضعيفة، والمناطق التي تتساقط منها جزيئات عند التشذيب. سجل موقع كل عيب بدلاً من قبول عبارة عامة تفيد بأن القطعة ملحومة.
ينبغي أن تشمل الفحوصات الميكانيكية مقاومة الضغط، ومقاومة الصدمات، وتجانس الكثافة، والتغيرات في الأبعاد بعد فك القالب. يجب أن تتوافق ظروف الاختبار مع التطبيق. يحتاج غلاف التغليف إلى فحوصات السقوط والتكديس؛ ويحتاج لوح العزل إلى فحوصات السماكة والأبعاد؛ ويحتاج مكون سلسلة التبريد إلى درجة حرارة عملية وتسلسل مناولة مناسب.
ينبغي على المورّد تكرار الاختبار على أكثر من دفعة إنتاجية. قد لا يظهر ضعف الانصهار الناتج عن قصر فترة النضج أو ظروف البخار غير المتجانسة في العينة الأولى. تُعدّ مقارنة الدفعات بالغة الأهمية للمشترين الذين يزوّدون موزعين أو مشاريع متعددة تحت علامة تجارية خاصة واحدة.
كيف يمكن لفرق المشتريات تقليل المخاطر
ابدأ بالمنتج النهائي، وليس فقط اسم المادة الخام. تأكد من الكثافة المستهدفة، ومتطلبات الضغط، وحجم الجسيمات، والتفاوتات الأبعاد، ومتطلبات مقاومة اللهب، والأداء الحراري، وبيئة التشغيل الفعلية. ثم اطلب من المورد ربط هذه المتطلبات بدرجة المنتج، وحالة ما قبل التشكيل، ودورة التشكيل.
يجب أن يتضمن ملف الموافقة أبعاد العينة، وطرق الاختبار، وحدود القبول، ونطاق دورة البخار، ومتطلبات النضج، وقواعد التعامل مع الدفعات غير المطابقة للمواصفات. وبدون هذه التفاصيل، قد يتلقى المشتري عينة تبدو مقبولة ظاهريًا بينما يقوم فريق الإنتاج الضخم بتغيير العملية لتلبية ضغط الإنتاج. وهكذا يتحول عدم اتساق الدفعات إلى تغليف مرفوض، وإعادة تركيب، وشكاوى من العملاء.
ينبغي تقييم قدرة المورد من خلال أدلة تدعم إمكانية التكرار، مثل سجلات العمليات، واختبارات الكثافة والقوة، والتحكم في حجم الجسيمات، وتجارب القوالب، والعينات المحفوظة، وآلية واضحة للاستبدال أو الإجراءات التصحيحية. تجمع شركة هواشنغ بين إنتاج البوليسترين الموسع ومعدات الاختبار الدقيقة ومختبر رقمي يغطي محاكاة المواد والعمليات. ولا تكون هذه القدرات مفيدة إلا عندما يربطها المشتري بمواصفات مشروع مكتوبة واختبار عينة قابل للتكرار.
يستحق الحد الأدنى لكمية الطلب وتوقيت التسليم اهتمامًا خاصًا. قد يكون الحد الأدنى المنخفض لكمية الطلب الأولية جذابًا، ولكن إذا لم يتمكن المورد من الحفاظ على نفس الجودة وحجم الجسيمات وفترة المعالجة للدفعة التالية، فقد يحصل المشتري على خط إنتاج غير متناسق. تأكد من كيفية إدارة دفعات المواد الخام والتعبئة والتغليف والملصقات والمخزون الاحتياطي وخدمات ما بعد البيع قبل الالتزام بتطبيق عالي الجودة.
يمكن تجنب ضعف الاندماج عند التعامل مع العملية كسلسلة متكاملة بدلاً من عملية بخار واحدة. توفر الحبيبات المستقرة، والنضج الكافي، وحجم الجسيمات المناسب، والتحكم في البخار، واختبارات الدفعات العملية، أساسًا أفضل بكثير للمشترين للموافقة على رغوة البوليسترين الموسع. يجب أن يستند القرار النهائي إلى التطبيق النهائي وتكلفة فشله.
أسئلة متكررة
س1: هل يمكن لسطح EPS ذي المظهر الجيد أن يثبت أن الاندماج كافٍ؟
ج1: لا. قد تبقى الفراغات الداخلية ونقاط ضعف التلامس بين الخرزات تحت طبقة سطحية ناعمة. لا يزال فحص المقطع العرضي، وفحص تساقط الجزيئات، واختبارات القوة القائمة على التطبيق مطلوبة.
س2: ما هي التطبيقات الأكثر حساسية لضعف الاندماج؟
A2: تعتبر تطبيقات التغليف الواقي، وعزل المباني، والخدمات اللوجستية لسلسلة التبريد، والتطبيقات الجاهزة عالية الحمل حساسة بشكل خاص لأن ضعف الانصهار يمكن أن يقلل من مقاومة الصدمات، والاتساق الحراري، والاستقرار الأبعاد، وحماية المنتج.
س3: ما الذي يجب على المشترين تأكيده مع شركة هواشنغ قبل الموافقة على طلب EPS؟
أ٣: تأكد من درجة البوليسترين الموسع، وكثافته، وحجم جسيماته، وظروف ما قبل الرغوة، ووقت النضج، ونطاق دورة البخار، وطريقة الاختبار، وخطة اتساق الدفعة، وإجراءات التصحيح. يجب اختبار المادة المختارة على الشكل الهندسي الفعلي للمنتج قبل بدء الإنتاج بكميات كبيرة.
 Arabic
 English
 German
 Spanish
 French