Dans un niveau élevé EPS Lors du démoulage, une pièce peut paraître intacte tout en présentant une faiblesse interne importante. Ce problème peut se manifester ultérieurement par des cordons de soudure mal fixés, des bords fissurés, une faible résistance à l'empilement ou une perte de performance d'isolation après transport et installation. C'est pourquoi la fusion mérite une attention particulière avant qu'un acheteur n'approuve une nuance de matériau ou une production en grande série. Le résultat final dépend de bien plus que la simple marque de la résine. Le pré-moussage, la maturation, les conditions de vapeur, la granulométrie et le contrôle qualité doivent être parfaitement coordonnés.
Que signifie réellement une mauvaise fusion dans la mousse EPS ?
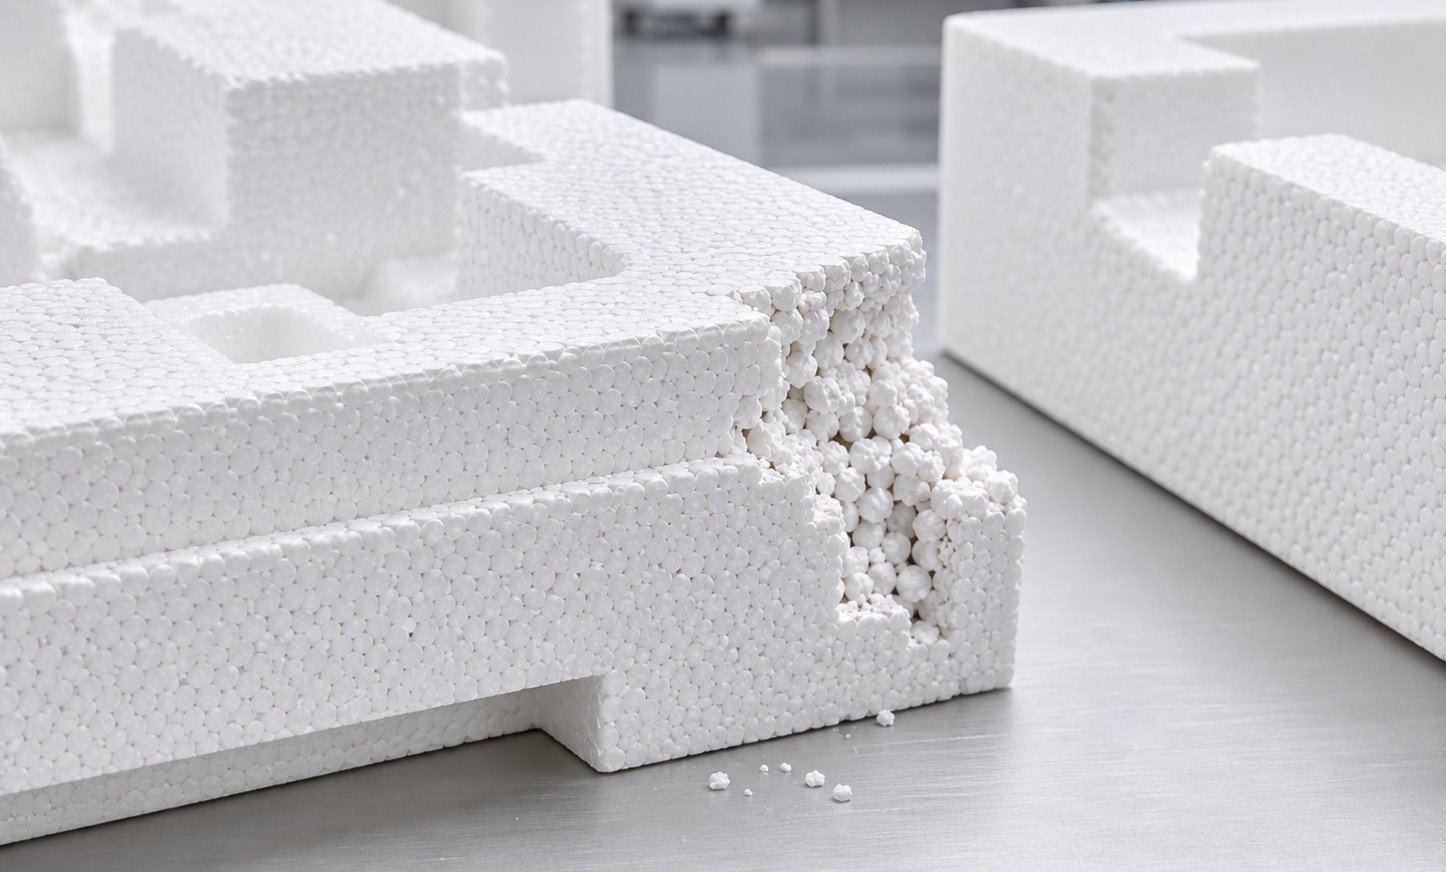
Une mauvaise fusion dans la mousse EPS est un défaut de moulage où les billes de EPS pré-expansées ne s'assemblent pas suffisamment pour former une structure de mousse continue et stable. Les billes peuvent sembler collées, mais la liaison entre elles reste faible. Des interfaces transparentes et des vides internes peuvent subsister.
Dans un procédé normal, la vapeur ramollit la surface polymère des billes pré-expansées. La pression et la chaleur mettent les billes adjacentes en contact, et leurs surfaces ramollies fusionnent. Après refroidissement et démoulage, la pièce doit se comporter comme un seul bloc et non comme un assemblage disparate de particules individuelles.
Cette distinction est importante lors de l'approvisionnement. Une surface extérieure lisse ne garantit pas une bonne fusion interne. Si le centre d'un bloc, d'un plateau ou d'un panneau isolant présente une faible adhérence, le défaut risque de n'apparaître que lorsque la pièce est coupée, comprimée, soumise à une chute, empilée ou installée.
Les conséquences d'une mauvaise fusion sur le terrain
Dommages mécaniques et dimensionnels
Les premiers signes sont souvent des bourrelets qui se détachent au niveau d'une arête coupée, un dégagement de poudre lors de la manipulation ou de petites cavités qui apparaissent après le détourage. À mesure que la charge augmente, les zones faiblement fusionnées peuvent se fissurer plus rapidement que la mousse environnante. La résistance à la compression diminue, la résistance aux chocs devient moins prévisible et une pièce peut ne pas reprendre sa forme initiale après avoir été mise en charge.
La stabilité dimensionnelle est un autre aspect pratique important. Une fusion et un refroidissement irréguliers peuvent engendrer un retrait local ou des variations d'épaisseur. Dans le cas d'un insert d'emballage, cela peut entraîner un positionnement trop serré à certains endroits et trop lâche à d'autres. Pour un panneau isolant, cela peut créer des espaces vides lors de la pose et nécessiter des travaux supplémentaires sur site.
Différentes applications présentent différents risques
L'isolation d'un bâtiment nécessite des dimensions stables et une performance thermique homogène sur toute la surface du panneau. Une structure interne fragile peut endommager les bords lors de la découpe et de la fixation, obligeant l'installateur à compenser par un plus grand nombre de joints, de mastic ou de pièces de remplacement. Le problème ne se limite pas au gaspillage de matériaux ; il peut également affecter l'enveloppe du bâtiment une fois terminée.
Les projets d'emballage et de transport dépendent de la capacité de la mousse à absorber les chocs sans libérer de particules ni s'affaisser aux points de contact. Électronique, produits médicaux, pièces automobiles et autres marchandises sensibles Les produits peuvent arriver endommagés même si l'emballage semblait intact avant l'expédition. Les emballages pour la chaîne du froid et les emballages antisismiques subissent des contraintes similaires, car les mouvements répétés fragilisent rapidement les liaisons.
Pourquoi les billes EPS présentent-elles une mauvaise fusion ?
Le temps de maturation est trop court.
Après le pré-moussage, les billes de polystyrène expansé (PSE) nécessitent un temps de stabilisation avant le moulage. Si cette période est trop courte, la pression interne, l'humidité et l'état de surface des billes peuvent encore évoluer. Les billes peuvent alors remplir le moule, mais ne parviennent pas à former une liaison uniforme lors du démarrage du cycle de vapeur.
Les conditions de vapeur ne correspondent pas au moule
Une pression de vapeur insuffisante, une température instable, une durée de chauffe trop courte ou une mauvaise ventilation peuvent entraîner une fusion incomplète au centre de la pièce. Un cycle trop agressif engendre d'autres problèmes, tels qu'un retrait excessif, des dommages de surface et des variations dimensionnelles. Le domaine de traitement doit être adapté à la qualité du cordon de soudure, à la géométrie du moule et à la densité cible.
La granulométrie et le matériau ne sont pas adaptés au procédé.
EPS ordinaire, EPS ignifugeLes polystyrènes expansés (EPS) modifiés au graphite et les polystyrènes expansés (EPS-G) ne sont pas interchangeables dans toutes les configurations de moulage. Leur comportement à l'expansion, la densité cible et les exigences d'utilisation finale peuvent nécessiter des paramètres de pré-moussage et de vapeur différents. La granulométrie influe également sur le tassement et la pénétration de la vapeur. Une distribution granulométrique large ou instable peut engendrer des interstices plus importants, restreindre le flux thermique ou créer des différences de densité locales.
HUASHENG L'entreprise développe des matériaux EPS pour l'isolation des bâtiments, l'emballage et le transport, la logistique du froid, la construction préfabriquée et les emballages parasismiques. Sa gamme de matériaux comprend des EPS ordinaires, ignifugés et modifiés au graphite. Par conséquent, le choix judicieux ne se limite pas à la qualité la moins chère, mais consiste à s'assurer que la qualité, la granulométrie et le procédé de moulage choisis correspondent à la pièce finie.
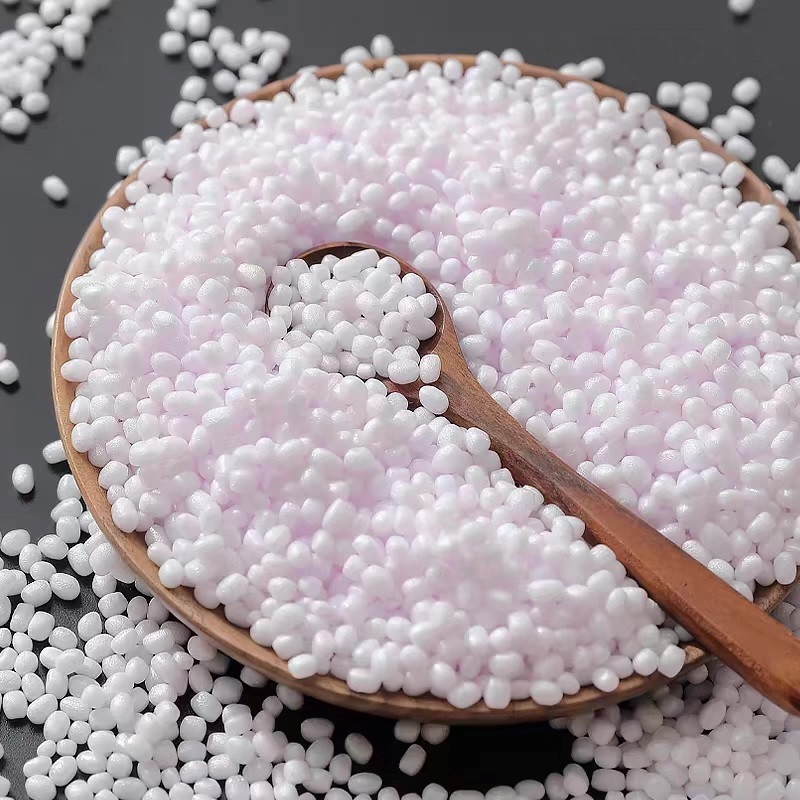
Pour les projets nécessitant un contrôle plus précis des particules ou une plus grande robustesse, HUASHENG travaille également avec REPS Matériaux. La granulométrie standard du REPS est d'environ 0,8 à 1,2 mm, avec une possibilité de production sur mesure ; à titre d'exemple, des particules de 0,65 à 0,8 mm sont utilisées pour les plateaux. Ce type d'ajustement permet d'affiner la structure, mais doit être validé sur le moule et la géométrie du produit.
Comment les acheteurs peuvent vérifier la fusion avant la production en série
L'approbation d'un échantillon ne doit pas se limiter à la couleur, à l'état de surface et à un simple contrôle visuel. Découpez plusieurs échantillons au centre et aux angles. Recherchez la continuité des cordons de soudure, les vides importants, les couches fragiles et les zones qui libèrent des particules lors de la découpe. Notez l'emplacement de chaque défaut au lieu de vous contenter d'une simple affirmation selon laquelle la pièce est soudée.
Les contrôles mécaniques doivent porter sur la résistance à la compression, le comportement aux chocs, l'uniformité de la densité et les variations dimensionnelles après démoulage. Les conditions d'essai doivent correspondre à l'application. Un insert d'emballage nécessite des contrôles de chute et d'empilage ; un panneau isolant, des contrôles d'épaisseur et de dimensions ; un composant de la chaîne du froid, des contrôles de température et de manipulation réalistes.
Le fournisseur doit également répéter le test sur plusieurs lots de production. Une mauvaise fusion due à une maturation incomplète ou à des conditions de vapeur instables peut ne pas être détectée sur le premier échantillon. La comparaison des lots est particulièrement importante pour les acheteurs qui approvisionnent plusieurs distributeurs ou projets sous une même marque privée.
Comment les équipes d'approvisionnement peuvent réduire les risques
Commencez par le produit fini, et non pas seulement par le nom de la matière première. Confirmez la densité cible, les exigences de compression, la granulométrie, les tolérances dimensionnelles, les propriétés ignifuges, les performances thermiques et l'environnement d'utilisation réel. Demandez ensuite au fournisseur de traduire ces exigences en une nuance, un état de pré-moussage et un cycle de moulage.
Le dossier d'approbation doit inclure les dimensions de l'échantillon, les méthodes d'essai, les limites d'acceptation, la plage de cycles de vapeur, les exigences de maturation et les règles de traitement d'un lot non conforme. Sans ces informations, un acheteur risque de recevoir un échantillon visuellement acceptable, tandis que l'équipe de production modifie le processus pour atteindre la pression de sortie. C'est ainsi que les variations entre les lots entraînent des rejets d'emballage, des reprises d'installation et des réclamations clients.
La capacité d'un fournisseur doit être évaluée à l'aide de preuves attestant de sa reproductibilité : enregistrements de processus, essais de densité et de résistance, contrôle granulométrique, essais de moulage, échantillons conservés et procédure de remplacement ou d'action corrective clairement définie. HUASHENG associe la production de PSE à des équipements de test de précision et à un laboratoire numérique permettant la simulation des matériaux et des procédés. Ces capacités ne sont utiles que si l'acheteur les intègre à un cahier des charges écrit et à un test d'échantillon reproductible.
La quantité minimale de commande (MOQ) et les délais de livraison méritent également d'être pris en compte. Une MOQ initiale faible peut sembler attrayante, mais si le fournisseur ne peut garantir la même qualité, la même granulométrie et les mêmes paramètres de fabrication pour le lot suivant, l'acheteur risque de se retrouver avec une gamme de produits incohérente. Avant de s'engager dans une application exigeante, il est essentiel de vérifier comment seront gérés les lots de matières premières, l'emballage, l'étiquetage, les stocks de rechange et le service après-vente.
Une mauvaise fusion est évitable si le processus est considéré comme une chaîne et non comme un simple réglage de la vapeur. Des billes stables, une maturation adéquate, une granulométrie appropriée, une vapeur contrôlée et des essais par lots pratiques offrent aux acheteurs une base bien plus solide pour approuver la mousse EPS. La décision finale doit être basée sur l'application finale et le coût d'une éventuelle défaillance.
FAQ (questions fréquentes)
Q1 : Une surface EPS d'aspect satisfaisant peut-elle prouver que la fusion est suffisante ?
A1 : Non. Des vides internes et des interfaces de cordon fragiles peuvent subsister sous une surface lisse. L’inspection des sections coupées, les contrôles de détachement de particules et les essais de résistance en fonction de l’application restent nécessaires.
Q2 : Quelles sont les applications les plus sensibles à une mauvaise fusion ?
A2 : Les emballages de protection, l'isolation des bâtiments, la logistique de la chaîne du froid et les applications préfabriquées à charge élevée sont particulièrement sensibles car une fusion faible peut réduire la résistance aux chocs, la cohérence thermique, la stabilité dimensionnelle et la protection du produit.
Q3 : Que doivent confirmer les acheteurs auprès de HUASHENG avant d’approuver une commande EPS ?
A3 : Confirmer la qualité, la densité et la granulométrie du PSE, les conditions de pré-moussage, le temps de maturation, la plage de cycles de vapeur, la méthode d’essai, le plan de contrôle de la cohérence des lots et la procédure d’actions correctives. Le matériau sélectionné doit être testé sur la géométrie réelle du produit avant la production en série.
 French
 English
 German
 Spanish
 Arabic