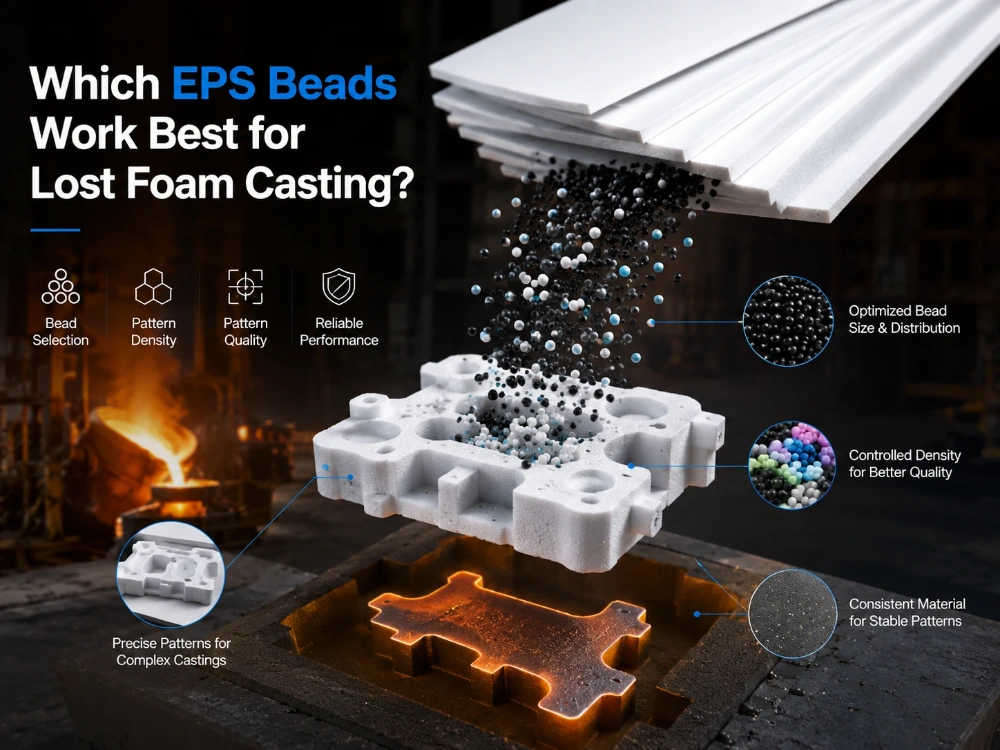
Las mejores perlas de EPS para la fundición a la cera perdida no son simplemente las que más se expanden o las que cuestan menos. Una fundición necesita un tipo de perlas que pueda producir un patrón de espuma de EPS dimensionalmente estable, rellenar la geometría requerida, fusionarse de manera uniforme, resistir la manipulación y el recubrimiento, y luego desaparecer de forma predecible cuando el metal fundido entra en el molde.
Esto convierte a la espuma de fundición a la cera perdida en un material de proceso, en lugar de una espuma de embalaje común. El tamaño del cordón, la densidad expandida, la fusión, el grosor del patrón, el tipo de aleación, las condiciones de moldeo y el secado del patrón influyen en si la línea de fundición obtiene un patrón limpio o si, por el contrario, pierde tiempo corrigiendo pliegues, errores de inyección, distorsiones y defectos superficiales.
Para los compradores, la especificación correcta debe partir del proceso de fundición, en lugar de basarse en un presupuesto genérico de EPS.
¿Por qué es tan importante la selección de las perlas en la fundición a la espuma perdida?
En la fundición a la cera perdida, el modelo de espuma se sustituye por metal fundido. Por lo tanto, cualquier defecto en dicho modelo puede transmitirse posteriormente al proceso de fundición.
El patrón debe ser lo suficientemente preciso para reproducir la geometría requerida, lo suficientemente resistente para soportar la manipulación y la compactación de la arena, pero a la vez lo suficientemente bajo en densidad para evitar la creación de productos de descomposición innecesarios durante el vertido.
¿Por qué la densidad de patrones es un acto de equilibrio?
La densidad del patrón de fundición a la cera perdida afecta tanto a la resistencia del patrón como a lo que sucede cuando el frente metálico llega a la espuma.
Un patrón muy ligero puede facilitar la sustitución por metal fundido, pero puede volverse más vulnerable a la deformación, los daños durante la manipulación o una superficie de baja calidad. Un patrón más denso puede ser más resistente y fácil de manipular, pero hay más polímero que el metal fundido puede descomponer y desplazar.
Por eso, las fundiciones no deben copiar una densidad de otro proyecto sin comprobar la aleación, el espesor de la sección, la geometría de la fundición, el recubrimiento, la temperatura de vertido y los requisitos de resistencia del modelo.
Una solicitud de cotización útil debería indicar la densidad deseada del patrón de moldeo por espuma perdida, en lugar de simplemente pedir "EPS de alta expansión".
¿Qué ocurre si la fusión de las perlas es desigual?
Un patrón de espuma EPS se construye a partir de perlas individuales preexpandidas que se fusionan dentro del molde.
Cuando la fusión es débil, los límites del cordón pueden ser más pronunciados. El patrón puede desprender partículas, romperse en zonas delgadas o comportarse de forma inconsistente durante el recubrimiento y la manipulación. En el proceso de espumado a la cera perdida de aluminio, una fusión deficiente del cordón también puede estar asociada con defectos visibles de tipo pliegue en etapas posteriores del proceso.
Por lo tanto, el patrón debe revisarse después del moldeo, no solo medirse para comprobar sus dimensiones externas. Un patrón de prueba cortado o roto puede mostrar si la fusión es uniforme en las zonas más gruesas y más delgadas.
¿Cómo debe coincidir el tamaño de las perlas de EPS con la geometría de la fundición?
El tamaño de las perlas de EPS para el moldeo cobra mayor importancia a medida que la geometría del patrón se vuelve más pequeña, más delgada o más detallada.
Los diseños abiertos de gran tamaño admiten una gama más amplia de cuentas que las nervaduras finas, los pasajes estrechos, las letras pequeñas o las superficies detalladas.
¿Cuándo son útiles las cuentas más pequeñas?
Las perlas más pequeñas pueden fluir con mayor facilidad hacia secciones estrechas y cavidades con detalles precisos antes del moldeo final con vapor. Esto puede ayudar a que el patrón reproduzca geometrías finas con menos áreas sin rellenar.
Sin embargo, la regla de que "lo más pequeño siempre es mejor" no es útil a la hora de comprar.
Las cuentas muy finas aún necesitan expandirse, envejecer, fluir y fusionarse correctamente. Es posible que requieran un rango de procesamiento diferente al de las cuentas de mayor tamaño. Por lo tanto, la fundición debe considerar el tamaño de las cuentas de EPS para la fundición como un elemento más del sistema de moldeo, y no como una puntuación de calidad aislada.
¿Por qué debería la fundición probar más de un rango de partículas?
Un dibujo no puede predecir con exactitud cómo se moverá una cuenta a través del molde real.
Una prueba rigurosa compara dos rangos de partículas adecuados utilizando la misma densidad objetivo, máquina de moldeo, geometría del patrón y método de inspección. Se verifica el llenado de paredes delgadas, el detalle de la superficie, la fusión, la repetibilidad dimensional y los daños durante la extracción.
Para aplicaciones generales de EPS, incluyendo el moldeo por espuma perdida, el EPS de grado estándar HUASHENG E Ofrece diversas especificaciones de partículas, desde 1,0–1,8 mm hasta 0,3–0,8 mm. Este material es compatible con máquinas de termoformado al vacío automáticas, máquinas de termoformado eléctricas y prensas hidráulicas elevadoras tradicionales, y presenta una rápida formación de espuma, ciclos de moldeo cortos, buena fusión, estabilidad dimensional y alta resistencia.
¿Por qué el control previo a la expansión afecta la calidad del patrón?
Las perlas de EPS en bruto no se moldean directamente en el patrón final de baja densidad. Primero necesitan una preexpansión controlada.
Aquí es donde comienza la densidad objetivo.
¿Por qué una sola lectura de densidad no es suficiente?
Si el lote preexpandido contiene una densidad de cuentas desigual, el patrón puede presentar diferencias locales incluso cuando su peso promedio parezca aceptable.
Los operarios deben comprobar si la expansión se mantiene constante de un lote a otro. Las condiciones del vapor, la carga de perlas, el tiempo de calentamiento, el estado de la materia prima y el entorno operativo local pueden influir en el resultado.
En el caso de las perlas de EPS para fundición a la cera perdida, un mejor registro de producción relaciona el lote de materia prima, la densidad previa a la expansión, las condiciones de moldeo, el peso final del modelo y el resultado de la fundición.
Ese registro se vuelve especialmente valioso cuando aparece un defecto semanas después.
¿Cuánto tiempo deben estabilizarse las perlas expandidas antes de moldearlas?
La ventana adecuada depende del tipo de perla y del proceso.
Las perlas preexpandidas necesitan tiempo para que la presión interna y el intercambio de aire se estabilicen antes del moldeo. Si la fábrica realiza el moldeo demasiado pronto o mantiene el material demasiado tiempo en condiciones inadecuadas, el llenado y la fusión pueden verse afectados.
En lugar de adoptar un tiempo de curado universal, la fundición debería validar el rango de tiempo de trabajo para el grado y la densidad seleccionados.
de HUASHENG Gama de EPS de grado común para aplicaciones de moldeo estándar. Esto proporciona a las fundiciones más de una opción de material cuando una prueba requiere un comportamiento de expansión, un tamaño de partícula o una respuesta de moldeo diferentes.
¿La aleación metálica modifica los requisitos de espuma?
Sí. La espuma está expuesta a condiciones térmicas muy diferentes al fundir aluminio en comparación con el hierro u otras aleaciones de alta temperatura.
¿Por qué es importante la descomposición de la espuma?
El metal fundido debe reemplazar el patrón de espuma EPS mientras que los productos de descomposición líquidos y gaseosos escapan a través del sistema de recubrimiento y moldeo.
Si el patrón es innecesariamente denso, la superficie metálica frontal tendrá que eliminar más polímero. Si el patrón es demasiado débil, puede deformarse antes del vertido.
Esta es una de las razones por las que la selección de la espuma para la fundición a la cera perdida no puede separarse del proceso de aleación y recubrimiento de la fundición.
En el caso de la fundición de metales ferrosos, las fundiciones también deben considerar si el EPS estándar es el material de molde preferido o si otro sistema de polímero expandible es más apropiado para los requisitos de superficie y defectos de carbono deseados.
Un proveedor de materia prima no debería decirle a todas las fundiciones que un determinado tipo de EPS es universalmente ideal.
¿Qué debe incluir una fundición en una solicitud de cotización de EPS?
La solicitud de cotización debe describir el diseño y el proceso de fundición, en lugar de solo la cuenta.
¿Qué datos técnicos son los más importantes?
Indique la familia de aleaciones, las dimensiones del patrón, el espesor mínimo de pared, la densidad objetivo del patrón, el rango preferido de cordón de soldadura, el equipo de moldeo, el volumen esperado del patrón, los requisitos de superficie y cualquier defecto recurrente que la fundición esté tratando de reducir.
Si un grado existente funciona excepto en una sección del patrón, proporcione fotos de esa sección y la especificación actual de las cuentas.
El proveedor puede entonces determinar si el problema apunta al tamaño de las partículas, la expansión, la fusión, la densidad o alguna condición del proceso.
¿Por qué deberían vincularse los resultados de la fundición con el lote de cuentas?
Un ensayo exitoso solo es útil si puede reproducirse.
Conserve el número de lote de la materia prima, la densidad del patrón, el patrón de la muestra, las condiciones de moldeo, el estado del recubrimiento y la inspección final de la pieza fundida. Al comparar varios lotes, la fundición puede diferenciar las variaciones del material debidas a cambios en el molde, el recubrimiento, la arena o el vertido.
Esto es más fiable que reemplazar el EPS cada vez que aparece un defecto de fundición.
Para proyectos que necesitan un rango de partículas específico o una ventana de moldura diferente, los compradores pueden Enviar los requisitos del patrón de espuma perdida a HUASHENG. con la geometría del molde, la densidad objetivo, el tipo de máquina y la cantidad de prueba antes de pasar al suministro a granel.
Conclusión
Las perlas de EPS para la fundición a la cera perdida deben seleccionarse en función del patrón final y del proceso de fundición, no en función de un precio genérico de las perlas.
La densidad del patrón de moldeo por fundición a la cera perdida controla un delicado equilibrio entre la resistencia del patrón y la descomposición de la espuma. El tamaño de las perlas de EPS para el moldeo influye en la calidad del relleno de las cavidades detalladas. La fusión determina si el patrón de espuma de EPS resiste de forma consistente la manipulación y el recubrimiento. La preexpansión y la estabilización determinan si estos resultados se pueden repetir de un lote a otro.
Un buen programa de moldeo por inyección a la cera perdida comienza con una prueba controlada y finaliza con una especificación trazable. Una vez que se vinculan el rango de partículas, la densidad, las condiciones de moldeo y los resultados de la fundición, la fundición puede adquirir EPS con base en un proceso probado, en lugar de tener que empezar de cero con la selección del material en cada pedido.
Preguntas frecuentes
P1: ¿Qué tamaño de perlas de EPS es el mejor para el moldeo por inyección a la cera perdida?
A1: No existe un tamaño óptimo único. El rango de tamaño de las perlas debe ajustarse al grosor del patrón, los detalles de la cavidad, la densidad deseada, el comportamiento de llenado del molde y la calidad superficial requerida. Los patrones delgados o detallados pueden beneficiarse de perlas más pequeñas, pero la elección debe validarse mediante una prueba real del patrón.
P2: ¿Por qué es importante la densidad del patrón de moldeo por fundición a la cera perdida?
A2: La densidad del patrón afecta tanto a la resistencia al manejo como a la cantidad de polímero que el metal fundido debe reemplazar. Un patrón demasiado ligero puede deformarse, mientras que una densidad excesiva puede dificultar el llenado y la descomposición del molde.
P3: ¿Se puede utilizar espuma EPS estándar para todos los moldes de espuma perdida?
A3: No. El EPS estándar es de uso generalizado, pero el tipo de aleación, la temperatura de fundición, la sensibilidad a los defectos de carbono, la geometría del molde, la densidad y los requisitos de superficie pueden modificar el material preferido. Las fundiciones deben certificar el sistema de espuma para cada familia principal de piezas fundidas.
 Spanish
 English
 German
 French
 Arabic