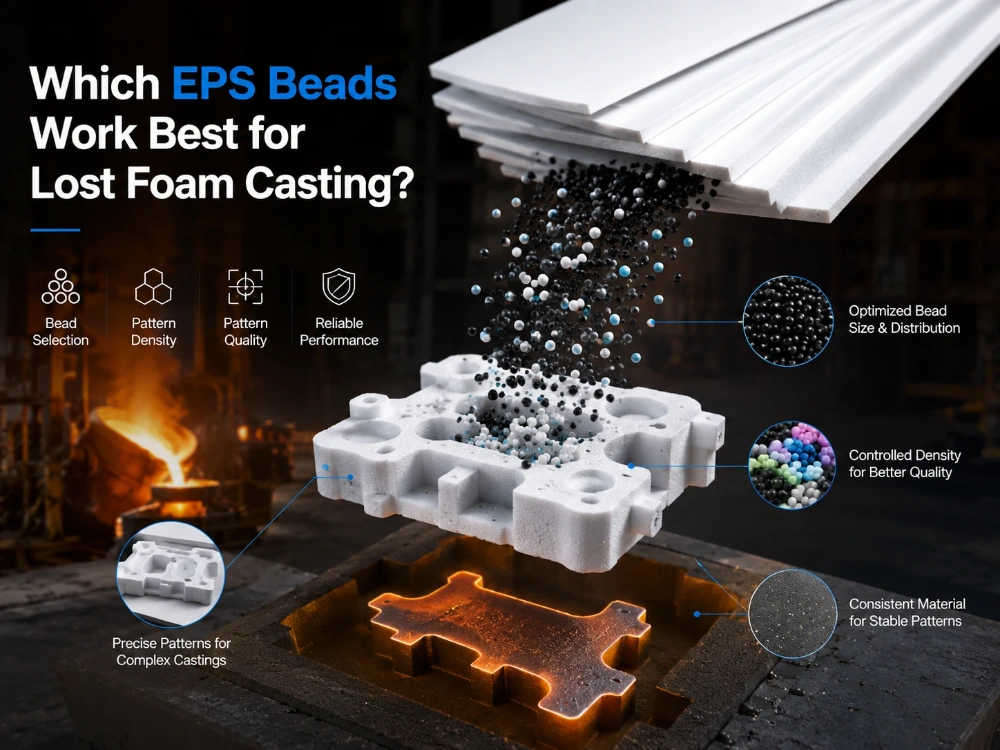
Die besten EPS-Perlen für das Feingussverfahren sind nicht einfach diejenigen, die sich am stärksten ausdehnen oder am wenigsten kosten. Eine Gießerei benötigt eine EPS-Sorte, die ein formstabiles EPS-Schaummodell erzeugt, die erforderliche Geometrie ausfüllt, gleichmäßig verschmilzt, Handhabung und Beschichtung übersteht und sich beim Einfließen des flüssigen Metalls in die Form vorhersagbar auflöst.
Dadurch wird der im Feingussverfahren hergestellte Schaum zu einem Prozessmaterial und nicht zu einem gewöhnlichen Verpackungsschaum. Die Größe der Gussperlen, die expandierte Dichte, die Verschmelzung, die Modellstärke, die Legierungsart, die Formbedingungen und die Modelltrocknung beeinflussen maßgeblich, ob die Gießerei ein sauberes Modell erhält oder Zeit mit der Beseitigung von Falten, Fehlstellen, Verformungen und Oberflächenfehlern verbringt.
Für Käufer sollte die richtige Spezifikation vom Guss ausgehen und nicht von einem generischen EPS-Angebot.
Warum ist die Auswahl der Perlen beim Feingussverfahren so wichtig?
Beim Feingussverfahren wird das Schaummodell durch geschmolzenes Metall ersetzt. Jede Schwäche dieses Modells kann sich daher auf den gesamten Gießprozess auswirken.
Das Muster muss genau genug sein, um die erforderliche Geometrie wiederzugeben, robust genug, um der Handhabung und der Sandverdichtung standzuhalten, und gleichzeitig eine so geringe Dichte aufweisen, dass beim Gießen keine unnötigen Zersetzungsprodukte entstehen.
Warum ist Musterdichte ein Balanceakt?
Die Dichte des Gießmusters im Feingussverfahren beeinflusst sowohl die Festigkeit des Musters als auch das, was passiert, wenn die Metallfront auf den Schaum trifft.
Ein sehr feines Muster lässt sich zwar leichter durch flüssiges Metall ersetzen, ist aber anfälliger für Verformungen, Beschädigungen durch die Handhabung und eine mangelhafte Oberflächenqualität. Ein dichteres Muster ist zwar stabiler und einfacher zu handhaben, bietet aber mehr Polymer, das vom flüssigen Metall zersetzt und verdrängt werden kann.
Deshalb sollten Gießereien nicht einfach die Dichte eines Teils von einem anderen Projekt übernehmen, ohne die Legierung, die Wandstärke, die Gussgeometrie, die Beschichtung, die Gießtemperatur und die Anforderungen an die Festigkeit des Modells zu überprüfen.
Eine sinnvolle Angebotsanfrage sollte die angestrebte Dichte des Gießmusters für das verlorene Schaumverfahren angeben, anstatt einfach nur nach „hochexpandierendem EPS“ zu fragen.
Was passiert bei ungleichmäßiger Schweißnahtverschmelzung?
Ein EPS-Schaummuster wird aus einzelnen vorgeschäumten Kügelchen hergestellt, die innerhalb der Musterform miteinander verschmelzen.
Bei mangelhafter Verschmelzung können die Raupenränder deutlicher sichtbar bleiben. Das Beschichtungsmuster kann Partikel ablösen, an dünnen Stellen brechen oder sich während der Beschichtung und Handhabung ungleichmäßig verhalten. Bei Aluminium-Schmelzgussarbeiten kann eine unzureichende Raupenverschmelzung auch mit sichtbaren, faltenartigen Defekten weiter stromabwärts einhergehen.
Das Modell sollte daher nach dem Formen überprüft werden, nicht nur die äußeren Abmessungen. Ein geschnittenes oder gebrochenes Probemodell kann zeigen, ob die Verschmelzung in dickeren und dünneren Bereichen gleichmäßig ist.
Wie sollte die EPS-Wulstgröße zur Gussgeometrie passen?
Die Größe der EPS-Perlen beim Gießen wird umso wichtiger, je kleiner, dünner oder detaillierter die Geometrie des Modells wird.
Große, offene Muster können eine größere Bandbreite an Perlen aufnehmen als dünne Rippen, enge Passagen, kleine Schriftzüge oder detaillierte Oberflächen.
Wann sind kleinere Perlen sinnvoll?
Kleinere Perlen fließen vor dem endgültigen Dampfformen leichter in enge Abschnitte und detaillierte Kavitäten. Dadurch kann das Modell feine Geometrien mit weniger ungefüllten Bereichen präzise wiedergeben.
Allerdings ist die Regel „kleiner ist immer besser“ beim Kauf nicht hilfreich.
Sehr feine Perlen müssen sich noch ausdehnen, aushärten, fließen und korrekt verschmelzen. Sie benötigen möglicherweise ein anderes Verarbeitungsfenster als gröbere Perlen. Die Gießerei sollte daher die EPS-Perlengröße für den Guss als ein Element des Modellsystems und nicht als isoliertes Qualitätsmerkmal betrachten.
Warum sollte die Gießerei mehr als einen Partikelbereich testen?
Eine Zeichnung kann nicht vollständig vorhersagen, wie sich eine Perle in der realen Form bewegen wird.
Ein sinnvoller Versuch vergleicht zwei geeignete Partikelgrößenbereiche unter Verwendung derselben Zieldichte, Spritzgießmaschine, Mustergeometrie und Prüfmethode. Dabei werden Dünnwandfüllung, Oberflächendetails, Verschmelzung, Maßhaltigkeit und Beschädigungen beim Entformen geprüft.
Für allgemeine EPS-Anwendungen, einschließlich des Feingussverfahrens, HUASHENG E Standard Grade EPS Es bietet verschiedene Partikelgrößen von 1,0–1,8 mm bis hinunter zu 0,3–0,8 mm. Die Sorte ist kompatibel mit automatischen Vakuumformmaschinen, elektrisch angetriebenen Formmaschinen und herkömmlichen hydraulischen Pressen mit Hubmechanismus und zeichnet sich durch schnelles Aufschäumen, kurze Formzyklen, gute Verschmelzung, Dimensionsstabilität und hohe Festigkeit aus.
Warum beeinflusst die Vorexpansionskontrolle die Schnittmusterqualität?
Rohe EPS-Kügelchen werden nicht direkt in die endgültige Form mit niedriger Dichte eingegossen. Sie müssen zunächst kontrolliert vorgedehnt werden.
Hier beginnt die Zieldichte.
Warum reicht eine Dichtemessung nicht aus?
Wenn die vorexpandierte Charge eine ungleichmäßige Perlendichte aufweist, können sich im Muster lokale Unterschiede entwickeln, selbst wenn das Durchschnittsgewicht akzeptabel erscheint.
Die Bediener sollten prüfen, ob die Expansion von Charge zu Charge reproduzierbar bleibt. Dampfbedingungen, Perlenbeladung, Heizzeit, Rohmaterialbeschaffenheit und die lokalen Betriebsbedingungen können das Ergebnis beeinflussen.
Bei EPS-Perlen für das Feingussverfahren verbindet die bessere Produktionsdokumentation die Rohmaterialcharge, die Vorschwelldichte, die Formbedingungen, das Endgewicht des Modells und das Gießergebnis.
Diese Aufzeichnung wird besonders wertvoll, wenn Wochen später ein Defekt auftritt.
Wie lange müssen die expandierten Wulstkerne vor dem Formen stabilisieren?
Das richtige Zeitfenster hängt von der Perlenqualität und dem Herstellungsverfahren ab.
Vorgequollene Wülste benötigen Zeit, damit sich Innendruck und Luftaustausch vor dem Formen stabilisieren können. Wird das Material im Werk zu früh geformt oder zu lange unter ungeeigneten Bedingungen gehalten, kann dies zu Veränderungen bei der Füllung und Verschmelzung führen.
Anstatt eine einheitliche Aushärtungszeit festzulegen, sollte die Gießerei das Verarbeitungsfenster für die gewählte Güteklasse und Dichte validieren.
HUASHENGs EPS-Sortiment für Standardformanwendungen Dies ermöglicht Gießereien, bei Bedarf zwischen verschiedenen Materialoptionen zu wechseln, beispielsweise hinsichtlich Ausdehnungsverhalten, Partikelgröße oder Formgebungsverhalten.
Verändert die Metalllegierung die Schaumstoffanforderungen?
Ja. Der Schaum ist beim Gießen von Aluminium ganz anderen thermischen Bedingungen ausgesetzt als beim Gießen von Eisen oder anderen höhertemperaturbeständigen Legierungen.
Warum ist die Schaumzersetzung wichtig?
Das geschmolzene Metall muss die EPS-Schaumform ersetzen, während flüssige und gasförmige Zersetzungsprodukte durch das Beschichtungs- und Formsystem entweichen.
Ist das Muster zu dicht, muss mehr Polymer von der Metalloberfläche entfernt werden. Ist das Muster zu schwach, kann es sich vor dem Gießen verformen.
Dies ist einer der Gründe, warum die Schaumauswahl beim Feingussverfahren nicht von der Legierungs- und Beschichtungstechnik der Gießerei getrennt werden kann.
Bei Eisengussteilen müssen Gießereien möglicherweise auch überlegen, ob Standard-EPS das bevorzugte Modellmaterial ist oder ob ein anderes expandierbares Polymersystem besser für die angestrebten Oberflächen- und Kohlenstoffdefektanforderungen geeignet ist.
Ein Rohstofflieferant sollte nicht jeder Gießerei mitteilen, dass eine bestimmte EPS-Sorte universell ideal sei.
Was sollte eine Gießerei in eine EPS-Angebotsanfrage aufnehmen?
Die Angebotsanfrage sollte das Muster und den Guss beschreiben und nicht nur die Perle.
Welche technischen Eingangsgrößen sind am wichtigsten?
Bitte geben Sie die Legierungsfamilie, die Abmessungen des Modells, die Mindestwandstärke, die angestrebte Modelldichte, den bevorzugten Rohraupenbereich, die Formgebungsausrüstung, das erwartete Modellvolumen, die Oberflächenanforderungen und alle wiederkehrenden Fehler an, die die Gießerei zu reduzieren versucht.
Falls eine vorhandene Güteklasse bis auf einen Teil des Musters funktioniert, fügen Sie bitte Fotos dieses Teils und die aktuelle Perlenspezifikation bei.
Der Lieferant kann dann beurteilen, ob das Problem auf die Partikelgröße, die Ausdehnung, die Verschmelzung, die Dichte oder eine Prozessbedingung hinweist.
Warum sollten die Gießergebnisse mit der Perlencharge in Verbindung gebracht werden?
Ein erfolgreicher Versuch ist nur dann nützlich, wenn er reproduziert werden kann.
Die Rohmaterialchargennummer, die Musterdichte, das Muster, die Formbedingungen, der Beschichtungszustand und die Ergebnisse der Endkontrolle des Gussteils müssen dokumentiert werden. Beim Vergleich mehrerer Chargen kann die Gießerei Materialabweichungen von Änderungen in der Form, der Beschichtung, dem Sand oder dem Gießvorgang unterscheiden.
Das ist zuverlässiger, als das EPS jedes Mal auszutauschen, wenn ein Gussfehler auftritt.
Für Projekte, die eine bestimmte Partikelgröße oder ein anderes Formfenster erfordern, können Käufer Senden Sie die Anforderungen für das verlorene Schaumstoffmuster an HUASHENG mit der Formgeometrie, der Zieldichte, dem Maschinentyp und der Testmenge, bevor auf die Massenlieferung umgestellt wird.
Schlussfolgerung
EPS-Perlen für den Feinguss sollten anhand des fertigen Modells und des Gießprozesses ausgewählt werden, nicht anhand eines allgemeinen Perlenpreises.
Die Dichte des Modells im Feingussverfahren bestimmt das schwierige Gleichgewicht zwischen Modellfestigkeit und Schaumzersetzung. Die Größe der EPS-Perlen beeinflusst die Füllgenauigkeit detaillierter Hohlräume. Die Verschmelzung entscheidet darüber, ob das EPS-Schaummodell Handhabung und Beschichtung zuverlässig übersteht. Vorexpansion und Stabilisierung sind entscheidend für die Reproduzierbarkeit der Ergebnisse von Charge zu Charge.
Ein gutes Programm für Gießschaum im Feingussverfahren beginnt daher mit einem kontrollierten Versuch und endet mit einer nachvollziehbaren Spezifikation. Sobald Partikelgröße, Dichte, Formgebungsbedingungen und Gießergebnisse miteinander verknüpft sind, kann die Gießerei EPS auf Basis eines bewährten Verfahrens beziehen, anstatt die Materialauswahl bei jeder Bestellung neu zu treffen.
Häufig gestellte Fragen
Frage 1: Welche EPS-Kügelchengröße eignet sich am besten für das Feingussverfahren?
A1: Es gibt keine optimale Raupengröße. Die Raupengröße sollte sich nach der Modellstärke, den Kavitätsdetails, der Zieldichte, dem Formfüllverhalten und der geforderten Oberflächenqualität richten. Dünne oder detaillierte Modelle profitieren möglicherweise von kleineren Raupen, die Wahl sollte jedoch durch einen praktischen Modellversuch bestätigt werden.
Frage 2: Warum ist die Dichte des Modells beim Gießen mit dem verlorenen Schaum wichtig?
A2: Die Musterdichte beeinflusst sowohl die Handhabungsfestigkeit als auch die Menge an Polymer, die durch das geschmolzene Metall ersetzt werden muss. Ein zu dünnes Muster kann sich verformen, während eine zu hohe Dichte das Füllen der Form und die Zersetzung erschweren kann.
Frage 3: Kann für jeden Gipsabguss mit verlorenem Schaum Standard-EPS-Schaum verwendet werden?
A3: Nein. Standard-EPS ist weit verbreitet, jedoch können Legierungstyp, Gießtemperatur, Empfindlichkeit gegenüber Kohlenstofffehlern, Formgeometrie, Dichte und Oberflächenanforderungen das bevorzugte Material beeinflussen. Gießereien sollten das Schaumsystem für jede wichtige Gussserie qualifizieren.
 German
 English
 Spanish
 French
 Arabic