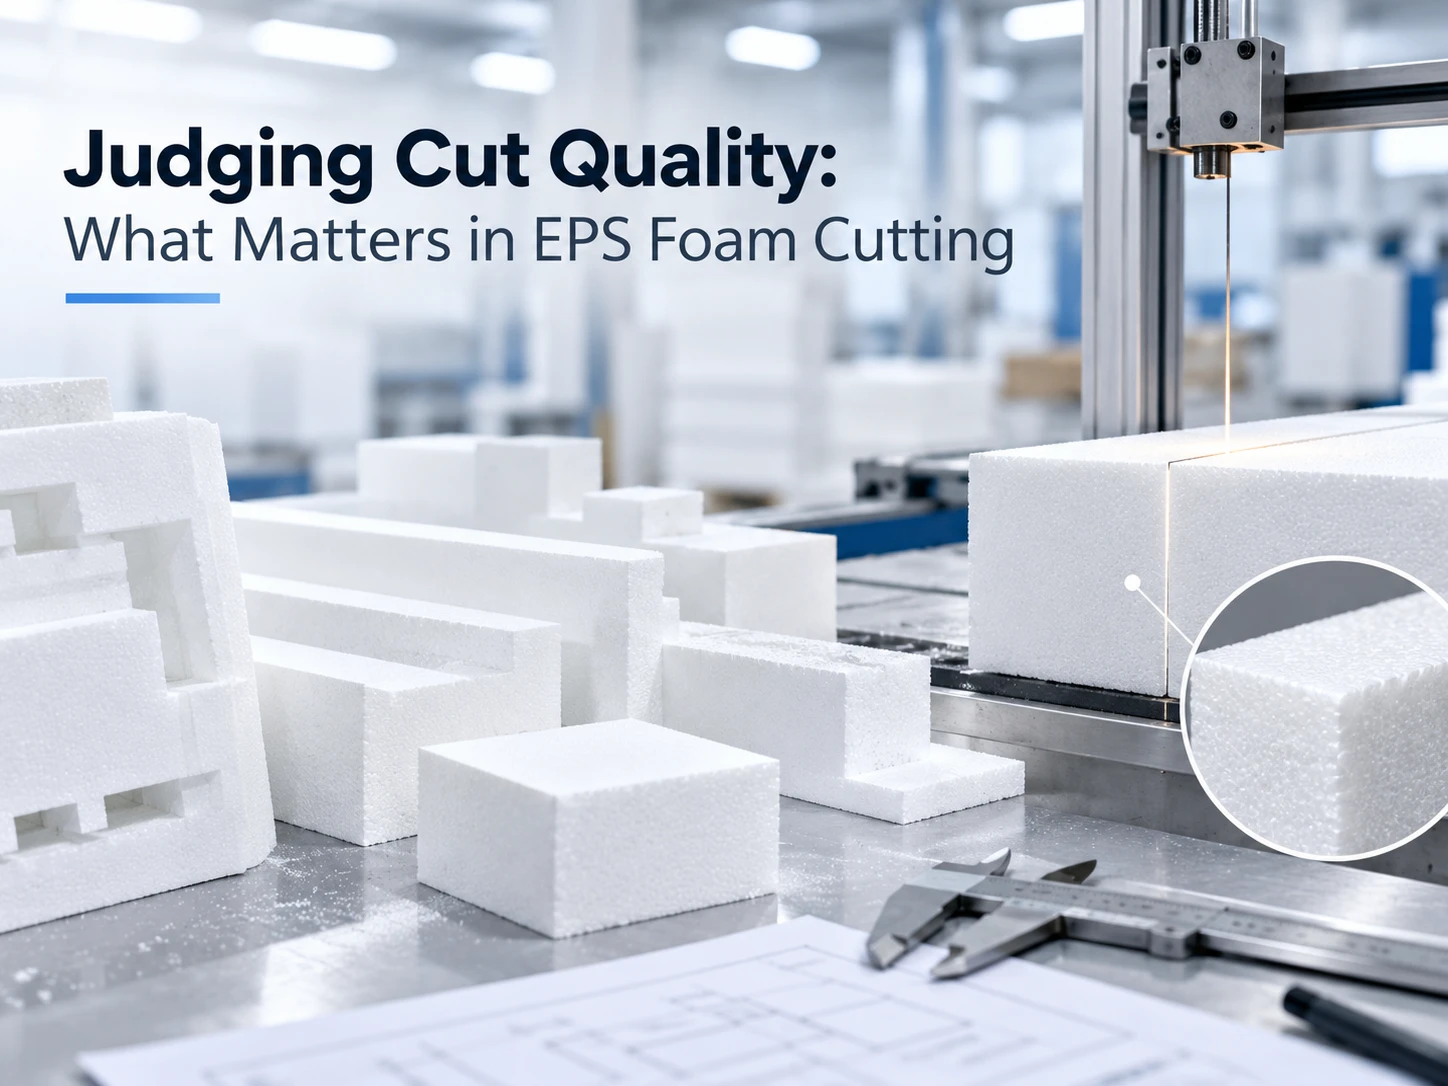
El corte de espuma EPS parece una operación sencilla para comprar, y precisamente por eso genera discusiones innecesarias. Una pieza cortada puede parecer perfectamente aceptable al tacto y aun así decepcionar en un pedido grande, y la disputa que sigue rara vez gira en torno a si la pieza es buena o mala.
Se trata de determinar qué requisito de calidad se está debatiendo y qué método de corte produjo la muestra aprobada por todos. Los bordes cortados y las dimensiones medidas tienen diferentes causas, por lo que deben evaluarse por separado antes de incluirlos en un pedido. Un comprador que puede especificar el método de corte, las herramientas y la metodología de medición de una muestra aprobada puede exigir al proveedor el mismo resultado en todo el lote; un comprador que solo dispone de una muestra no puede hacerlo.
Separando el acabado de los bordes de la precisión dimensional
El acabado de los bordes describe el estado de la superficie de corte: si la espuma se cortó limpiamente, si las celdas a lo largo de la cara se sellaron o se rompieron, y si el borde se mantiene unido al manipular la pieza. La precisión dimensional es una medida completamente diferente. Describe qué tan lejos se encuentra el tamaño final del valor indicado en el plano.
Una tolerancia define la variación permitida de una dimensión con respecto a su valor nominal. Por eso, un resultado medido solo tiene sentido cuando se definen el punto de referencia y la condición de medición. Sin estas dos referencias, dos personas pueden medir la misma pieza con precisión y aun así discrepar, porque no están midiendo lo mismo en el mismo lugar.
Las causas también difieren. En el proceso de corte con hilo caliente, la espuma se guía de forma constante a través de un hilo calentado, por lo que la superficie de corte se produce por fusión localizada a medida que el hilo avanza. La velocidad de avance e incluso la presión controlan esa fusión, y un avance irregular o una presión excesiva pueden generar un corte irregular o incluso romper el hilo. Este resultado en el acabado del borde se debe a cómo se movió la pieza a través del hilo, no a la tolerancia de trefilado. Una dimensión medida que varía a lo largo de un lote apunta a otro factor, como el control de la máquina, el soporte o la forma en que se sujetó la pieza durante el corte.
Esta distinción es práctica, no teórica. Si una pieza entregada tiene un borde irregular, ajustar la tolerancia dimensional en el plano no lo solucionará. Si las piezas miden de forma constante fuera de las dimensiones indicadas, un nuevo cable tampoco lo corregirá. Identificar correctamente el fallo es el primer paso, ya que determina qué acción correctiva se le solicita al proveedor.
¿Qué cambios introduce la ruta de corte?
La ruta de corte es la pregunta más útil que un comprador puede hacer, ya que define los límites de lo que el proveedor puede ofrecer. El EPS se corta con más de un tipo de equipo, y a veces la misma pieza se puede producir mediante varias rutas. Cada ruta tiene una relación diferente entre velocidad, geometría y el borde resultante, por lo que la máquina de corte de espuma EPS mencionada en un presupuesto es un detalle técnico, no administrativo.
Preguntar qué ruta se utilizará y en qué se basó esa elección le brinda al comprador información concreta para comparar entre proveedores. Además, permite reproducir la muestra aprobada, ya que la ruta se puede registrar junto a la muestra en lugar de inferirla posteriormente.
Corte con hilo caliente
El corte por hilo caliente es el método habitual para perfiles rectos y piezas cuyos bordes se benefician de una superficie fundida y sellada. Dado que el hilo funde la espuma localmente a medida que avanza, el operario ajusta las condiciones del hilo y la velocidad de corte antes de mecanizar la pieza. Si se modifica cualquiera de estos parámetros, el mismo dibujo puede producir un borde visiblemente diferente.
El estado de la cortadora de espuma EPS es tan importante como el de la máquina. La tensión, la temperatura y el desgaste del hilo afectan directamente al resultado del corte, ya sea limpio o irregular, y un hilo que ha sido utilizado durante un tiempo prolongado se comporta de manera diferente a uno nuevo. Para el comprador, la pregunta clave no es si se utilizó un hilo caliente, sino cómo se controló su estado durante el proceso de corte de la muestra.
Corte con cuchilla y con banda
Los procesos de corte con cuchilla y banda son idóneos para piezas donde se realizan cortes rectos, se reducen láminas o bloques a la medida deseada. El corte es mecánico, no térmico, por lo que el estado del borde y el polvo generado durante la operación dependen de la cuchilla, el avance y el soporte detrás de la pieza, y no de la temperatura del alambre.
Aquí es donde las herramientas de corte de espuma EPS hacen la mayor parte del trabajo. Las guías, los accesorios y las ayudas de manipulación son lo que convierte un solo corte limpio en una operación repetible, porque una gran Bloque o tablero de EPS Es ligero y fácil de mover durante el corte. El soporte y la sujeción impiden que la pieza se mueva a mitad del proceso, y una guía mantiene el borde recto perfectamente alineado a lo largo de la línea de corte. Un proveedor que describe el dispositivo de fijación suele describir un proceso repetible; un proveedor que solo describe la cuchilla no lo hace.
Corte CNC
El mecanizado programado se convierte en la opción idónea cuando la geometría deja de ser una simple reducción. Perfiles contorneados, pares de piezas idénticas, insertos curvos y componentes idénticos repetidos son ejemplos en los que un mecanizado manual depende demasiado del operario, y donde la trayectoria programada es lo que mantiene la forma en todo el lote. Cuando los compradores preguntan si es necesario el mecanizado CNC, la pregunta subyacente suele ser si la pieza es lo suficientemente compleja o repetitiva como para justificar dicho método.
Los bordes limpios y los perfiles precisos dependen del perfil de la fresa, las herramientas y los ajustes de la máquina seleccionados para la espuma, no solo del material, y esto se aplica tanto si la pieza se fresa en una fresadora como si se moldea con un sistema de hilo caliente. Por lo tanto, la elección del método de mecanizado tiene una clara distinción: los cortes rectos simples y los perfiles sencillos pueden realizarse manualmente, mientras que las piezas contorneadas o repetidas requieren un mecanizado controlado.
Cuando la ruta de mecanizado no está clara, lo lógico es que la geometría de la pieza sea el factor determinante. Un proveedor que propone el mecanizado CNC para una placa sencilla está aumentando el coste sin mejorar el control, y un proveedor que propone un mecanizado manual para un inserto de múltiples curvas está asumiendo un riesgo de repetibilidad que el comprador deberá asumir.
Lectura de una muestra cortada antes de la producción en masa
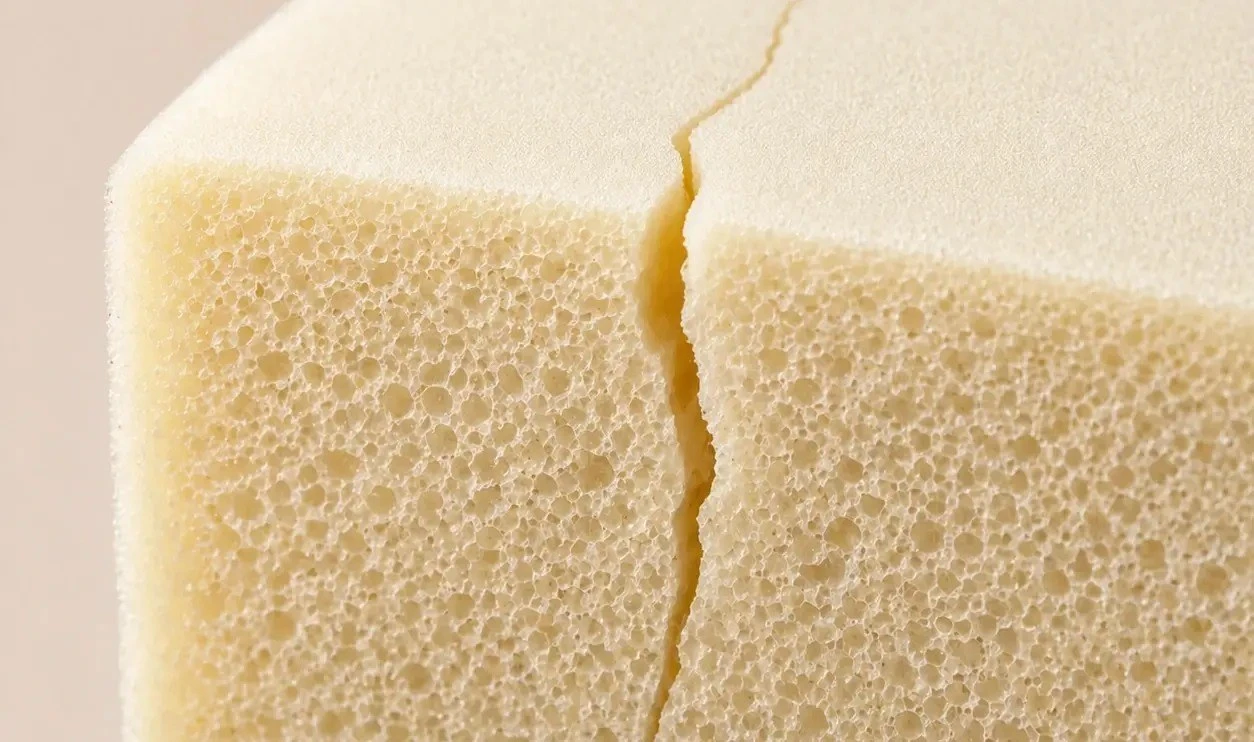
Una muestra solo demuestra el proceso de producción. Dos proveedores pueden presentar una pieza visualmente idéntica, mecanizada con equipos, herramientas y configuraciones completamente diferentes. Si no se registran la ruta, las herramientas y el método de medición utilizados en la muestra, la pieza aprobada no puede reproducirse deliberadamente. Solo puede reproducirse por casualidad.
Para que los resultados sean comparables, se debe aplicar el mismo método de medición tanto a la muestra aprobada como a las piezas entregadas. Esto implica acordar dónde se toma la medición, cómo se sujeta la pieza durante la misma y si el valor reportado corresponde a una sola lectura o a un promedio. La inspección registra tanto el resultado de la medición como el método utilizado, lo que permite atribuir una desviación repetida a una causa del proceso, en lugar de a una simple opinión sobre la pieza.
Al revisar la muestra, es útil separar las comprobaciones que importan para la aplicación de las que son simplemente fáciles de realizar. El estado de los bordes en las caras que serán visibles o manipuladas, y las dimensiones en las características que deben encajar, merecen atención. Una dimensión en el medio de un panel grande que nadie toca generalmente no justifica el costo de la inspección. Observe también si la pieza fue moldeada a medida o cortada de material en bruto, porque las dos tienen diferentes historiales de defectos; una pieza moldeada deformada generalmente se atribuye a la herramienta y al ciclo, lo cual es una investigación diferente a la de un corte deficiente (Por qué aparecen los defectos de moldeo de EPS y cómo los compradores los evitan.).
Finalmente, pregunte qué se medirá en las entregas a granel y con qué frecuencia. Una muestra inspeccionada en cada detalle no es un modelo realista para una producción en serie, y un plan de muestreo que solo verifique una dimensión puede permitir que se produzca una desviación inadvertida en todo el lote. La conversación sobre la muestra es el momento idóneo para acordar ambos aspectos, mientras el proveedor aún tiene interés en el resultado.
¿Qué pertenece al pedido o dibujo?
La orden judicial es donde las sentencias anteriores se vuelven ejecutables. Cuatro elementos justifican el espacio que ocupan.
En primer lugar, la ruta de corte. Indicar la ruta evita que un presupuesto cambie automáticamente entre la muestra y la producción en masa. Si la geometría permite más de una ruta, es conveniente preguntar por la prevista y considerar cualquier cambio como una sugerencia del proveedor, en lugar de darlo por sentado.
En segundo lugar, la disposición de las herramientas y los soportes, descrita únicamente en la medida en que afecta al resultado. Una nota que indique que la pieza se corta en una plantilla con guía, o que los cortes de perfil siguen una trayectoria programada, permite al comprador comprobar que se repiten las condiciones aceptadas.
En tercer lugar, la base de medición: el dato, la condición de medición y el método. Esta es la parte de la especificación que con mayor frecuencia se omite, y es la que determina si una disputa de entrega es resoluble.
En cuarto lugar, los criterios de aceptación para las características que importan, expresados como un límite en lugar de una preferencia. Los límites escritos también hacen que valga la pena indicar el grado del material, porque la densidad y la estructura del cordón influyen en cómo se comporta una pieza en el borde, y los controles que separan un suministro de EPS constante de uno variable. Son los mismos controles que hacen que el comportamiento de los cortes sea predecible.
Los procedimientos de producción y ensayo del proveedor son fundamentales en esta conversación, no secundarios: HUASHENG documenta los ensayos de precisión en una línea de producción inteligente de EPS y mantiene la producción de muestras dentro de un proceso de soporte que también abarca el diseño de la solución, la fabricación y la logística de entrega. Esto es lo que hace que la cualificación basada en muestras sea práctica, ya que el mismo proceso que produjo la pieza aprobada es el que gestiona el pedido.
También conviene decidir cómo se anidarán o dispondrán las piezas en el material de origen antes de la primera tirada. Una disposición que reduzca los recortes disminuye el consumo de material sin modificar el dibujo, y La misma lógica que elimina los residuos de una cadena de suministro. Se aplica a nivel de pieza.
Conclusión
Evalúe el corte de espuma EPS según dos requisitos distintos, en lugar de uno solo. Un borde cortado y una dimensión medida fallan por razones diferentes, la ruta de corte determina lo que el proveedor puede ofrecer, y una muestra solo se vuelve reproducible cuando se registran las herramientas y el método de medición utilizados. Si se resuelven estos cuatro puntos antes de realizar el pedido a granel, la conversación sobre la entrega se mantendrá técnica en lugar de convertirse en una disputa de opiniones.
Envíe el plano de la pieza, la aplicación prevista y la cantidad esperada al equipo técnico de HUASHENG, para que se pueda revisar conjuntamente la ruta de corte y las comprobaciones de las muestras antes de la primera producción.
Preguntas frecuentes
P1: ¿Cómo puedo determinar si una muestra de corte de EPS es lo suficientemente buena?
A1: Compárelo con dos respuestas en lugar de una sola impresión. Confirme que el estado de los bordes en las caras relevantes sea aceptable y que las dimensiones de las características que deben encajar se midieron con el método especificado. Luego, pregunte qué ruta, tipo de alambre o cuchilla, y dispositivo de fijación se utilizó para producir la muestra, ya que una muestra sin esos detalles no se puede replicar intencionadamente.
P2: ¿Cuándo es necesario mecanizar una pieza de EPS mediante CNC en lugar de utilizar hilo caliente?
A2: La clave reside en la geometría y la repetición, más que en el tamaño de la pieza. Los cortes rectos simples y los perfiles sencillos suelen funcionar bien con un proceso manual, mientras que los perfiles contorneados, las piezas idénticas y los componentes repetidos requieren una trayectoria programada para mantener la forma en todo el lote. Si un proceso manual dependiera del criterio del operario para cada pieza, esta debería procesarse con un proceso controlado.
P3: ¿Qué debo escribir para controlar la calidad del corte?
A3: Indique la ruta de corte, la disposición de las herramientas o soportes que influye en el resultado, el sistema de referencia y el método de medición, así como los límites de aceptación para las características relevantes. Si la reducción de recortes forma parte del presupuesto, indique cómo se dispondrán las piezas en el material de origen. Estos cuatro puntos proporcionan a ambas partes una definición común de la pieza acordada.
 Spanish
 English
 German
 French
 Arabic