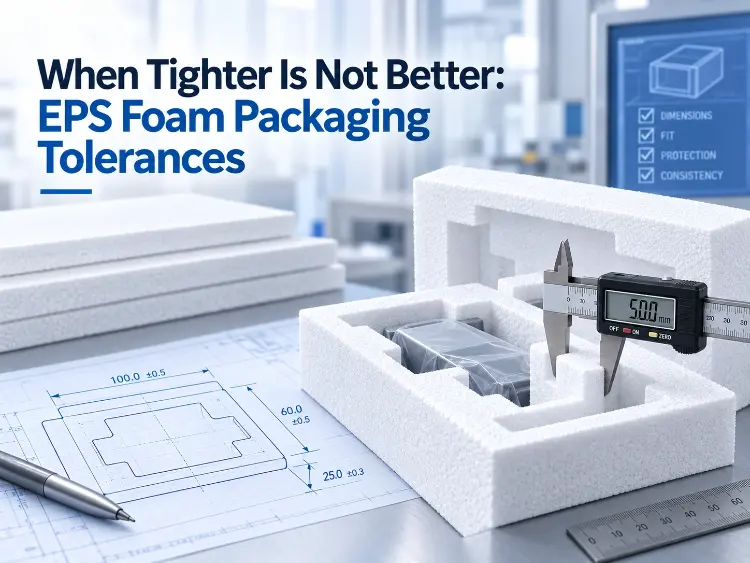
Las tolerancias de los embalajes de espuma EPS solo deben ajustarse cuando el límite más estricto garantice un ajuste, montaje o manipulación adecuados. Un valor menor en el plano no implica automáticamente una mejor especificación. Si el proceso no puede repetir dicho límite, el comprador habrá aumentado el trabajo de inspección y el riesgo de rechazo sin mejorar el embalaje.
La pregunta útil no es "¿Podemos ajustar esta dimensión?", sino "¿Qué dimensiones afectan el ajuste del producto y qué rango puede mantener el proceso de forma suficientemente consistente como para aceptarlo en grandes cantidades?".
Qué controla realmente una tolerancia de embalaje
Una tolerancia define una variación dimensional permitida alrededor de un valor nominal. Para que una tolerancia sea verificable, deben definirse el método de medición, el punto de referencia y las condiciones de inspección. Debe estar relacionada con la función de la pieza: si un producto encaja en una cavidad, si dos piezas de espuma se ensamblan, si un inserto queda al ras o si una tabla se ajusta a un marco o soporte.
Comience por la característica funcional en lugar de analizar todo el dibujo. La longitud de un bolsillo puede requerir un control más preciso, ya que el producto debe ajustarse. Un borde exterior sin contacto puede admitir un rango más amplio. Las características funcionales son las que afectan el ajuste, el ensamblaje y la retención; las superficies no críticas pueden utilizar una banda de ajuste.
También debe definirse el punto de referencia. Las mediciones realizadas desde distintos puntos de referencia pueden producir resultados diferentes, incluso cuando la pieza es la misma. El plano, el plan de inspección y la comunicación con el proveedor deben utilizar el mismo punto de referencia y las mismas condiciones de medición. Para que una tolerancia sea verificable, es fundamental definir el método de medición, el punto de referencia y las condiciones de inspección. Un valor más estricto no es automáticamente mejor si no es funcional ni medible.
¿Qué variaciones determinan las dimensiones del EPS?
Las dimensiones del EPS pueden variar según las condiciones de moldeo, enfriamiento, humedad y corte. Las decisiones sobre tolerancias deben reflejar el proceso de producción y el ajuste previsto. La tolerancia debe reflejar dichas variaciones del proceso, en lugar de asumir que cada pieza coincidirá exactamente con la primera muestra. Las especificaciones de embalaje deben vincular las dimensiones con el producto, la cavidad, el ensamblaje y el método de inspección. La revisión debe diferenciar la variación del moldeo de la manipulación posterior al moldeo.
El volumen de producción también es importante. Una herramienta que mantiene una dimensión durante una prueba corta puede variar a largo plazo debido a cambios en la temperatura del molde, el material o las condiciones de operación. La banda de tolerancia debe evaluarse en un lote representativo, no solo en una muestra aprobada.
Contracción y enfriamiento del molde
Las dimensiones del molde, la contracción del material, el enfriamiento y las condiciones de desmoldeo influyen en la pieza moldeada. Proceso de control de densidad de EPS forma parte de este panorama porque afecta a la estructura del material y a cómo se desarrolla la pieza en la herramienta.
El enfriamiento y el desmoldeo también pueden alterar el resultado de la medición. Una pieza medida inmediatamente después del desmoldeo puede no tener las mismas dimensiones una vez enfriada o estabilizada. Es importante especificar el momento de la inspección para que tanto el proveedor como el comprador midan la pieza en la misma etapa.
Un cambio en el rango de parámetros del proceso puede modificar el resultado dimensional. Registre las condiciones de moldeo relevantes junto con las dimensiones al calificar una pieza o herramienta nueva.
Corte, recorte y medición
Cortado, recortado o fabricado Formularios EPS Esto añade otra fuente de variación. El equipo de corte, el estado de la cuchilla, el soporte, la velocidad y la manipulación pueden modificar el filo o el grosor. No se debe juzgar una pieza moldeada y una pieza cortada con la misma tolerancia sin antes verificar el proceso.
El método de medición es tan importante como la pieza en sí. Los calibradores, medidores, dispositivos de sujeción y sistemas de visión pueden entrar en contacto con la superficie o referenciarla de forma diferente. Es fundamental definir dónde se toma la medición, cómo se sujeta la pieza y si el resultado es un promedio o una desviación máxima.
Utilice el mismo método para la inspección de muestras y de lotes. Si un proveedor mide una característica diferente o utiliza un plano de referencia distinto, el resultado no será comparable, incluso si ambas medidas se expresan en milímetros.
Por qué un ajuste más ceñido no es automáticamente mejor.
Una tolerancia más estricta puede aumentar los costos, ya que el proceso requiere mayor control, ciclos más lentos, accesorios adicionales o una inspección más exhaustiva. También puede incrementar el riesgo de rechazo por parte del proveedor y generar disputas cuando una pieza es visualmente aceptable, pero se encuentra fuera de un límite innecesariamente estrecho.
La compensación debe estar relacionada con el ajuste. Si una dimensión holgada permite que el producto se mueva, ajústela. Cuando una dimensión no afecta el ensamblaje, la sujeción o la apariencia, una banda más ancha y uniforme puede ser la especificación más adecuada.
La carga de la inspección también debe considerarse en la decisión. Una tolerancia que requiere una medición difícil puede no ser práctica en la producción rutinaria, aunque parezca precisa sobre el papel. El método debe ser utilizable por ambas partes.
Cómo afecta la tolerancia al ajuste y al montaje
La tolerancia afecta la inserción, el espacio libre, la retención y el movimiento entre el producto y la espuma. Una cavidad demasiado estrecha puede dificultar la carga o dañar el producto. Un espacio libre excesivo puede provocar que el producto se desplace y transfiera la carga a una zona incorrecta.
El material, el conformado y la manipulación se combinan en la pieza terminada, y cómo se incorpora el EPS a un tablero de espuma determina cuánta variación dimensional puede absorber esa pieza. Para un inserto o bandeja, el comprador debe definir el ajuste en las superficies funcionales y permitir variaciones prácticas en otras partes.
El ensamblaje no es una cuestión de una sola dimensión. La combinación de espuma, producto, caja y tolerancias en las piezas circundantes determina si el embalaje final funciona. Analice la suma de tolerancias en lugar de asumir que una dimensión precisa de la espuma resuelve todo el problema de ajuste.
Una dimensión que está fuera de rango no es lo mismo que una pieza que se dañó después de la producción, ni tampoco es lo mismo que un soporte que nunca fue diseñado para su caso de carga. Diseño de un soporte moldeado para la caja de carga del embalaje Es una decisión de diseño más que una decisión dimensional.
Cómo establecer una banda de tolerancia práctica
Establezca la banda a partir de tres parámetros: el requisito funcional, la capacidad del proceso y el método de medición. El requisito funcional indica qué debe hacer el paquete. La capacidad del proceso muestra lo que el proveedor puede replicar. El método de medición indica cómo se verificará el requisito.
Comience con un límite de diseño y compárelo con los datos del proveedor de una producción representativa. Si el proceso es naturalmente capaz de cumplir con los requisitos, mantenga el límite tan ajustado como lo exija la función. Si no lo es, modifique la pieza, el proceso, el dato o el plan de inspección en lugar de declarar una tolerancia más estricta por suposición.
Utilice bandas diferentes para distintas características cuando la función lo justifique. Un bolsillo o superficie de montaje crítica puede requerir un control preciso. Un borde sin contacto puede admitir mayor variación. Esto resulta más útil que aplicar un solo valor a todo el dibujo.
Qué incluir en la especificación de compra
La especificación debe identificar la dimensión nominal, el rango permitido, el punto de referencia, las características críticas, el método de medición, el momento de la inspección, el tamaño de la muestra y la regla de aceptación. Asimismo, debe indicar qué sucede cuando un resultado está fuera del rango.
Incluya la etapa de producción en la que se mide la dimensión. Una dimensión moldeada medida antes del enfriamiento puede diferir de la misma dimensión medida después de la estabilización. El proveedor y el comprador deben acordar esta condición antes del primer pedido a granel.
Para una pieza moldeada, cortada o ensamblada, identifique qué proceso controla cada dimensión crítica. Esto evita que un proveedor acepte un plano sin comprender qué etapa determina el ajuste.
HUASHENG documenta una línea de producción inteligente de EPS cuyas pruebas de precisión abarcan la uniformidad de la densidad, la resistencia a la compresión y el control del aislamiento térmico. La empresa también documenta el desarrollo de EPS personalizado para los requisitos específicos del cliente, por lo que el margen de tolerancia debe coincidir con la función de embalaje prevista y la ruta de producción.
Conclusión
Las tolerancias de los envases de espuma EPS son límites funcionales, no una medida de la precisión del dibujo. Defina el ajuste crítico, comprenda la variación de moldeo y medición, compare la banda con la capacidad del proceso e incluya el dato y el método de inspección en la especificación de compra.
Antes de realizar el pedido al por mayor, revise la lista de tolerancias y pruebe el método de medición en piezas representativas. Póngase en contacto con HUASHENG para analizar la función de embalaje y la documentación dimensional necesaria para el producto EPS previsto.
Preguntas frecuentes
P1: ¿Deberían ajustarse las tolerancias de los embalajes de espuma EPS antes de realizar pedidos al por mayor?
A1: Apriételos solo donde la función lo requiera. Un ajuste crítico puede necesitar una banda estrecha, mientras que una dimensión sin contacto generalmente admite mayor variación. El límite debe ser medible y reproducible en la producción.
P2: ¿Qué causa que varíen las dimensiones del embalaje de EPS?
A2: Las dimensiones del molde, la contracción, el enfriamiento, el desmoldeo, el corte, la humedad, la manipulación y el método de medición pueden afectar el resultado. La revisión debe diferenciar la variación del proceso de la variación de la inspección.
P3: ¿Cómo se deben medir las tolerancias de los envases de EPS?
A3: Defina el punto de referencia, el instrumento o dispositivo de fijación, la condición de soporte, los puntos de medición y el momento posterior al moldeo o corte. Utilice el mismo método para la aprobación de muestras y la inspección a granel para que los resultados sean comparables.
 Spanish
 English
 German
 French
 Arabic