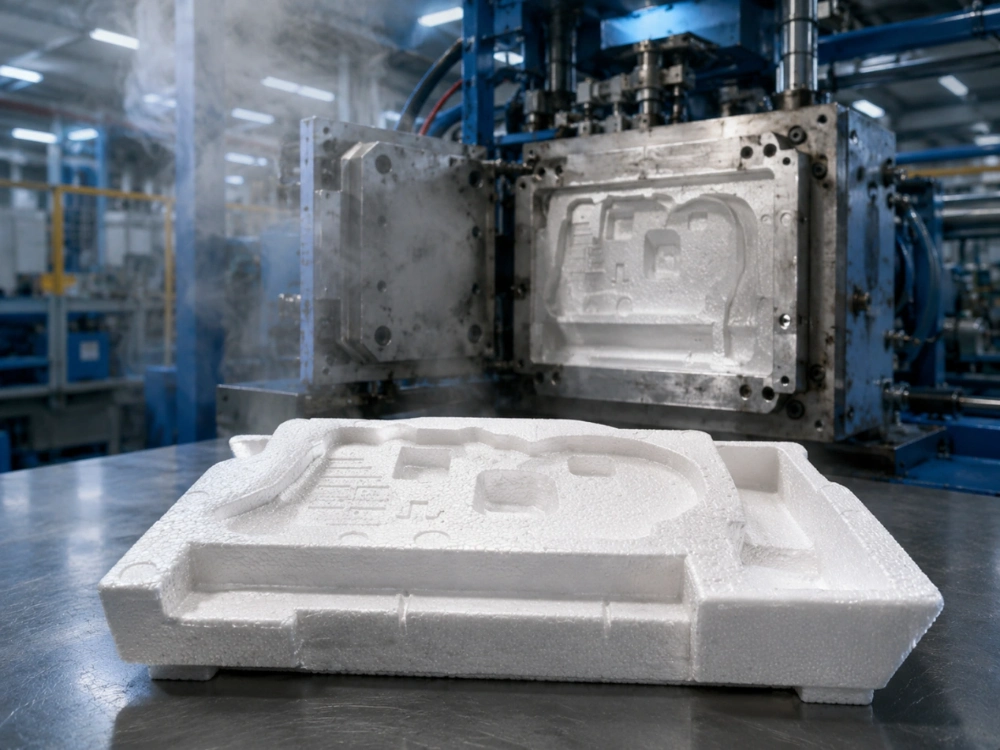
Probleme beim Entformen von EPS-Formen äußern sich oft zunächst in einer geringeren Produktionsgeschwindigkeit. Eine Formanlage, die normalerweise mit einem stabilen Rhythmus läuft, wartet plötzlich länger, bevor sie sich öffnet. Die Teile fühlen sich beim Entformen zu warm oder zu weich an, die Bediener verlängern die Vakuumierzeit, und ein ehemals effizienter Zyklus wird allmählich zum Engpass.
Die naheliegende Reaktion ist, den Timer zu verkürzen. Das kann die Sache aber verschlimmern.
Langsames Entformen bedeutet in der Regel, dass das Formteil im EPS-Spritzgießprozess zum erwarteten Zeitpunkt noch keinen stabilen Entformungszustand erreicht hat. Kühlung, Vakuumleistung, Feuchtigkeit, Teilegeometrie, Materialverhalten und die gewählte Materialgüte beeinflussen, wie schnell dieser Zustand erreicht wird.
Wo genau geht im EPS-Formprozess Zeit verloren?
Ein Zyklus umfasst mehr als die wenigen Sekunden, in denen sich die Form physisch öffnet.
Dampf tritt ein, die Wülste vollenden die Formgebung, das Teil kühlt ab, Vakuum kann Wärme und Feuchtigkeit entfernen, das Produkt stabilisiert sich ausreichend, um seine Form zu behalten, und erst dann wird das Öffnen der Form praktikabel.
Ist die Schimmelbildung wirklich nur die langsame Phase?
Oft nein.
Der Öffnungsvorgang nimmt möglicherweise nur einen kleinen Teil des gesamten EPS-Spritzgießprozesses in Anspruch. Die Verzögerung tritt üblicherweise auf, weil die Maschine wartet, bis das Produkt ausreichend stabil ist, um es zu entnehmen.
Bleibt der Kern zu heiß, können auch nach dem Öffnen der Form weiterhin Druck- und Temperaturunterschiede im Formteil bestehen. Ist das Teil noch zu weich, kann ein vorzeitiges Auswerfen zu verstärkten Verformungen, Oberflächenmarkierungen oder Beschädigungen führen.
Das bedeutet, dass eine längere „Entformungszeit“ in Wirklichkeit ein Kühlungs- oder Stabilisierungsproblem sein kann.
Warum sollten Fabriken die Produktionsphasen trennen?
Wenn die Bediener nur die Gesamtzykluszeit erfassen, können sie nicht erkennen, wo sich die zusätzlichen Sekunden ansammeln.
Ein aussagekräftigeres Produktionsprotokoll trennt Dampfzufuhr, Kühlung, Vakuumierung, Formöffnung und Teileentnahme. Bei Produktionsverlangsamungen kann das Team den aktuellen Zyklus mit einer bekannten, stabilen Charge vergleichen.
Wenn die Dampfzeit unverändert bleibt, die Vakuumzeit aber zugenommen hat, sollte die Untersuchung an einer anderen Stelle beginnen, als wenn sich die Formfüllung selbst verlangsamt hat.
Warum beeinflussen Kühlungs- und Vakuumbedingungen das Entformen von EPS?
Ein im Dampfverfahren hergestelltes EPS-Formteil enthält noch Wärme. Diese Wärme muss auf ein geeignetes Niveau sinken, bevor das Teil die Form verlassen kann, ohne die erforderliche Form zu verlieren.
Was passiert bei unvollständiger Kühlung?
Das Öffnen der Form, bevor das Produkt stabil ist, kann zu verschiedenen praktischen Problemen führen.
Das Teil kann sich nach dem Entformen leicht ausdehnen, sich an dünneren Stellen verformen, an manchen Formoberflächen stärker haften oder eine zusätzliche Handhabung erfordern, bevor es zum nächsten Arbeitsgang weitergeleitet werden kann.
Deshalb ist eine einfache Verkürzung der Kühlzeit keine zuverlässige Produktivitätsstrategie. Ziel sollte vielmehr der kürzeste wiederholbare Zyklus sein, der noch ein akzeptables Bauteil liefert.
Eine Fabrik sollte die Teiletemperatur, die Form, den Oberflächenzustand und das Abtragverhalten vergleichen, anstatt den Erfolg nur an der Maschinenleistung pro Stunde zu messen.
Warum ist die Vakuumeffizienz bei automatischen Produktionslinien wichtig?
Durch Vakuumkühlung können Wärme und Feuchtigkeit effizienter vom Formteil abgeführt werden.
Wenn sich die Vakuumleistung aufgrund des Gerätezustands, verstopfter Kanäle, Leckagen, Kondensat oder Produktionsbedingungen ändert, kann der gleiche programmierte Zyklus möglicherweise nicht mehr den gleichen Freigabezustand liefern.
Die Betreiber kompensieren dies möglicherweise durch eine Verlängerung der Arbeitszeit, ohne den Grund dafür zu kennen.
Das ist ein Grund, warum eine plötzliche Verlangsamung des EPS-Entformungsprozesses eine Überprüfung des Anlagenzustands auslösen sollte, bevor man das Rohmaterial dafür verantwortlich macht.
Das Gegenteil ist ebenfalls wahr. Wenn die Maschine stabil läuft, aber eine neue Materialcharge regelmäßig eine längere Vakuumkühlung erfordert, sollten das Material und das Verarbeitungsfenster überprüft werden.
Kann die Konditionierung der Perlen oder die Feuchtigkeitszufuhr den Formgebungszyklus verlängern?
Ja, aber dieser Abschnitt muss von der Alterung des Endprodukts getrennt betrachtet werden.
Das Problem liegt hier im Zustand der Kügelchen, die in den Formgebungsprozess eintreten.
Warum kann überschüssige Feuchtigkeit die Freisetzung weniger vorhersehbar machen?
Die Feuchtigkeit beeinflusst, wie sich die Wärme während des Formgebungsprozesses ausbreitet und wie schnell das Formteil anschließend einen stabilen Zustand erreicht.
Wenn sich der Zustand der Perlen von Charge zu Charge ändert, kann die Maschine ein anderes Kühl- oder Vakuumverhalten erfordern, selbst wenn die programmierten Einstellungen unverändert bleiben.
Anstatt mehrere Parameter gleichzeitig zu ändern, sollte das Produktionsteam den Feuchtigkeitszustand, die Voraufdehnungsgeschichte und das Formgebungsergebnis mit einer stabilen Referenzcharge vergleichen.
Warum ist ein stabiler Perlenfluss für den Kreislauf wichtig?
Eine stabile Füllung hilft dabei, eine wiederholbare Materialverteilung in der Form zu erreichen, bevor mit dem Dampfformen begonnen wird.
Bei ungleichmäßigem Materialfluss kann der Bediener lokale Abweichungen im fertigen Bauteil feststellen und diese durch längere Bearbeitungszeiten ausgleichen. Diese zusätzliche Zeit behebt jedoch nicht unbedingt die eigentliche Ursache.
Bei Produktionslinien mit hohem Durchsatz ist die Wiederholgenauigkeit wichtiger als ein einzelner, besonders schneller Produktionszyklus. Ein Material, das sich über mehrere Schichten hinweg zuverlässig verarbeiten lässt, ist in der Regel nützlicher als eines, das häufige Nachjustierungen erfordert.
Wann kann die EPS-Qualität zum Engpass werden?
Durch die Maschineneinstellungen lässt sich nicht erreichen, dass sich alle Klassenstufen identisch verhalten.
Eine Sorte, die auf schnelleres Formen ausgelegt ist, kann dann nützlich sein, wenn Produkt, Dichte und Ausrüstung dieses Verarbeitungsfenster unterstützen.
Was macht eine Schnellformungsklasse relevant?
Für Verpackungen von Haushaltsgeräten, Keramikverpackungen, Fischkisten, Obst- und Gemüsekisten, Schwimmkörper, Kunsthandwerk und allgemeine Formteile, HUASHENG B Rapid Prototyping Grade ist auf gleichmäßige Raupengröße, guten Fließmechanismus, kurze Aushärtungszeit, schnelles Entformen auf automatischen Formmaschinen, höhere Vakuumkühlleistung, gute Verschmelzung und Schlagfestigkeit ausgelegt.
Der empfohlene Aufschäumbereich liegt bei 40–65 Mal.
Das bedeutet nicht, dass Güteklasse B allein aufgrund einer langsamen Produktionslinie verwendet werden sollte. Das Werk muss weiterhin prüfen, ob die Enddichte, die Teilegeometrie, die Anwendung und der Maschinentyp der Güteklasse entsprechen.
Warum sollten Fabriken die verschiedenen Sorten vergleichen, bevor sie Einstellungen ändern?
Unterschiedliche Produktionsziele erfordern ein unterschiedliches EPS-Verhalten.
Eine Produktionslinie für Leichtbauplatten, eine Linie für Verpackungseinsätze und eine Standard-Formteilanlage sollte nicht davon ausgehen, dass ein einziges Material den besten Zyklus für alle drei bietet.
Fabriken können vergleichen HUASHENG bietet EPS-Optionen in Standardqualität für verschiedene Formgebungsbedingungen an. bevor man versucht, eine einzige Qualitätsstufe in jede Maschine und jedes Produkt einzuführen.
Dies ist besonders nützlich, wenn in derselben Fabrik mehrere Formlinien mit unterschiedlichen Maschinengenerationen arbeiten.
Was sollte ein Hersteller überprüfen, bevor er Maschinenparameter ändert?
Wenn sich die EPS-Entformung plötzlich verlangsamt, ist die sequentielle Diagnose die beste Methode.
Prüfen Sie zunächst, ob die Verlangsamung alle Formen oder nur eine betrifft. Vergleichen Sie anschließend die aktuellen Daten zu Dampf, Kühlung, Vakuum, Teiletemperatur und Gesamtzyklus mit den Daten einer stabilen Charge.
Wie sieht ein sinnvoller Produktionsvergleich aus?
Die Fabrik kann einen normalen Zyklus und einen langsamen Zyklus unter denselben Produktspezifikationen aufzeichnen.
Vergleichen Sie die Materialcharge, den Zustand des vorexpandierten Wulstes, die Formdichte, die Dampfzeit, die Kühlzeit, die Vakuumzeit und die Entformungsbedingungen. Dokumentieren Sie außerdem, ob das Problem auf einen bestimmten Bereich der Form beschränkt ist.
Dadurch lässt sich eine Änderung auf der Anlagenseite schnell von einer Änderung auf der Materialseite unterscheiden.
Wann ist ein Materialversuch sinnvoller als eine weitere Maschineneinstellung?
Wenn die Maschine stabil bleibt, aber für dasselbe Teil wiederholt ein längeres Freigabefenster mit einem bestimmten Material oder einer bestimmten Dichte benötigt wird, ist ein kontrollierter Materialversuch sinnvoll.
Ziel ist es nicht, den schnellsten Rohstoff zu finden, sondern eine Sorte, die einen stabilen Produktionszyklus ermöglicht und gleichzeitig die Anforderungen an das Endprodukt erfüllt.
Fabriken, die ein neues Formteil entwickeln oder Schwierigkeiten haben, einen bestehenden Produktionszyklus zu stabilisieren, können Fordern Sie eine maschinell angepasste EPS-Lösung von HUASHENG an. mit Angabe des Maschinentyps, der Zieldichte, der Formabmessungen, des aktuellen Zyklus und der Endanwendung.
Häufig gestellte Fragen
Frage 1: Warum fühlt sich ein EPS-Teil auch nach dem Öffnen der Form noch weich an?
A1: Das Produkt ist möglicherweise nicht ausreichend abgekühlt und stabilisiert, um die Teilegeometrie und -dichte zu gewährleisten. Der Hersteller sollte die Kühl- und Vakuumphasen überprüfen, anstatt lediglich die Formöffnungszeit zu verkürzen.
Frage 2: Kann eine verbesserte Vakuumkühlung die Entformungszeit von EPS verkürzen?
A2: Es kann hilfreich sein, wenn die Kühlung der eigentliche Engpass ist. Die Vakuumleistung sollte jedoch zusammen mit dem Maschinenzustand, der Produktgeometrie, der Materialgüte und dem Schweißnahtzustand überprüft werden.
Frage 3: Ist eine schnellformbare EPS-Sorte auf jeder automatischen Formmaschine geeignet?
A3: Nein. Auch ein schnell formbares Material muss auf die Maschine, die Zieldichte, die Werkzeugkonstruktion und die Endanwendung abgestimmt sein. Ein kontrollierter Versuch ist zuverlässiger als die Annahme, dass sich der gleiche Zyklus direkt auf andere Produktionslinien übertragen lässt.
 German
 English
 Spanish
 French
 Arabic