In einem hochwertigen EPS Bei Projekten kann ein Bauteil, das die Form scheinbar vollständig verlässt, dennoch gravierende innere Schwächen aufweisen. Diese können sich später in Form von losen Wülsten, gerissenen Kanten, mangelnder Stapelfestigkeit oder einem Verlust der Isolierleistung nach Transport und Montage bemerkbar machen. Daher verdient die Verschmelzung besondere Aufmerksamkeit, bevor ein Käufer eine Materialgüte oder eine größere Produktionsserie freigibt. Das Endergebnis hängt von mehr als nur der Harzbezeichnung ab. Vorschäumung, Reifung, Dampfbedingungen, Partikelgröße und Qualitätskontrolle müssen optimal zusammenwirken.
Was eine mangelhafte Verschmelzung von EPS-Schaum wirklich bedeutet
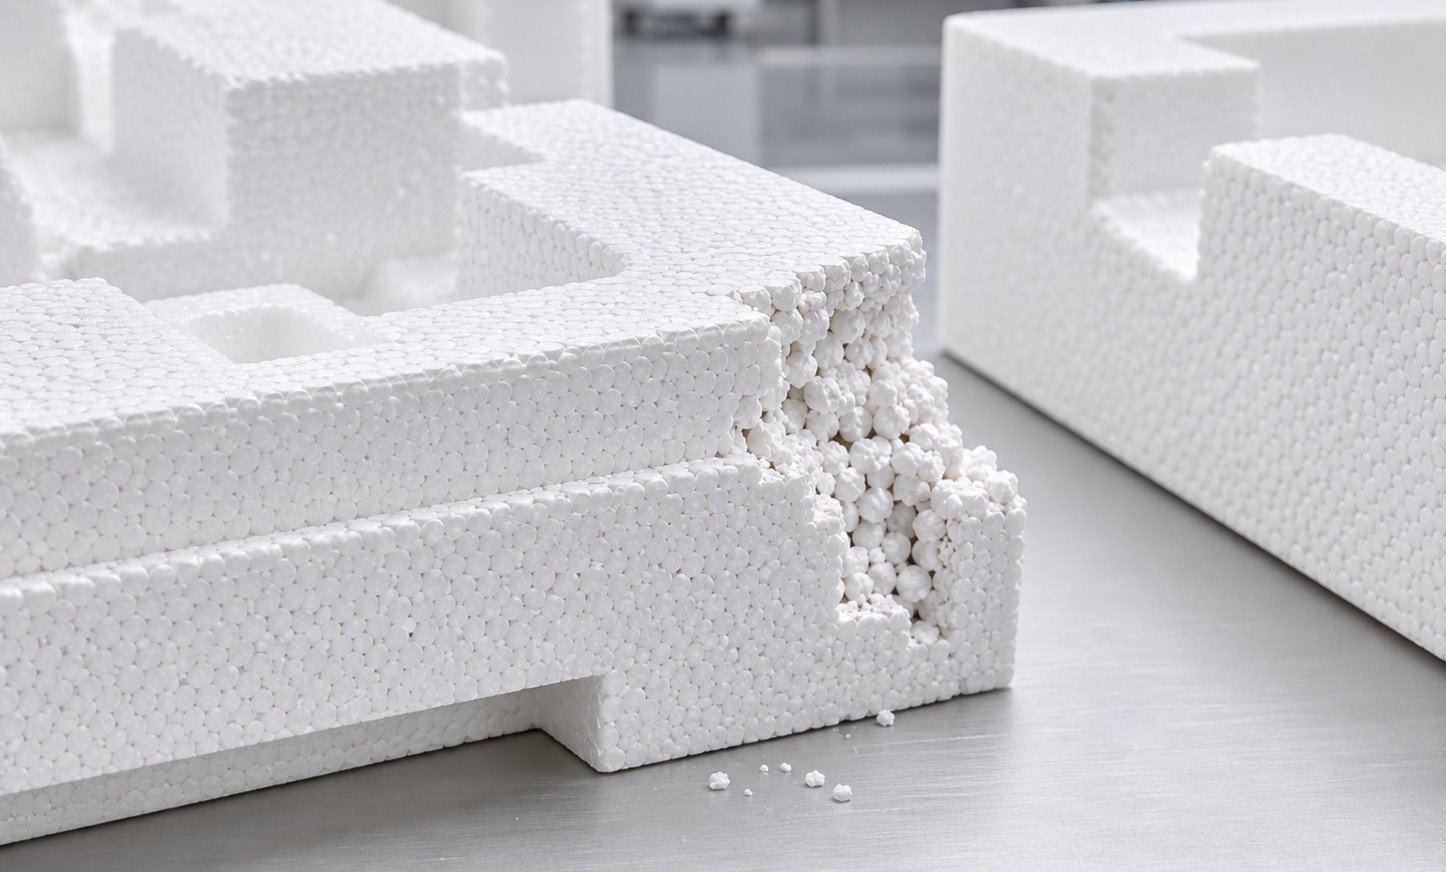
Unzureichende Verschmelzung von EPS-Schaum ist ein Formfehler, bei dem sich die vorexpandierten EPS-Kügelchen nicht ausreichend verbinden, um eine durchgehende und stabile Schaumstruktur zu bilden. Die Kügelchen können zwar verklebt erscheinen, die Verbindung zwischen benachbarten Kügelchen bleibt jedoch schwach. Deutliche Grenzflächen und innere Hohlräume können weiterhin vorhanden sein.
Im Normalverfahren erweicht Dampf die Polymeroberfläche der vorexpandierten Kügelchen. Druck und Hitze bringen benachbarte Kügelchen in Kontakt, und die erweichten Oberflächen verschmelzen Kügelchen miteinander. Nach dem Abkühlen und Entformen sollte das Bauteil sich wie ein einziger Körper verhalten und nicht wie eine lose Ansammlung einzelner Partikel.
Diese Unterscheidung ist bei der Beschaffung wichtig. Eine glatte Außenfläche ist kein Beweis für eine gute innere Verbindung. Weist der Kern eines Blocks, einer Wanne oder einer Isolierplatte eine schwache Verbindung auf, wird der Mangel möglicherweise erst sichtbar, wenn das Bauteil geschnitten, komprimiert, fallen gelassen, gestapelt oder montiert wird.
Welche Kosten schlechte Fusion in der Praxis verursacht
Mechanische und dimensionale Schäden
Erste Anzeichen sind oft lose Schweißperlen an Schnittkanten, Pulverbildung beim Handling oder kleine Hohlräume nach dem Zuschneiden. Mit zunehmender Belastung können schwach verbundene Bereiche schneller reißen als der umgebende Schaumstoff. Die Druckfestigkeit nimmt ab, die Schlagfestigkeit wird unberechenbarer, und ein Bauteil kehrt nach Belastung möglicherweise nicht in seine ursprüngliche Form zurück.
Die Dimensionsstabilität ist ein weiterer wichtiger Aspekt. Ungleichmäßiges Schmelzen und Abkühlen können zu lokalem Schrumpfen oder Dickenschwankungen führen. Bei einer Verpackungseinlage kann dies dazu führen, dass das Produkt an einer Stelle zu eng und an einer anderen zu locker sitzt. Bei einer Dämmplatte können dadurch Einbauspalten und zusätzlicher Aufwand vor Ort entstehen.
Unterschiedliche Anwendungen bergen unterschiedliche Risiken
Für eine gute Gebäudedämmung sind stabile Abmessungen und eine gleichmäßige Wärmeleistung über die gesamte Fläche erforderlich. Eine schwache innere Struktur kann beim Zuschneiden und Befestigen die Kanten beschädigen, was den Monteur dazu zwingt, zusätzliche Fugen, Füllmaterial oder Ersatzteile zu verwenden. Dies führt nicht nur zu Materialverschwendung, sondern kann auch die fertige Gebäudehülle beeinträchtigen.
Verpackungs- und Transportprojekte sind darauf angewiesen, dass der Schaumstoff Stöße absorbiert, ohne Partikel abzugeben oder an Kontaktpunkten zusammenzufallen. Elektronik, Medizinprodukte, Automobilteile und andere empfindliche Güter Auch wenn die Verpackung vor dem Versand einwandfrei aussah, kann die Ware beschädigt ankommen. Kühlketten- und Erdbebenverpackungen sind ähnlichen Belastungen ausgesetzt, da wiederholte Bewegungen schwache Verbindungen schnell offenlegen.
Warum EPS-Kügelchen eine schlechte Verschmelzung entwickeln
Die Reifezeit ist zu kurz
Nach dem Vorschäumen benötigen die EPS-Kügelchen Zeit zum Stabilisieren, bevor sie geformt werden können. Ist diese Reifezeit zu kurz, können sich Innendruck, Feuchtigkeit und Oberflächenbeschaffenheit der Kügelchen noch verändern. Die Kügelchen füllen zwar die Form, bilden aber beim Einsetzen des Dampfzyklus keine gleichmäßige Verbindung.
Die Dampfbedingungen sind nicht auf die Form abgestimmt.
Niedriger Dampfdruck, instabile Temperatur, eine zu kurze Aufheizzeit oder unzureichende Entlüftung können dazu führen, dass der Kern eines Bauteils nicht vollständig verschweißt ist. Ein zu aggressiver Zyklus verursacht andere Probleme, darunter übermäßige Schrumpfung, Oberflächenbeschädigung und Maßabweichungen. Das Prozessfenster muss auf die Raupenqualität, die Formgeometrie und die Zieldichte abgestimmt sein.
Material und Partikelgröße passen nicht zum Prozess
Gewöhnliches EPS, flammhemmende EPSGraphitmodifiziertes EPS ist nicht in jeder Spritzgießanlage austauschbar. Aufgrund ihres Ausdehnungsverhaltens, der angestrebten Dichte und der Anforderungen an die Endanwendung können unterschiedliche Vorschäum- und Dampfeinstellungen erforderlich sein. Auch die Partikelgröße beeinflusst die Packungsdichte und die Dampfdurchdringung. Eine breite oder instabile Partikelgrößenverteilung kann größere Lücken hinterlassen, den Wärmefluss behindern oder lokale Dichteunterschiede verursachen.
HUASHENG Das Unternehmen entwickelt EPS-Materialien für die Gebäudeisolierung, Verpackung und den Transport, die Kühlkettenlogistik, den Fertigbau und die Erdbebensicherung. Das Materialsortiment umfasst Standard-EPS, flammhemmendes EPS und graphitmodifiziertes EPS. Daher ist die entscheidende Beschaffungsfrage nicht allein die nach dem günstigsten Preis. Vielmehr kommt es darauf an, ob die gewählte Sorte, die Partikelgröße und das Formgebungsverfahren zum gewünschten Endprodukt passen.
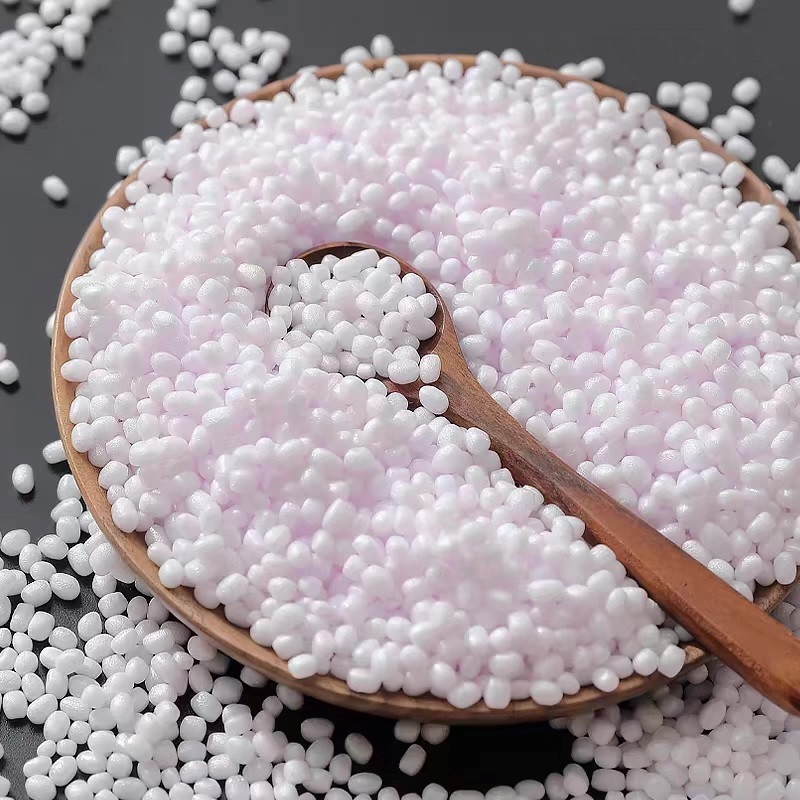
Für Projekte, die eine feinere Partikelkontrolle oder eine höhere Festigkeit erfordern, arbeitet HUASHENG auch mit REPS Materialien. Die Standard-Partikelgröße von REPS liegt bei etwa 0,8–1,2 mm, wobei projektspezifische Fertigung möglich ist; beispielsweise werden für eine Schale Partikel mit einer Größe von 0,65–0,8 mm verwendet. Solche Anpassungen können zur Verfeinerung der Struktur beitragen, müssen aber dennoch anhand der tatsächlichen Form- und Produktgeometrie validiert werden.
Wie Käufer die Fusion vor der Massenproduktion prüfen können
Eine Musterfreigabe sollte über Farbe, Oberflächenbeschaffenheit und eine kurze Sichtprüfung hinausgehen. Schneiden Sie mehrere Proben durch die Mitte und die Ecken. Achten Sie auf durchgehenden Kontakt zwischen den Schweißraupen, größere Fehlstellen, schwache Schichten und Bereiche, aus denen beim Beschneiden Partikel austreten. Dokumentieren Sie die Position jedes Fehlers, anstatt sich mit der allgemeinen Aussage zufriedenzugeben, dass das Teil verschmolzen ist.
Mechanische Prüfungen sollten Druckfestigkeit, Schlagverhalten, Dichtegleichmäßigkeit und Dimensionsänderung nach dem Entformen umfassen. Die Prüfbedingungen müssen der Anwendung entsprechen. Eine Verpackungseinlage erfordert Fall- und Stapelprüfungen; eine Isolierplatte erfordert Dicken- und Dimensionsprüfungen; eine Kühlkettenkomponente erfordert eine praxisnahe Temperatur- und Handhabungsreihenfolge.
Der Lieferant sollte den Test auch an mehreren Produktionschargen wiederholen. Eine mangelhafte Verschmelzung aufgrund zu kurzer Reifezeit oder ungünstiger Dampfbedingungen kann in der ersten Probe unentdeckt bleiben. Der Chargenvergleich ist besonders wichtig für Käufer, die mehrere Vertriebspartner oder Projekte unter einer Eigenmarke beliefern.
Wie Einkaufsteams das Risiko reduzieren können
Beginnen Sie mit dem fertigen Produkt, nicht nur mit der Bezeichnung des Rohmaterials. Bestätigen Sie die Zieldichte, die Kompressionsanforderungen, die Partikelgröße, die Maßtoleranzen, die Anforderungen an den Flammschutz, die Wärmeleistung und die tatsächlichen Einsatzbedingungen. Bitten Sie den Lieferanten anschließend, diese Anforderungen einer Güteklasse, den Vorschäumbedingungen und dem Formgebungszyklus zuzuordnen.
Die Freigabedokumentation sollte die Abmessungen des Musters, die Prüfmethoden, die Akzeptanzgrenzen, den Dampfzyklusbereich, die Reifeanforderungen und die Regeln für den Umgang mit nicht spezifikationskonformen Chargen enthalten. Ohne diese Angaben erhält der Käufer möglicherweise ein optisch einwandfreies Muster, während das Produktionsteam den Prozess an den Produktionsdruck anpasst. So führen Chargenabweichungen zu Ausschussverpackungen, Nacharbeiten an der Installation und Kundenreklamationen.
Die Leistungsfähigkeit eines Lieferanten sollte anhand von Nachweisen beurteilt werden, die die Wiederholbarkeit belegen: Prozessaufzeichnungen, Dichte- und Festigkeitsprüfungen, Partikelgrößenkontrolle, Formversuche, Rückstellmuster und ein klar definierter Austausch- oder Korrekturprozess. HUASHENG kombiniert die EPS-Produktion mit Präzisionsprüfgeräten und einem digitalen Labor für Material- und Prozesssimulationen. Diese Fähigkeiten sind jedoch nur dann von Nutzen, wenn der Käufer sie mit einer schriftlichen Projektspezifikation und einer wiederholbaren Musterprüfung verknüpft.
Mindestbestellmenge und Lieferzeit sind ebenfalls wichtige Kriterien. Eine niedrige Mindestbestellmenge mag verlockend sein, doch wenn der Lieferant die gleiche Qualität, Partikelgröße und den gleichen Verarbeitungsbereich für die nächste Charge nicht gewährleisten kann, riskiert der Käufer eine inkonsistente Produktlinie. Klären Sie daher vor der Beauftragung eines anspruchsvollen Produkts, wie Rohstoffchargen, Verpackung, Etikettierung, Lagerhaltung und Kundendienst gehandhabt werden.
Unzureichende Verschmelzung lässt sich vermeiden, wenn der Prozess als Prozesskette und nicht als einzelne Dampfbehandlung betrachtet wird. Stabile Perlen, ausreichende Reifung, geeignete Partikelgröße, kontrollierter Dampf und praxisnahe Chargenprüfungen bieten Käufern eine deutlich bessere Grundlage für die Freigabe von EPS-Schaum. Die endgültige Entscheidung sollte sich nach der fertigen Anwendung und den damit verbundenen Ausfallkosten richten.
FAQ (häufig gestellte Fragen)
Frage 1: Kann eine optisch ansprechende EPS-Oberfläche beweisen, dass die Verschmelzung ausreichend ist?
A1: Nein. Unter einer glatten Oberfläche können innere Hohlräume und schwache Schweißnahtübergänge vorhanden sein. Schnittflächenuntersuchungen, Partikelablagerungsprüfungen und anwendungsbezogene Festigkeitsprüfungen sind weiterhin erforderlich.
Frage 2: Welche Anwendungen reagieren am empfindlichsten auf eine schlechte Fusion?
A2: Besonders empfindlich sind Anwendungen wie Schutzverpackungen, Gebäudeisolierung, Kühlkettenlogistik und hochbelastbare Fertigteilkonstruktionen, da eine schwache Verschmelzung die Stoßfestigkeit, die thermische Konsistenz, die Dimensionsstabilität und den Produktschutz beeinträchtigen kann.
Frage 3: Was sollten Käufer vor der Genehmigung einer EPS-Bestellung mit HUASHENG abklären?
A3: EPS-Sorte, Dichte, Partikelgröße, Vorschäumbedingungen, Reifezeit, Dampfzyklusbereich, Prüfverfahren, Chargenkonsistenzplan und Korrekturmaßnahmen sind zu bestätigen. Das ausgewählte Material ist vor der Serienproduktion an der tatsächlichen Produktgeometrie zu testen.
 German
 English
 Spanish
 French
 Arabic