قد يبدو جزء EPS مقبولاً عند خروجه من القالب، ولكنه قد لا يصل إلى الحجم المطلوب لاحقاً. قد يظهر ذلك على شكل انكماش عام، أو زاوية مشدودة، أو لوحة مقوسة، أو انحراف في الجزء بعد عدة ساعات. في الإنتاج، عادةً ما يكون ذلك مؤشراً على ضرورة فحص نطاق التشكيل بالكامل قبل إلقاء اللوم على المادة الخام.
يتأثر انكماش رغوة البوليسترين الموسع (EPS) بأكثر من عامل. تتفاعل عوامل مثل الكثافة المستهدفة، وحالة الخرزة قبل التمدد، وتوزيع البخار، والتبريد، وشكل القالب، ومدى ملاءمة الدرجة. ويُعدّ اتباع ستة فحوصات بالتسلسل نهجًا أفضل. والهدف هو التمييز بين مشكلة في العملية وعدم تطابق حقيقي في الدرجة قبل إجراء أي تغيير في المادة الخام.
كيف يبدو انكماش رغوة البوليسترين الموسع بعد عملية التشكيل؟
هل الجزء بأكمله يتقلص أم منطقة واحدة فقط؟
لا ينبغي اعتبار الانكماش المنتظم والتشوه الموضعي عيبًا واحدًا. إذا انكمشت جميع الأبعاد تقريبًا بمقدار مماثل، فإن الفحوصات الأولية عادةً ما تركز على الكثافة، وظروف التمدد، وتقادم الخرزة، ودورة التسخين والتبريد الكلية. أما إذا انكمشت زاوية أو ضلع أو قسم سميك أو جانب واحد فقط، فإن تدفق البخار الموضعي، والتبريد، والتهوية، والتعبئة، وهندسة القالب تستحق مزيدًا من الاهتمام.
قد يبدو تشوه رغوة البوليسترين الموسع (EPS) وكأنه مشكلة في المادة نفسها عندما يتبع النمط القالب بدلاً من الدفعة. ويُعد العيب المتكرر في نفس الموقع دليلاً مفيداً.
هل يتغير الحجم فوراً أم بعد التخزين؟
يُعدّ التوقيت مؤشراً آخر. فالجزء الذي ينهار أو يتشوه بعد فترة وجيزة من إخراجه من القالب يُشير إلى ضرورة فحص درجة حرارة فك القالب، أو التبريد، أو الحالة الداخلية، أو الإجهاد الموضعي الناتج عن عملية التشكيل. أما الجزء الذي يبدو مستقراً في البداية ولكنه يتغير بعد المعالجة، فيحتاج إلى دراسة متأنية لوقت معالجة مادة EPS، وكثافتها، والإجهاد المتبقي، واستقرار الهيكل المصبوب.
في أعمال القياسات البُعدية، تُقاس نفس النقاط المرجعية عند فك القالب، وبعد التبريد، وبعد فترة تهيئة محددة. هذا يحوّل استقرار أبعاد البوليسترين الموسع إلى نتيجة إنتاجية قابلة للقياس بدلاً من مجرد تقييم بصري.
ما هي الفحوصات الستة التي يجب إجراؤها قبل تغيير الدرجة؟
التحقق 1: هل يتم خفض كثافة الهدف إلى مستوى منخفض للغاية؟
يُعدّ الوزن الخفيف ميزةً جذابةً في صناعة التغليف والكرتون، لكنّ الوزن الأخف ليس بالضرورة أفضل. فمع زيادة التمدد، تقلّ كمية المواد المتاحة لكل وحدة حجم في الهيكل النهائي. وقد تضيق نافذة التشكيل العملية، خاصةً في المناطق الرقيقة، أو الأشكال الهندسية العميقة، أو عند وجود تفاوتات دقيقة في الأبعاد.
السؤال المهم هو ما إذا كان بالإمكان الوصول إلى الكثافة المطلوبة مع الحفاظ على ثبات عملية التشكيل. إذا زاد انكماش قالب البوليسترين الموسع (EPS) فقط بعد تقليل الكثافة، فيجب العودة إلى الحالة المستقرة السابقة قبل تغيير عدة إعدادات أخرى في آن واحد.
التحقق الثاني: هل تم تخزين الخرز المتمدد مسبقًا لفترة كافية؟
تحتاج الخرزات المُوسّعة حديثًا إلى وقتٍ للاستقرار قبل التشكيل. إذا دخلت مرحلة التشكيل مبكرًا جدًا، فقد يكون سلوك التعبئة والانصهار أقل اتساقًا. ولا يُعدّ وقت التقادم رقمًا ثابتًا لجميع الدرجات والكثافات والمناخات وأوعية التخزين وخطوط الإنتاج.
تعامل مع وقت معالجة البوليسترين الموسع كمتغير مُتحكم به. سجّل الفترة الزمنية قبل التشكيل، وكثافة الخرز، وظروف التخزين، والأبعاد الناتجة. إذا استخدمت ورديتان نفس المادة ولكن بفترات معالجة مختلفة، قارن بينهما قبل استنتاج أن الدفعة قد تغيرت.
الفحص الثالث: هل يصل البخار إلى القالب بالتساوي؟
لا يُثبت السطح الخارجي النظيف أن جميع الأجزاء قد تعرضت لنفس درجة الحرارة. فالأجزاء السميكة، والتجاويف العميقة، ومسارات التدفق الطويلة، وفتحات التهوية الضيقة، أو دخول البخار غير المتساوي، كلها عوامل قد تُؤدي إلى ظهور مناطق تتصرف بشكل مختلف بعد فك القالب.
عندما يُظهر أحد الجانبين انكماشًا متكررًا في رغوة البوليسترين الموسع (EPS) بينما يبقى الجانب الآخر ثابتًا، تحقق من نمط القالب قبل زيادة كمية البخار في جميع أنحاء القالب. فزيادة البخار ليست الحل بالضرورة. الهدف هو انصهار متساوٍ وبنية داخلية قابلة للتكرار.
الفحص الرابع: هل اكتمل التبريد قبل عملية الإخراج؟
قد يؤدي إخراج القطعة من القالب مبكراً إلى تحويل وفورات وقت الدورة إلى عيوب في الأبعاد. قد تكون القطعة صلبة بما يكفي للانفصال من السطح بينما لا يزال مركزها محتفظاً بالحرارة. تستحق قطع التغليف الكبيرة والألواح السميكة عناية خاصة لأن مركزها قد يتأخر في التصلب عن سطحها.
قارن بين مدة التفريغ، ومدة التبريد، ودرجة حرارة القطعة، والقراءة البُعدية الأولى. إذا أدى التبريد الإضافي إلى تحسين استقرار أبعاد مادة EPS دون أي تغيير آخر في العملية، فهذه علامة قوية على أن الدورة الأصلية كانت تنتهي مبكرًا جدًا.
التحقق 5: هل يؤدي شكل القالب إلى إجهاد غير متساوٍ؟
غالباً ما تفسر الهندسة سبب أداء قالب ما بشكل جيد بينما يواجه قالب آخر صعوبة مع نفس المادة. فالانتقالات من السماكة إلى الرقة، والتجاويف العميقة، والزوايا الحادة، والأضلاع الطويلة، والمساحات المسطحة الواسعة، كلها عوامل يمكن أن تؤدي إلى اختلاف سلوك التعبئة والتسخين والتبريد والإخراج في نفس الجزء.
تُساعد خريطة العيوب في هذه الحالة. حدد مواقع التشوّه أو الانكماش الداخلي على عدة أجزاء متتالية. إذا استمر تشوّه رغوة البوليسترين الموسع (EPS) في العودة إلى نفس الخصائص، يُمكن للفريق التركيز على التهوية الموضعية، ووصول البخار، والتبريد، وسلوك الحشو، ومقاومة فك القالب بدلاً من تغيير التركيبة بأكملها.
التحقق 6: هل تتطابق درجة EPS مع الآلة والكثافة والجزء؟
بعد إجراء الفحوصات الخمسة الأولى، يصبح تقييم مدى ملاءمة المواد الخام أسهل. قد تكون المادة جيدة، ولكنها مع ذلك غير مناسبة لكثافة معينة مستهدفة، أو نوع آلة، أو دورة تشغيل متوقعة، أو شكل مصبوب.
يتطلب الإنتاج للأغراض العامة عادةً مزيجًا متوازنًا من سلوك التمدد، وتماسك الخرز، ووقت المعالجة، وجودة السطح، والتحكم في الأبعاد. اختر الدرجة بناءً على الآلة الفعلية والقطعة النهائية، وليس نسبة التمدد فقط.
للمقارنة بين خيارات EPS العادية للنباتات، راجع مواد HUASHENG من الدرجة العادية EPS بعد تسجيل شروط العملية. هذا يجعل الحديث يدور حول تطبيق محدد بدلاً من طلب غامض لـ "تقليل الانكماش".
هل المادة هي السبب الرئيسي حقاً؟
يمكن لجدول الأعراض البسيط أن يمنع عملية استكشاف الأخطاء وإصلاحها من أن تصبح مجرد تخمين.
| ما تراه | ما الذي يجب التحقق منه أولاً؟ |
|---|---|
| تتقلص معظم الأبعاد معًا | الكثافة، والتمدد، وتقادم الخرز |
| ينجذب أحد الجانبين إلى الداخل | توازن البخار، التبريد، التهوية الموضعية |
| تشوه الزوايا أو الأجزاء العميقة | التعبئة، والهندسة، والتبريد |
| يتغير الحجم بعد التكييف | المعالجة، الإجهاد المتبقي، الكثافة |
| يظهر العيب في جهاز واحد فقط | إعدادات الجهاز ودورة التشغيل |
| يتبع العيب المادة عبر التجارب الخاضعة للرقابة | ملاءمة الدرجة وحالة الدفعة |
الكلمة المهمة هي "أولاً". لا تُثبت أيٌّ من هذه الملاحظات سببًا واحدًا بمفردها. تُغيّر التجربة الجيدة متغيرًا واحدًا ذا دلالة في كل مرة، مع الحفاظ على ثبات بقية الظروف قدر الإمكان.
إذا قام المصنع بتغيير درجة الجودة، والكثافة، ومدة التعتيق، وضغط البخار، ومدة التفريغ، وإعدادات القالب في نفس التجربة، فإن حتى النتيجة الجيدة لا تُفيد كثيرًا. وقد تُعيد الدفعة التالية نفس المشكلة.
متى يكون استخدام معيار هواشنغ من الدرجة E مناسبًا؟
ما الذي تضيفه درجة التوسيع القياسي إلى التجربة؟
صُممت مادة HUASHENG Standard Grade – E لمعالجة البوليسترين الموسع (EPS) الشائعة، حيث تُعد نطاقات الرغوة القياسية، ودورات المعالجة والتشكيل القصيرة، وتماسك الخرز، وجودة السطح الناعمة، وثبات الأبعاد أمورًا بالغة الأهمية. وهي متوافقة مع آلات التشكيل الفراغي الأوتوماتيكية، وآلات التشكيل الكهربائية، والمكابس الهيدروليكية التقليدية. وتُستخدم هذه الدرجة عمومًا للمنتجات التي تم توسيعها مرة واحدة عند كثافة 13 غ/لتر أو أعلى.
بالنسبة للمصنع الذي كان يدفع بمادة أخرى خارج نطاق المعالجة المناسب، تحقق من مواصفات هواشنغ القياسية من الدرجة E كتجربة مرجعية بدلاً من اعتبار الدرجة الجديدة علاجاً تلقائياً للانكماش.
تُتيح سلسلة E للمعالجين خيارات متعددة لحجم الجسيمات ونسبة التمدد الأولي. يُدرج E-301 بحجم 1.0-1.8 مم ونسبة تمدد أولي تتراوح بين 75-95؛ وE-302 بحجم 0.8-1.3 مم ونسبة تمدد أولي تتراوح بين 65-85؛ وE-303 بحجم 0.6-1.0 مم ونسبة تمدد أولي تتراوح بين 55-75؛ وE-401 بحجم 0.3-0.8 مم ونسبة تمدد أولي تتراوح بين 50-70. ولا تزال هناك حاجة إلى تجربة لمطابقة حجم الخرزة وسلوك التمدد مع الجزء المصبوب، بدلاً من اعتبار "الدرجة E" مواصفة واحدة غير مُميزة.
ما هي الميزة التي يقدمها نظام هواشنغ والتي تتجاوز مجرد درجة واحدة؟
تُقدّم شركة هواشنغ خدماتها في مختلف فئات البوليسترين الموسع الشائعة، والمقاومة للهب، والمعدّلة بالجرافيت، والصديقة للبيئة، والكربون الأسود، والمصممة حسب الطلب. وتُعدّ هذه القاعدة الواسعة من المواد مفيدة عندما يتجاوز المشروع مجرد مقارنة بسيطة بين الدرجات العادية.
في مشاريع حل المشكلات، تكمن الميزة العملية في مناقشة ظروف المواد والتطبيق معًا. تجمع شركة هواشنغ بين تطوير EPS وإنتاجه والتصنيع الذكي والتخصيص الخاص بالمشروع، بحيث يمكن مراجعة نوع الآلة والكثافة المستهدفة وهندسة الجزء ومتطلبات الأداء في مناقشة فنية واحدة.
يمكن للمصانع التي ترغب في مقارنة مسارات المواد استكشاف حلول هواشنغ EPS بعد تنظيم بيانات التشكيل الأساسية.
ما الذي يجب أن تسجله تجربة الانكماش المتحكم به؟
ما هي بيانات الإنتاج التي تستحق الاحتفاظ بها؟
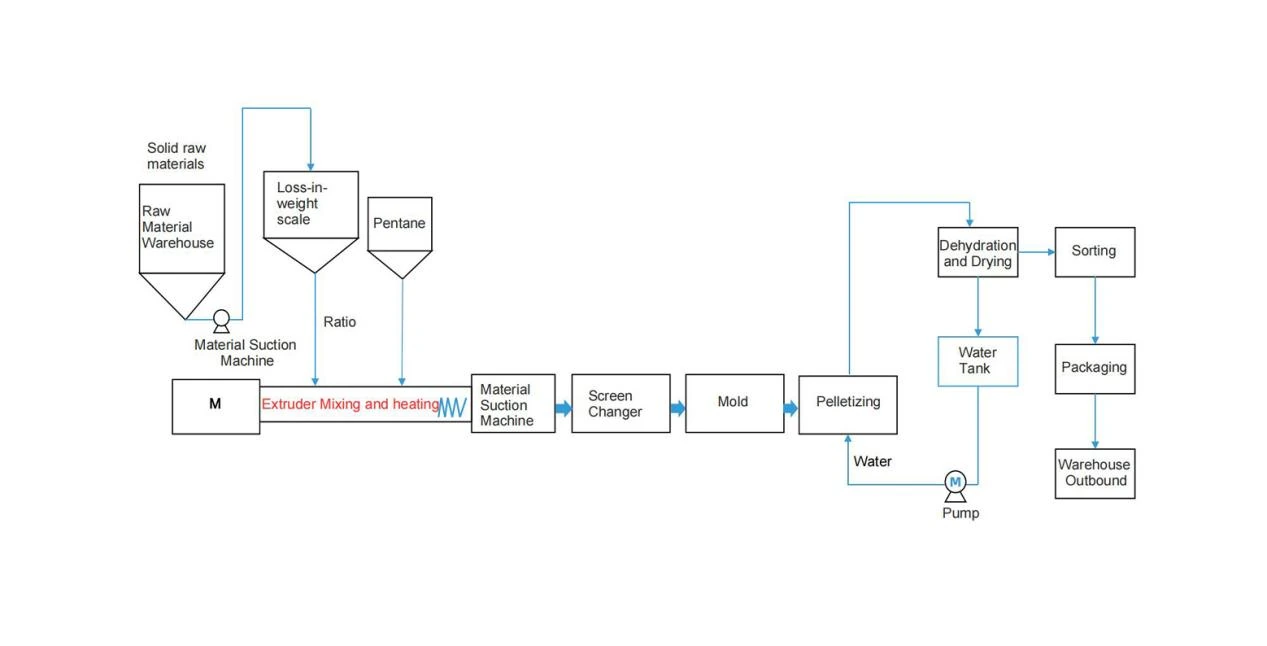
سجل درجة المادة والدفعة، وحجم الخرزة عند الاقتضاء، والكثافة قبل التمدد، ووقت التقادم، وآلة التشكيل، وظروف البخار والتبريد الرئيسية، وتحديد القالب، وحالة فك القالب، والقراءات البعدية في نفس الأوقات المحددة.
بالنسبة للجزء المصبوب، لاحظ الكثافة المستهدفة، والأبعاد الرئيسية، وتغيرات سمك الجدار، والزوايا أو الأضلاع الصعبة، ومواضع ظهور التشوه. استخدم نفس زاوية المرجع لالتقاط الصور التجريبية.
إذا تغير متغير رئيسي واحد فقط، يمكن للفريق أن يرى ما إذا كانت النتيجة قد تحسنت بالفعل.
متى يكون من المعقول تغيير الدرجة؟
يصبح تغيير الدرجة أكثر قابلية للدفاع عندما تتم مراجعة الكثافة، وتقادم الخرز، والتسخين، والتبريد، والفحوصات المتعلقة بالعفن، ولا تزال العملية غير قادرة على الحفاظ على الأبعاد المطلوبة باستمرار.
عند هذه المرحلة، أرسل ظروف الإنتاج الفعلية بدلاً من اسم المنتج فقط. يمكن للمشترين أرسل إلى هواشنغ شروط التشكيل لإجراء تجربة درجة الجودة مع تحديد نوع الآلة، والكثافة المستهدفة، ورسم أو أبعاد القطعة، والعيوب الحالية، ودورة الإنتاج المتوقعة. هذا يوفر للمورد سياقًا كافيًا لمناقشة تجربة مواد واقعية.
استنتاج
يسهل حل مشكلة انكماش رغوة البوليسترين الموسع بعد التشكيل عند التعامل معها كمشكلة في نظام الإنتاج أولاً، ثم كقرار يتعلق بالمواد الخام ثانياً. يجب فحص الكثافة، وتقادم الخرز، وتوزيع البخار، والتبريد، وهندسة القالب، وملاءمة الدرجة، وفق ترتيب محدد.
بدلاً من طلب مادة "لا تنكمش"، يمكن للمصنع تحديد الكثافة والآلة والهندسة والدورة والهدف البُعدي الذي يجب أن تدعمه المادة.
تُقدّم هواشنغ، من الدرجة القياسية E، مرجعًا عمليًا لتطبيقات البوليسترين الموسع العامة التي تتطلب سلوك تمدد قياسي، وانصهارًا جيدًا، ودورات معالجة وتشكيل قصيرة، وأسطحًا ناعمة، وأبعادًا ثابتة. مع ذلك، ينبغي أن يستند القرار النهائي بشأن الدرجة إلى تجربة مضبوطة في ظل ظروف الإنتاج الفعلية للعميل.
الأسئلة الشائعة
س1: كيف يمكنك معرفة ما إذا كان انكماش EPS ناتجًا عن المادة نفسها أم عن عملية التشكيل؟
أ1: ابدأ بالتحقق مما إذا كان العيب مرتبطًا بقالب أو آلة أو كثافة أو ظروف تبريد أو فترة تقادم محددة. إذا استمر العيب نفسه بعد ضبط هذه المتغيرات، واستمر مع المادة في التجارب المتكررة، فإن ملاءمة الدرجة تستحق مزيدًا من الاهتمام. لا يكفي وجود جزء واحد مشوه لتحديد السبب.
س2: هل يمكن أن يؤدي عدم كفاية وقت معالجة EPS إلى مشاكل في الأبعاد بعد التشكيل؟
ج٢: قد يكون ذلك أحد العوامل المساهمة. تحتاج حبيبات البوليسترين الموسع مسبقًا إلى فترة معالجة مناسبة قبل التشكيل، وقد تختلف الفترة المطلوبة باختلاف النوع والكثافة وظروف التخزين وخط الإنتاج. ينبغي تسجيل وقت معالجة البوليسترين الموسع مع وقت معالجة البخار والتبريد والأبعاد النهائية، بدلًا من تقييمه بشكل منفصل.
س3: متى ينبغي على المصنع التفكير في تغيير درجة EPS؟
أ٣: يُنصح بإجراء تجربة على الدرجة الجديدة بعد التحقق من متغيرات العملية الرئيسية، وفي حال عدم قدرة المادة الحالية على الحفاظ على الأبعاد المطلوبة باستمرار. يجب تزويد المورد بنوع الآلة، والكثافة المستهدفة، وحالة الخرزة، وشكل القطعة، ونمط العيوب، وتوقعات دورة الإنتاج، حتى يتسنى تقييم الدرجة الجديدة وفقًا لمتطلبات الإنتاج الفعلية.
 Arabic
 English
 German
 Spanish
 French