Ein EPS-Teil kann nach dem Entformen akzeptabel aussehen, später aber dennoch die Zielmaße verfehlen. Dies kann sich in Form von allgemeiner Schrumpfung, eingezogenen Ecken, einer gewölbten Platte oder eines Teils, das sich nach einigen Stunden verzieht, äußern. In der Produktion ist dies in der Regel ein Hinweis darauf, den gesamten Formprozess zu überprüfen, bevor man das Rohmaterial verantwortlich macht.
Die Schrumpfung von EPS-Schaum wird von mehreren Faktoren beeinflusst. Zieldichte, Zustand der vorexpandierten Wulst, Dampfverteilung, Kühlung, Formgeometrie und Eignung der Schaumsorte wirken zusammen. Ein besseres Vorgehen ist die Durchführung von sechs Prüfungen nacheinander. Ziel ist es, ein Prozessproblem von einer tatsächlichen Unvereinbarkeit der Schaumsorte zu unterscheiden, bevor ein Materialwechsel vorgenommen wird.
Wie sieht die Schrumpfung von EPS-Schaum nach dem Formen aus?
Schrumpft das gesamte Bauteil oder nur ein Teilbereich?
Gleichmäßige Schrumpfung und lokale Verformung sollten nicht als ein und derselbe Fehler betrachtet werden. Wenn sich nahezu alle Dimensionen in ähnlichem Maße verziehen, konzentrieren sich die ersten Prüfungen üblicherweise auf die Dichte, die Ausdehnungsbedingungen, die Alterung der Schweißnaht und den gesamten Heiz- und Kühlzyklus. Zieht sich hingegen nur eine Ecke, eine Rippe, ein dickerer Abschnitt oder eine Seite nach innen, so erfordern lokale Dampfströmung, Kühlung, Entlüftung, Füllung und die Formgeometrie weitere Beachtung.
Die Verformung von EPS-Schaum kann wie ein Materialfehler aussehen, wenn das Muster eher dem Formteil als der Charge entspricht. Ein Defekt, der sich an derselben Stelle wiederholt, ist ein hilfreicher Hinweis.
Verändert sich die Größe sofort oder erst nach der Lagerung?
Der Zeitpunkt liefert einen weiteren Hinweis. Ein Teil, das kurz nach dem Auswerfen zusammenfällt oder sich verzieht, deutet auf mögliche Ursachen wie Entformungstemperatur, Abkühlung, inneren Zustand oder lokale Spannungen im Formteil hin. Ein Teil, das zunächst stabil erscheint, sich aber nach der Konditionierung verändert, erfordert eine genauere Untersuchung der EPS-Aushärtungszeit, der Dichte, der Eigenspannungen und der Stabilität der Formstruktur.
Bei der Dimensionsprüfung werden dieselben Referenzpunkte beim Entformen, nach dem Abkühlen und nach einer definierten Konditionierungszeit gemessen. Dadurch wird die Dimensionsstabilität von EPS zu einem messbaren Produktionsergebnis anstatt einer rein visuellen Beurteilung.
Welche 6 Prüfungen sollten vor einer Notenänderung erfolgen?
Prüfung 1: Wird die Zieldichte zu niedrig angesetzt?
Geringes Gewicht ist in der Verpackungs- und Kartonherstellung zwar wünschenswert, aber ein leichteres Material ist nicht automatisch besser. Bei zunehmender Ausdehnung steht pro Volumeneinheit weniger Material für die fertige Struktur zur Verfügung. Der praktische Formspielraum kann sich verengen, insbesondere bei dünnen Bereichen, komplexen Geometrien oder engen Maßtoleranzen.
Die entscheidende Frage ist, ob das Material die erforderliche Dichte erreichen und das Formteil dennoch gleichmäßig formen kann. Falls die Schwindung des EPS-Formteils erst nach einer Dichtereduzierung zunimmt, sollte man zum vorherigen stabilen Zustand zurückkehren, bevor man mehrere andere Einstellungen gleichzeitig ändert.
Prüfung 2: Wurden die vorgequollenen Kügelchen lange genug gealtert?
Frisch vorgequollene Perlen benötigen Zeit zum Stabilisieren vor dem Formen. Werden sie zu früh in den Formprozess überführt, kann das Füll- und Verschmelzungsverhalten ungleichmäßig sein. Die Alterungszeit ist nicht für jede Sorte, Dichte, jedes Klima, jeden Lagerbehälter und jede Produktionslinie ein fester Wert.
Die Aushärtungszeit von EPS ist als kontrollierte Variable zu behandeln. Vor dem Formen, der Raupendichte, den Lagerbedingungen und den resultierenden Abmessungen sind zu dokumentieren. Wird in zwei Schichten dasselbe Material, aber mit unterschiedlichen Aushärtungszeiten verwendet, sind die Ergebnisse zu vergleichen, bevor man auf eine Veränderung der Charge schließen kann.
Prüfung 3: Erreicht der Dampf die Form gleichmäßig?
Eine saubere Außenfläche beweist nicht, dass alle Bereiche gleichmäßig erhitzt wurden. Dicke Wandstärken, tiefe Hohlräume, lange Strömungswege, eingeschränkte Entlüftungsöffnungen oder ungleichmäßiger Dampfeintritt können Bereiche erzeugen, die sich nach dem Entformen unterschiedlich verhalten.
Wenn eine Seite wiederholt Schrumpfung des EPS-Schaums zeigt, während die gegenüberliegende Seite stabil bleibt, überprüfen Sie das Formmuster, bevor Sie die Dampfmenge flächendeckend erhöhen. Mehr Dampf ist nicht automatisch die Lösung. Ziel ist eine gleichmäßige Verschmelzung und eine reproduzierbare innere Struktur.
Prüfung 4: War die Kühlung vor dem Ausstoß abgeschlossen?
Zu frühes Entformen kann die Zeitersparnis zu Ausschuss führen. Ein Teil kann an der Oberfläche bereits fest genug sein, um sich zu lösen, während der Kern noch warm ist. Große Verpackungsteile und dickere Platten erfordern besondere Aufmerksamkeit, da der Kern der Oberfläche hinterherhinken kann.
Vergleichen Sie Vakuumzeit, Abkühlzeit, Bauteiltemperatur und die erste Maßmessung. Verbessert eine zusätzliche Kühlung die Dimensionsstabilität des EPS ohne weitere Prozessänderungen, ist dies ein starkes Indiz dafür, dass der ursprüngliche Zyklus zu früh beendet wurde.
Prüfung 5: Führt die Formgeometrie zu ungleichmäßigen Spannungen?
Die Geometrie erklärt oft, warum eine Form mit demselben Material gut funktioniert, während eine andere Schwierigkeiten hat. Dick-zu-dünn-Übergänge, tiefe Vertiefungen, scharfe Ecken, lange Rippen und große, ebene Flächen können das Füll-, Erwärmungs-, Abkühlungs- und Auswurfverhalten eines Bauteils beeinflussen.
Eine Fehlerkarte ist hier hilfreich. Markieren Sie die Stellen von Verformungen oder Einwärtszügen an mehreren aufeinanderfolgenden Teilen. Wenn die Verformung des EPS-Schaums immer wieder dieselben Merkmale aufweist, kann sich das Team auf die lokale Entlüftung, den Dampfzugang, die Kühlung, das Füllverhalten und die Entformungsbeständigkeit konzentrieren, anstatt die gesamte Rezeptur zu ändern.
Prüfung 6: Passt die EPS-Qualität zur Maschine, Dichte und zum Bauteil?
Nach den ersten fünf Prüfungen lässt sich die Eignung des Rohmaterials leichter beurteilen. Ein Material kann zwar von guter Qualität sein, aber dennoch ungeeignet für ein bestimmtes Dichteziel, einen bestimmten Maschinentyp, eine bestimmte Zykluserwartung oder eine bestimmte Formgeometrie.
Für die allgemeine Fertigung ist in der Regel eine ausgewogene Kombination aus Expansionsverhalten, Schweißnahtverschmelzung, Aushärtezeit, Oberflächenqualität und Maßhaltigkeit erforderlich. Wählen Sie die Schweißnahtsorte anhand der tatsächlichen Maschine und des fertigen Bauteils, nicht allein anhand des Expansionsverhältnisses.
Für Anlagen, die herkömmliche EPS-Optionen vergleichen, siehe HUASHENG EPS-Materialien in Standardqualität Nachdem die Prozessbedingungen erfasst wurden, wird das Gespräch auf eine konkrete Anwendung fokussiert und nicht mehr auf eine vage Forderung nach „geringerem Schwund“.
Ist das Material wirklich die Hauptursache?
Eine einfache Symptomtabelle kann verhindern, dass die Fehlersuche zum Rätselraten wird.
| Was Sie sehen | Was Sie zuerst überprüfen sollten |
|---|---|
| Die meisten Dimensionen schrumpfen zusammen | Dichte, Expansion, Alterung der Perlen |
| Eine Seite zieht sich nach innen | Dampfbilanz, Kühlung, lokale Entlüftung |
| Ecken oder tiefe Abschnitte verzerren | Füllung, Geometrie, Kühlung |
| Größenänderungen nach der Konditionierung | Aushärtung, Eigenspannung, Dichte |
| Der Defekt tritt nur an einem Gerät auf. | Maschineneinstellungen und Zyklus |
| Der Defekt tritt auch in kontrollierten Studien auf. | Eignung der Sorte und Chargenzustand |
Das entscheidende Wort ist „erste“. Keine dieser Beobachtungen beweist für sich genommen eine eindeutige Ursache. Ein gut durchdachter Versuch verändert jeweils nur eine relevante Variable und hält die übrigen Bedingungen so konstant wie möglich.
Wenn im selben Versuch die Sortenqualität, die Dichte, die Reifezeit, der Dampfdruck, die Vakuumzeit und die Formeinstellungen geändert werden, ist selbst ein gutes Ergebnis wenig aussagekräftig. Die nächste Charge kann dasselbe Problem erneut aufwerfen.
Wann ist der HUASHENG Standard Grade E sinnvoll?
Was trägt eine Standard-Expansionsstufe zum Versuch bei?
HUASHENG Standard Grade – E ist für die gängige EPS-Verarbeitung konzipiert, bei der ein standardisierter Schäumbereich, kurze Aushärtungs- und Formzyklen, die Verschmelzung der Raupen, eine glatte Oberflächenqualität und Dimensionsstabilität wichtig sind. Es ist kompatibel mit automatischen Vakuumformmaschinen, elektrisch angetriebenen Formmaschinen und herkömmlichen hydraulischen Pressen. Die Sorte ist im Allgemeinen für einmal expandierte Produkte mit einem Gehalt von 13 g/l oder höher vorgesehen.
Bei einer Anlage, die ein anderes Material außerhalb eines optimalen Verarbeitungsbereichs verarbeitet, sollte Folgendes geprüft werden: HUASHENG Standard Grade – E Spezifikationen als Testreferenz und nicht als automatische Lösung für das Schrumpfungsproblem.
Die E-Serie bietet Verarbeitern verschiedene Optionen hinsichtlich Partikelgröße und erster Expansion. E-301 ist mit 1,0–1,8 mm und einem ersten Expansionsverhältnis von 75–95 gelistet; E-302 mit 0,8–1,3 mm und 65–85; E-303 mit 0,6–1,0 mm und 55–75; und E-401 mit 0,3–0,8 mm und 50–70. Um die Raupengröße und das Expansionsverhalten optimal auf das Formteil abzustimmen, ist es weiterhin notwendig, die „E-Klasse“ als einheitliche Spezifikation zu betrachten.
Welchen Vorteil bietet HUASHENG über eine höhere Klassenstufe hinaus?
HUASHENG deckt die Bereiche Standard-EPS, flammhemmendes EPS, graphitmodifiziertes EPS, umweltschonendes EPS, Ruß-EPS und kundenspezifisches EPS ab. Diese breite Materialbasis ist von Vorteil, wenn ein Projekt über einen einfachen Vergleich herkömmlicher EPS-Qualitäten hinausgeht.
Bei der Projektplanung liegt der praktische Vorteil darin, Material- und Anwendungsbedingungen gemeinsam zu besprechen. HUASHENG vereint EPS-Entwicklung, Produktion, intelligente Fertigung und projektspezifische Anpassung, sodass Maschinentyp, Zieldichte, Bauteilgeometrie und Leistungsanforderungen in einem einzigen technischen Gespräch erörtert werden können.
Fabriken, die Materialwege vergleichen möchten, können untersuchen HUASHENG EPS-Lösungen nachdem die grundlegenden Formgebungsdaten organisiert wurden.
Was sollte in einem kontrollierten Schrumpfungsversuch dokumentiert werden?
Welche Produktionsdaten sind es wert, aufbewahrt zu werden?
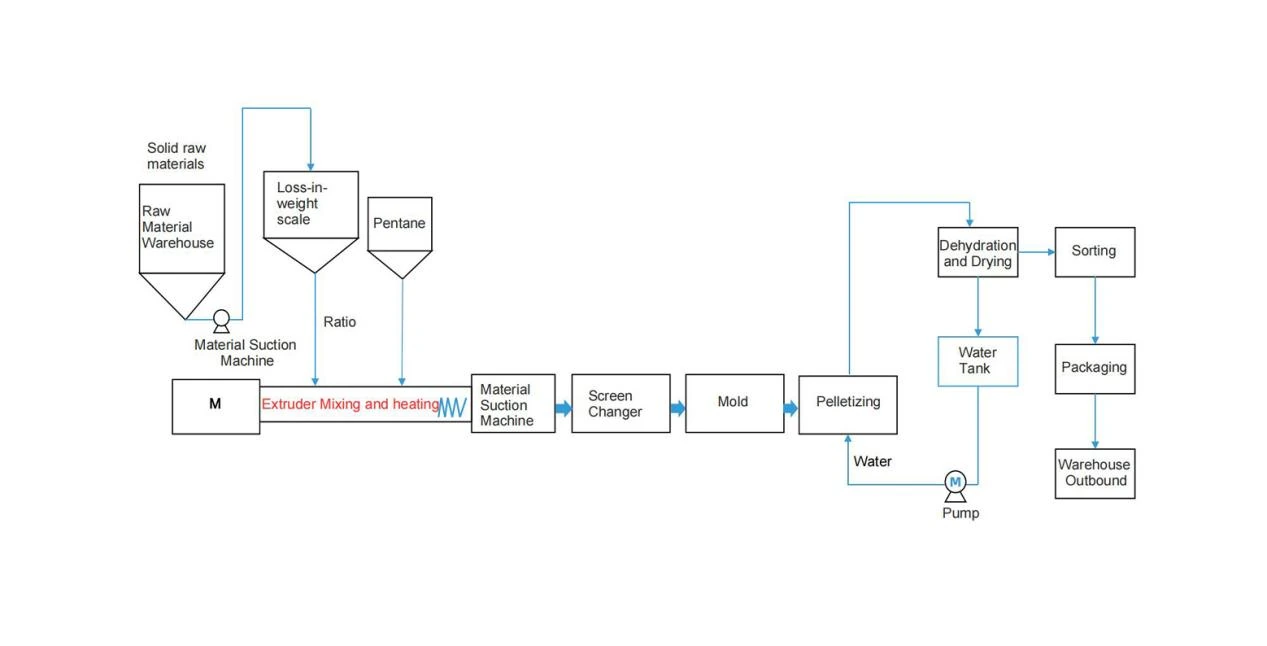
Zu den gleichen festgelegten Zeitpunkten sind die Materialgüte und -charge, gegebenenfalls die Raupengröße, die Vorexpandierungsdichte, die Alterungszeit, die Formmaschine, die Hauptdampf- und Kühlbedingungen, die Formkennzeichnung, der Entformungsbedingungen und die Dimensionsmesswerte zu erfassen.
Notieren Sie für das Formteil die Zieldichte, die Hauptabmessungen, Wandstärkenänderungen, schwierige Ecken oder Rippen sowie Stellen, an denen Verformungen auftreten. Verwenden Sie für die Probeaufnahmen denselben Referenzwinkel.
Wenn sich nur eine wesentliche Variable ändert, kann das Team feststellen, ob sich das Ergebnis tatsächlich verbessert hat.
Wann ist eine Notenänderung angemessen?
Eine Herabstufung wird umso begründeter, je mehr Kontrollen hinsichtlich Dichte, Alterung der Perlen, Erwärmung, Abkühlung und Formgebung durchgeführt wurden und der Prozess die erforderlichen Abmessungen immer noch nicht konstant einhalten kann.
Senden Sie zu diesem Zeitpunkt die tatsächlichen Produktionsbedingungen und nicht nur den Produktnamen. Käufer können Senden Sie HUASHENG die Formgebungsbedingungen für einen Qualitätsversuch Mit Angaben zum Maschinentyp, der angestrebten Dichte, der Teilezeichnung bzw. den Abmessungen, dem aktuellen Fehler und dem erwarteten Produktionszyklus erhält der Lieferant genügend Kontext, um einen realistischen Materialversuch zu besprechen.
Schlussfolgerung
Die Schrumpfung von EPS-Schaum nach dem Formen lässt sich leichter beheben, wenn sie zunächst als Problem des Produktionssystems und erst in zweiter Linie als Rohstofffrage betrachtet wird. Dichte, Alterung der Schaumwulst, Dampfverteilung, Kühlung, Formgeometrie und Eignung der Schaumsorte sollten in dieser Reihenfolge kontrolliert überprüft werden.
Anstatt nach einem Material zu fragen, das „nicht schrumpft“, kann eine Fabrik die Dichte, die Maschine, die Geometrie, den Zyklus und die Zielabmessungen definieren, die das Material erfüllen muss.
HUASHENG Standard Grade – E bietet eine praktische Referenz für allgemeine EPS-Anwendungen, die ein standardisiertes Ausdehnungsverhalten, gute Verschmelzung, kurze Aushärtungs- und Formzyklen, glatte Oberflächen und formstabile Eigenschaften erfordern. Die endgültige Auswahl des geeigneten Materials sollte jedoch weiterhin auf einem kontrollierten Versuch unter den realen Produktionsbedingungen des Kunden basieren.
Häufig gestellte Fragen
Frage 1: Woran kann man erkennen, ob die Schrumpfung von EPS auf das Material oder auf den Formgebungsprozess zurückzuführen ist?
A1: Prüfen Sie zunächst, ob der Defekt mit einer bestimmten Form, Maschine, Dichte, Kühlbedingung oder einem bestimmten Alterungszeitraum zusammenhängt. Bleibt derselbe Defekt auch nach Kontrolle dieser Variablen bestehen und tritt er bei wiederholten Versuchen mit demselben Material auf, sollte die Eignung der Werkstoffsorte genauer untersucht werden. Ein einzelnes verformtes Teil reicht nicht aus, um die Ursache zu ermitteln.
Frage 2: Kann eine unzureichende Aushärtungszeit des EPS nach dem Formen zu Maßproblemen führen?
A2: Dies kann ein mitwirkender Faktor sein. Vorgeschädigte Epoxidharzperlen benötigen vor dem Formen eine geeignete Aushärtezeit. Die erforderliche Aushärtezeit kann je nach Güte, Dichte, Lagerbedingungen und Produktionslinie variieren. Die Aushärtezeit von EPS sollte zusammen mit der Dampfbehandlung, der Kühlung und den Endabmessungen erfasst und nicht isoliert betrachtet werden.
Frage 3: Wann sollte ein Werk einen Wechsel der EPS-Qualität in Betracht ziehen?
A3: Erwägen Sie einen Sortenversuch, nachdem die wichtigsten Prozessvariablen überprüft wurden und das vorhandene Material die erforderlichen Abmessungen weiterhin nicht konstant einhält. Geben Sie dem Lieferanten Maschinentyp, Zieldichte, Raupenbeschaffenheit, Teilegeometrie, Fehlermuster und erwartete Zykluszeiten an, damit die neue Sorte anhand der tatsächlichen Produktionsanforderungen bewertet werden kann.
 German
 English
 Spanish
 French
 Arabic