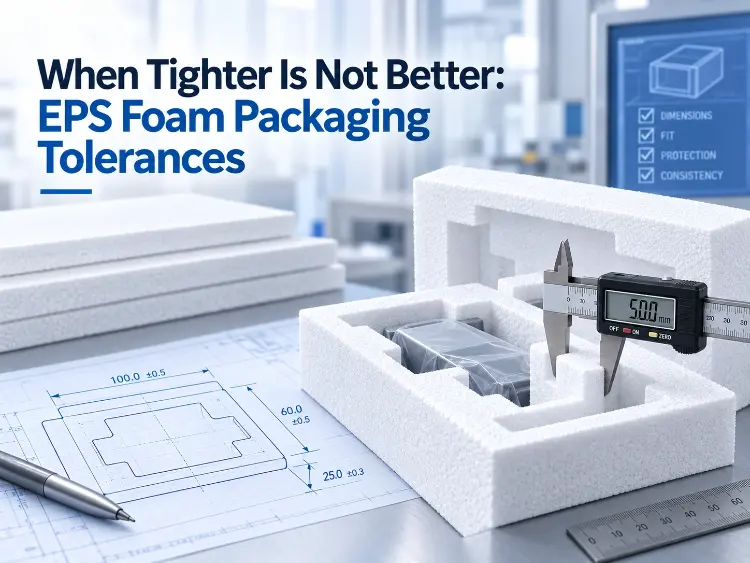
لا ينبغي تشديد معايير التفاوت المسموح بها في تغليف رغوة البوليسترين الموسع إلا إذا كان الحد الأدنى الأدق يضمن ملاءمة المنتج أو سهولة تجميعه أو التعامل معه. ولا يعني الرقم الأصغر في الرسم بالضرورة مواصفات أفضل. فعندما يتعذر على العملية تكرار هذا الحد، يكون المشتري قد أضاف أعمال فحص ومخاطر رفض دون تحسين جودة التغليف.
السؤال المفيد ليس "هل يمكننا جعل هذا البعد أكثر دقة؟" بل هو "ما هي الأبعاد التي تؤثر على ملاءمة المنتج، وما هو النطاق الذي يمكن أن تحافظ عليه العملية بشكل متسق بما يكفي لقبوله بكميات كبيرة؟"
ما الذي يتحكم فيه التفاوت المسموح به في التغليف فعليًا
يُعرّف التفاوت المسموح به بأنه انحراف في الأبعاد حول قيمة اسمية. ويجب تحديد طريقة القياس، ونقطة الإسناد، وشروط الفحص لكي يكون التفاوت قابلاً للتحقق. وينبغي أن يرتبط التفاوت بوظيفة القطعة: كأن يكون المنتج مناسبًا للتجويف، أو أن تتكامل قطعتان من الفوم، أو أن يكون الحشو مستويًا، أو أن يكون اللوح مناسبًا للإطار أو الدعامة.
ابدأ بالميزة الوظيفية بدلاً من الرسم بأكمله. قد يتطلب طول الجيب تحكمًا أدق لأن المنتج يجب أن يكون مناسبًا. قد تقبل الحافة الخارجية غير الملامسة نطاقًا أوسع. الميزات الوظيفية هي التي تؤثر على الملاءمة والتجميع والتثبيت؛ أما الأسطح غير الحرجة فيمكن استخدام شريط عملي لها.
ينبغي تحديد نقطة مرجعية محددة. قد تُنتج القياسات من نقاط مرجعية مختلفة نتائج متباينة حتى لو كان الجزء نفسه. يجب أن يستخدم الرسم، وخطة الفحص، ومناقشة المورد نفس النقطة المرجعية ونفس شروط القياس. يجب تحديد طريقة القياس، والنقطة المرجعية، وشروط الفحص لكي يكون التفاوت قابلاً للتحقق. لا يعني انخفاض القيمة بالضرورة أنها أفضل إذا لم تكن وظيفية وقابلة للقياس.
ما هي الاختلافات التي تحدد أبعاد EPS؟
قد تتغير أبعاد البوليسترين الموسع (EPS) تبعًا لظروف التشكيل والتبريد والرطوبة والقطع. لذا، ينبغي أن تعكس قرارات التفاوتات عملية الإنتاج والملاءمة المطلوبة. كما ينبغي أن تعكس هذه التفاوتات مصادر العملية بدلًا من افتراض أن كل قطعة ستطابق العينة الأولى تمامًا. يجب أن تربط مواصفات التغليف الأبعاد بالمنتج والتجويف والتجميع وطريقة الفحص. وينبغي أن تفصل المراجعة بين تباين التشكيل وتغيرات ما بعد التشكيل.
يُعدّ حجم الإنتاج عاملاً مهماً أيضاً. فالأداة التي تحافظ على بُعدٍ مُحدد خلال تجربة قصيرة قد تنحرف خلال فترة إنتاج طويلة مع تغير درجة حرارة القالب أو نوع المادة أو ظروف التشغيل. لذا، ينبغي تقييم نطاق التفاوت المسموح به على مستوى دفعة إنتاجية كاملة، وليس فقط على عينة واحدة معتمدة.
انكماش القالب وتبريده
تؤثر أبعاد القالب، وانكماش المادة، والتبريد، وظروف إخراجها من القالب على القطعة المصبوبة. عملية التحكم في كثافة EPS يُعد جزءًا من هذه الصورة لأنه يؤثر على بنية المادة وكيفية تطور الجزء في الأداة.
قد يؤدي التبريد والتحرير إلى تغيير نتيجة القياس. فالقطعة التي تُقاس مباشرةً بعد إخراجها من القالب قد لا يكون لها نفس الأبعاد بعد تبريدها أو استقرارها. لذا، يجب تحديد توقيت الفحص لكي يقيس المورد والمشتري القطعة في نفس المرحلة.
قد يؤدي تغيير نطاق العملية إلى تغيير النتائج البُعدية. لذا، سجّل شروط التشكيل ذات الصلة إلى جانب الأبعاد عند تأهيل جزء أو أداة جديدة.
القص والتشذيب والقياس
قص، تشذيب، أو تصنيع نماذج EPS يُضيف ذلك مصدرًا آخر للتفاوت. فمعدات القطع، وحالة الشفرة، والدعم، والسرعة، وطريقة التعامل، كلها عوامل قد تُغيّر من شكل الحافة أو سُمكها. لذا، لا ينبغي تقييم قطعة مصبوبة وقطعة مقطوعة وفقًا لنفس افتراضات التفاوت دون التحقق من عملية القطع.
تُعدّ طريقة القياس بنفس أهمية القطعة نفسها. فقد تختلف طرق ملامسة السطح أو الإشارة إليه باستخدام الفرجار، والمقاييس، والتجهيزات، وأنظمة الرؤية. لذا، حدّد موضع القياس، وكيفية تثبيت القطعة، وما إذا كانت النتيجة تمثل متوسط الانحراف أو أقصى انحراف.
استخدم نفس الطريقة لفحص العينة والكمية الإجمالية. لا يُنتج المورد الذي يقيس ميزة مختلفة أو يستخدم مستوى مرجعيًا مختلفًا نتيجة قابلة للمقارنة، حتى لو تم التعبير عن كلا الرقمين بالملليمترات.
لماذا لا يكون التقييد بالضرورة أفضل؟
قد يؤدي تطبيق معايير أكثر صرامة إلى زيادة التكلفة، لأن العملية تتطلب مزيدًا من التحكم، ودورات أبطأ، وتجهيزات إضافية، أو مزيدًا من الفحص. كما قد يزيد من مخاطر رفض المنتج لدى المورد، ويؤدي إلى نشوب نزاعات عندما يكون جزء ما مقبولًا ظاهريًا ولكنه خارج نطاق ضيق غير ضروري.
ينبغي ربط المفاضلة بمدى ملاءمة المنتج. فإذا كان أحد الأبعاد فضفاضًا ويسمح للمنتج بالحركة، فقم بتضييقه. أما إذا لم يكن لأحد الأبعاد تأثير على التجميع أو التثبيت أو المظهر، فقد يكون الشريط الأعرض والأكثر ثباتًا هو الخيار الأفضل.
يُعدّ عبء الفحص عاملاً مهماً في عملية اتخاذ القرار. قد لا يكون التفاوت المسموح به الذي يتطلب قياساً دقيقاً عملياً في الإنتاج الروتيني، حتى وإن بدا دقيقاً نظرياً. ينبغي أن تكون الطريقة قابلة للاستخدام من قِبل الطرفين.
كيف يؤثر التفاوت على الملاءمة والتجميع
تؤثر التفاوتات على الإدخال، والمسافة، والثبات، ومقدار الحركة بين المنتج والرغوة. قد يؤدي التجويف الضيق جدًا إلى صعوبة التحميل أو تلف المنتج. أما المسافة الزائدة فقد تسمح للمنتج بالتحرك ونقل الحمل إلى منطقة خاطئة.
تتضافر عملية تصنيع المنتج النهائي، وعمليات التشكيل والمعالجة، و كيفية إدخال مادة EPS في لوح الفوم يُحدد هذا مدى قدرة الجزء على استيعاب التغيرات في الأبعاد. بالنسبة للحشوات أو الصواني، ينبغي على المشتري تحديد مدى ملاءمتها للأسطح الوظيفية والسماح بتفاوتات عملية في باقي الأجزاء.
لا يقتصر التجميع على بُعد واحد. فتركيب طبقات الرغوة والمنتج والكرتون، بالإضافة إلى التفاوتات المسموح بها في الأجزاء المحيطة، هي التي تحدد مدى نجاح العبوة النهائية. لذا، راجع جميع التفاوتات المسموح بها بدلاً من افتراض أن بُعداً واحداً من الرغوة الضيقة يحل مشكلة التوافق بالكامل.
إن البعد الخارج عن النطاق ليس هو نفسه الجزء الذي تعرض للتلف بعد الإنتاج، كما أنه ليس هو نفسه الدعامة التي لم يتم تصميمها أبدًا لحالة التحميل الخاصة بها. تصميم دعامة مصبوبة لحافظة تحميل التغليف هو قرار تصميمي وليس قراراً يتعلق بالأبعاد.
كيفية تحديد نطاق التسامح العملي
حدد النطاق بناءً على ثلاثة مدخلات: المتطلبات الوظيفية، وقدرة العملية، وطريقة القياس. تحدد المتطلبات الوظيفية ما يجب أن تقوم به الحزمة. وتوضح قدرة العملية ما يمكن للمورد تكراره. أما طريقة القياس فتوضح كيفية التحقق من المتطلبات.
ابدأ بتحديد حدٍّ للتصميم، ثم قارنه ببيانات المورّد من إنتاج نموذجي. عندما تكون العملية قادرة بطبيعتها على تحقيق ذلك، اجعل الحدّ ضيقًا بما يتناسب مع متطلبات الوظيفة. أما إذا كانت غير قادرة، فغيّر الجزء أو العملية أو البيانات أو خطة الفحص بدلًا من تحديد هامش خطأ أضيق بناءً على افتراضات.
استخدم نطاقات مختلفة لميزات مختلفة عندما تقتضي الوظيفة ذلك. قد يتطلب تجويف أو سطح تثبيت حساس تحكمًا دقيقًا. بينما قد تسمح حافة غير ملامسة بتفاوت أكبر. هذا أكثر فائدة من تطبيق رقم واحد على الرسم بأكمله.
ما يجب تضمينه في مواصفات الشراء
ينبغي أن تحدد المواصفات البُعد الاسمي، والنطاق المسموح به، والمرجع، والخصائص الحرجة، وطريقة القياس، وتوقيت الفحص، وحجم العينة، وقاعدة القبول. كما ينبغي أن توضح الإجراءات المتبعة في حال كانت النتيجة خارج النطاق المسموح به.
يجب تحديد مرحلة الإنتاج التي يتم فيها قياس البُعد. قد يختلف بُعد القالب المقاس قبل التبريد عن البُعد نفسه المقاس بعد الاستقرار. ينبغي على المورد والمشتري الاتفاق على هذا الشرط قبل أول طلبية بالجملة.
بالنسبة للأجزاء المصبوبة أو المقطوعة أو المجمعة، حدد العملية المسؤولة عن كل بُعد حرج. هذا يمنع المورد من قبول الرسم دون فهم المرحلة التي تتحكم في التوافق.
توثق شركة هواشنغ خط إنتاج EPS ذكيًا يشمل اختباره الدقيق توحيد الكثافة وقوة الضغط والتحكم في العزل الحراري. كما توثق الشركة أيضًا تطوير EPS مخصص لمتطلبات العملاء المحددة، لذلك يجب أن يتوافق نطاق التفاوت مع وظيفة التعبئة والتغليف المقصودة ومسار الإنتاج.
استنتاج
تُعدّ التفاوتات المسموح بها في تغليف رغوة البوليسترين الموسع حدودًا وظيفية، وليست مقياسًا لمدى دقة الرسم. حدد الملاءمة الحرجة، وافهم تباينات القولبة والقياس، وقارن النطاق بقدرة العملية، واكتب البيانات وطريقة الفحص في مواصفات الشراء.
قبل طلب الكمية الكبيرة، يُرجى مراجعة معايير التفاوت المسموح به واختبار طريقة القياس على عينات نموذجية. تواصل مع شركة هواشنغ لمناقشة وظيفة التغليف والأدلة البُعدية اللازمة لمنتج EPS المُراد تصنيعه.
الأسئلة الشائعة
س1: هل ينبغي تشديد معايير التفاوت المسموح بها في تغليف رغوة البوليسترين الموسع قبل الطلبات بالجملة؟
أ1: شدّها فقط عند الضرورة الوظيفية. قد يتطلب التثبيت الدقيق نطاقًا ضيقًا، بينما يمكن عادةً أن يسمح البعد غير الملامس بتفاوت أكبر. يجب أن يكون الحد قابلاً للقياس والتكرار في الإنتاج.
س2: ما الذي يتسبب في اختلاف أبعاد عبوات EPS؟
أ2: يمكن أن تؤثر أبعاد القالب، والانكماش، والتبريد، وفك القالب، والقطع، والرطوبة، والمناولة، وطريقة القياس على النتيجة. يجب أن يفصل التقييم بين تباين العملية وتباين الفحص.
س3: كيف ينبغي قياس التفاوتات المسموح بها في تغليف EPS؟
أ3: حدد المرجع، والأداة أو التركيبة، وحالة الدعم، ونقاط القياس، والتوقيت بعد التشكيل أو القطع. استخدم نفس الطريقة للموافقة على العينات وفحص الكميات الكبيرة لضمان قابلية مقارنة النتائج.
 Arabic
 English
 German
 Spanish
 French